
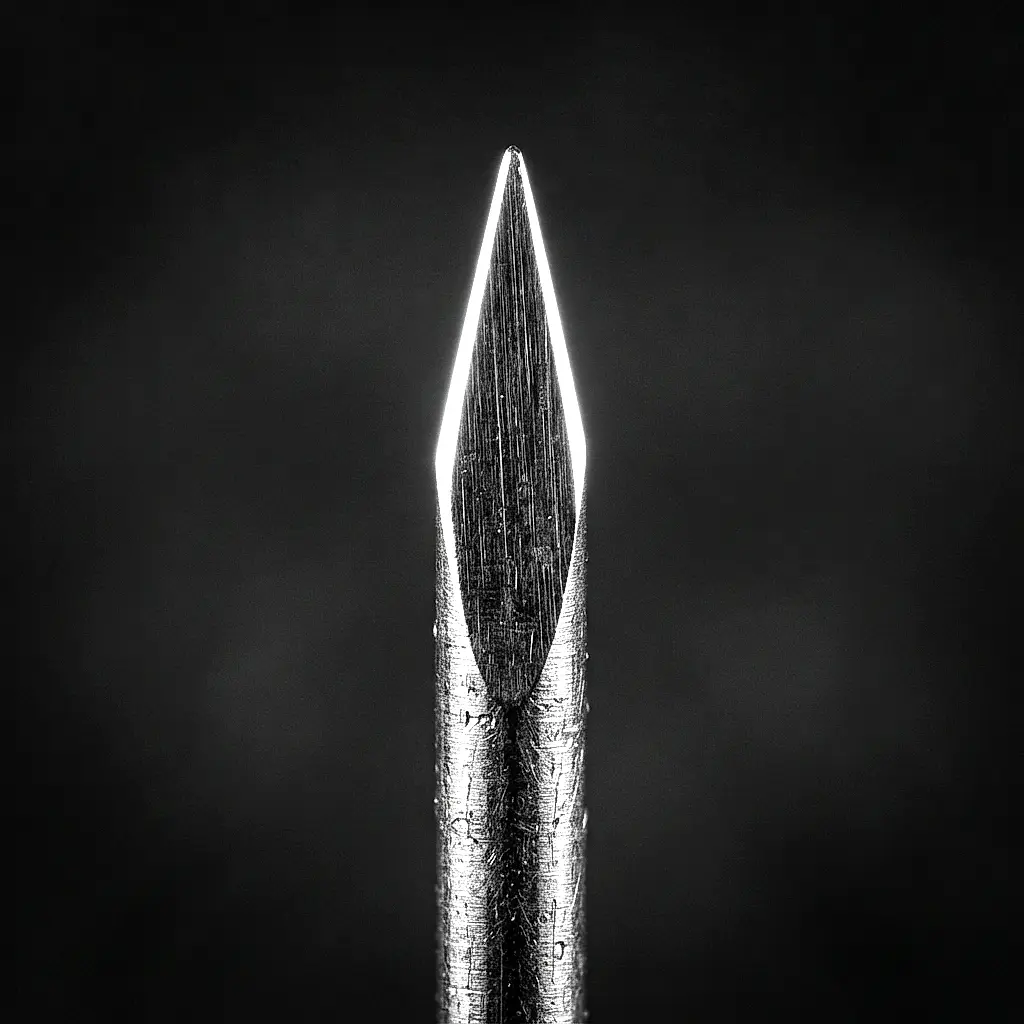
Ingeniería de taper, ápice y calibre de las agujas

La geometría de la aguja determina directamente el traumatismo tisular, el resultado de la cicatrización y la retención del pigmento. Esta referencia cubre la física del taper, la ciencia de las tolerancias del ápice, la nomenclatura de calibres, la dinámica de fluidos en la administración del pigmento, los protocolos correctos de selección de agujas y las normas de fabricación que separan los instrumentos profesionales de las alternativas de calidad inferior.
Una aguja utilizada en body art no es un simple objeto afilado, es un sistema de precisión para la administración de fluidos cuya geometría está diseñada para tres objetivos simultáneos: minimizar el desplazamiento tisular durante la penetración, crear el diámetro de canal correcto para el calibre de la joya previsto o el depósito de pigmento, y conducir fluido (tinta o anestésico) por capilaridad de manera fiable desde el reservorio hasta el lecho de la herida. Cada milímetro de longitud del taper, cada décima de micrómetro del radio del ápice y cada incremento de calibre afecta directamente al traumatismo tisular, al sangrado y a la cicatrización a largo plazo. Los profesionales que tratan la selección de agujas como algo intercambiable están cometiendo el mismo error que un cirujano que elige un bisturí por su precio.
La geometría de la punta de una aguja actúa mediante dos mecanismos físicos: corte y desplazamiento. Un ápice correctamente diseñado con un radio fino (< 12 μm) y un taper largo (> 4,5 mm) corta las fibras tisulares con un desplazamiento lateral mínimo; la aguja pasa como una cuña que hiende la veta a lo largo de la fibra. Un ápice romo o un taper corto y pronunciado, en cambio, comprime y desgarra el tejido por delante de la punta de la aguja, dañando más tejido que una aguja de taper fino del mismo calibre. Esta distinción es invisible a simple vista, pero medible en el tiempo de cicatrización y en la comodidad del cliente.
Mecánica del taper: qué hace realmente la longitud
El taper es la sección cónica entre el cuerpo de la aguja y el ápice. Su longitud determina el ángulo con el que la aguja entra en contacto con el tejido y, por tanto, la relación entre la fuerza de corte y la fuerza de compresión lateral durante la penetración.
- »Taper corto (ST): 1,5–2,5 mm. Ángulo pronunciado (6°–10°). Elevada fuerza de desplazamiento lateral. Rápido depósito de pigmento por pasada debido al gran diámetro del canal en relación con la profundidad de penetración. Se utiliza para el relleno de color sólido (solid colour packing), donde la velocidad de saturación importa más que la precisión.
- »Taper medio (MT/RT, «regular»): 3,0–4,0 mm. Equilibrado entre el desplazamiento y el canal de fluido. Configuración todoterreno estándar para líneas generales (lining) y sombras (shading).
- »Taper largo (LT): 4,5–5,5 mm. Ángulo del taper de 2,5°–3,5°. Desplazamiento lateral mínimo, entrada suave en el tejido, menor traumatismo por pasada. Preferido para trabajos de detalle, líneas finas, retratos y zonas anatómicas sensibles.
- »Taper extralargo (ELT/HLT): 6,0–7,0 mm. Geometría de corte casi quirúrgica. Diseñado para trabajos en una sola pasada sobre texturas de piel difíciles (tejido cicatricial, dermis fuertemente dañada por el sol). Riesgo de pérdida de tinta (ink fallout) si la velocidad de la máquina no se adapta a la tasa de capilaridad del fluido.
- »Configuraciones bugpin: se refiere a un alambre de aguja más fino (0,30 o 0,25 mm, 0,20 mm para los «súper» bugpins, frente a los 0,35 mm estándar), no a la longitud del taper. Bugpin + taper largo = máxima precisión, mínimo traumatismo. Se utiliza casi exclusivamente para realismo de líneas finas y tatuaje cosmético.
Ciencia del ápice: la física de la punta
El ápice es donde converge toda la física de la penetración. Su afilado se define por el radio de curvatura medido en la punta de la aguja mediante microscopía electrónica de barrido (MEB). La fuerza de penetración aumenta con el radio del ápice: una punta más roma distribuye el mismo empuje sobre un área de contacto mayor, por lo que comprime más tejido antes de que la piel ceda.
- »Ápice de grado profesional: radio < 12 μm. No existe ninguna cifra publicada sobre la fuerza de penetración para agujas de body art; la fuerza depende de la aguja, de la piel y de la zona del cuerpo.
- »Ápice de grado de consumo: 15–30 μm. Perceptible como una entrada «áspera». Requiere un mayor voltaje de la máquina o más presión manual para alcanzar la misma profundidad de penetración, lo que amplifica los microdesgarros laterales.
- »Ápice de calidad inferior/dañado: > 30 μm. Deformación visible bajo lupa de 10×. Nunca debe utilizarse; una vez que una aguja ha entrado en contacto con cualquier superficie dura (bandeja, tapón de vial, hueso), queda comprometida con independencia de su estado de esterilidad.
- »Asimetría del ápice: los defectos de fabricación o los daños posteriores a la producción pueden crear un ápice biselado o en gancho. Esto genera un desgarro tisular direccional, la trayectoria de la aguja se curva en el interior del tejido y produce bordes de herida irregulares que cicatrizan con límites de pigmento irregulares.
- »Acabado superficial en el ápice: incluso un ápice geométricamente afilado con una alta rugosidad superficial Ra (> 0,2 μm) desgarrará las fibras de colágeno. El pulido electrolítico (estándar en agujas profesionales) reduce la Ra a < 0,08 μm y elimina las microrebabas del proceso de afilado.
Nomenclatura de calibres y dinámica de fluidos
El body art utiliza dos sistemas de numeración diferentes: las agujas de tatuaje se numeran por el diámetro del alambre (#12 = 0,35 mm, #10 = 0,30 mm, #8 = 0,25 mm), mientras que las agujas de piercing son huecas y se denominan según el calibre (gauge) de la joya que dejan pasar (12g, 14g, 16g...), donde un número mayor significa una aguja más estrecha. Comprender la dinámica de fluidos de la capilaridad del pigmento es esencial para una correcta configuración de la máquina.
- »Calibre del alambre (wire gauge) a diámetro: 12g = 2,05 mm OD, 14g = 1,63 mm, 16g = 1,29 mm, 18g = 1,02 mm, 20g = 0,81 mm, 23g = 0,57 mm. Cada paso de calibre = reducción aproximada del 20 % en el área de la sección transversal.
- »Volumen interno de la aguja hueca: el diámetro interno de la aguja de piercing suele ser del 60–70 % del diámetro externo. Una aguja de 14g con pared de 0,3 mm tiene un ID de ~1,03 mm y un volumen interno de ~0,83 mm²/mm, suficiente para la administración rápida de una sola columna de tinta.
- »Capilaridad (tatuaje): las agrupaciones de agujas de tatuaje (3RL, 7M, etc.) dependen de la acción capilar entre alambres adyacentes para conducir la tinta. Agrupaciones más apretadas (menor espacio entre alambres) producen un flujo de tinta más lento pero más controlado. Por ello, un round liner de 7 agujas deposita el pigmento de forma diferente a un magnum de 7 agujas a pesar de tener el mismo número de agujas.
- »Adaptación de la viscosidad: las tintas de alta viscosidad (> 2.000 cP) resisten la capilaridad; las máquinas deben funcionar más despacio para permitir el rellenado de la columna de tinta entre golpes. Las tintas de baja viscosidad (< 300 cP) sobresaturan, lo que aumenta el riesgo de blowout en una dermis delgada o comprometida.
- »Profundidad de la aguja y alcance de la dermis: el pigmento debe alcanzar la dermis superior a media, por debajo de la epidermis. La profundidad necesaria depende de la zona del cuerpo: la dermis tiene menos de 1 mm de grosor en la cara interna de la muñeca y varios milímetros en la espalda. Demasiado superficial: depósito solo en la epidermis, la tinta se exfolia en cuestión de semanas. Demasiado profundo: entrada en la grasa subcutánea, la tinta migra lateralmente, produciendo una difusión en «blowout».
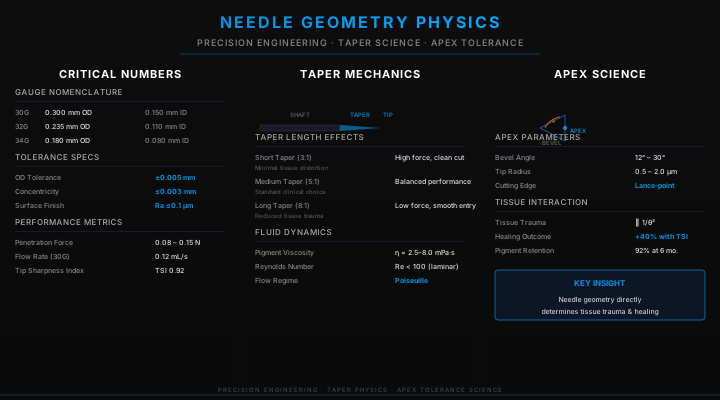
Protocolo de selección y manipulación de agujas
Enfoque sistemático para la selección de agujas, la inspección previa al procedimiento y la manipulación segura, desde el embalaje hasta la eliminación de objetos cortopunzantes.
- 1Paso 1, Haga coincidir el calibre con el procedimiento: el calibre de piercing debe coincidir exactamente con el diámetro interno previsto de la joya (aguja de 14g para joyas de 14g sin rosca o con rosca interna). Una discrepancia crea el colapso del canal (subcalibre) o un exceso de muerte tisular (sobrecalibre).
- 2Paso 2, Haga coincidir el taper con la técnica: trabajos de líneas de detalle → taper largo (LT o ELT); relleno de color sólido (solid colour pack) → taper de corto a medio; realismo de retrato en piel difícil → taper extralargo o configuración bugpin.
- 3Paso 3, Inspeccione el embalaje antes de abrirlo: compruebe que el indicador de esterilización haya cambiado de color tal como muestra la leyenda del fabricante (los indicadores de OE y de vapor utilizan colores diferentes). Rechace cualquier embalaje dañado, descolorido o abierto con anterioridad.
- 4Paso 4, Examine la punta de la aguja bajo lupa (10×) antes de cada procedimiento: el ápice debe mostrar un único punto limpio sin asimetría, ganchos ni rebabas visibles. Cualquier deformidad = desechar.
- 5Paso 5, Manipule las agujas únicamente por el cuerpo; nunca toque el taper ni el ápice con los dedos, guantes o instrumentos. Un solo contacto con cualquier superficie dura invalida el ápice.
- 6Paso 6, Para tatuaje: compruebe que el bloqueo del cartucho o de la barra de agujas esté firme antes del ensayo de prueba. Una barra de agujas suelta produce una variación irregular de profundidad y microvibraciones que aumentan el daño tisular lateral.
- 7Paso 7, Para piercing: precargue la joya en el extremo posterior de la aguja (método del corcho o tubo receptor) antes de la penetración, de modo que la joya siga a la aguja a través del canal en una sola pasada. Nunca realice una segunda pasada para «encontrar» el canal.
- 8Paso 8, Calibración de la velocidad de la máquina y la profundidad: haga funcionar la máquina sobre piel de práctica antes de cada sesión para verificar una profundidad y un flujo de tinta constantes, nunca sobre su propio pulgar o mano. Ajuste el voltaje/velocidad en incrementos de 0,5V hasta que la entrada de la aguja sea suave y con una resistencia superficial mínima.
- 9Paso 9, Durante el procedimiento: monitorice el ángulo de trayectoria de la aguja y mantenga un ángulo de entrada constante respecto a la superficie de la piel. Una desviación angular > 5° respecto a la perpendicular (o al ángulo de bisel previsto para el piercing) produce canales tisulares asimétricos.
- 10Paso 10, Inmediatamente después del uso: no reencapuche. Deposite la aguja o el cartucho usado directamente en un contenedor para objetos cortopunzantes resistente a los pinchazos que esté a su alcance. Si reencapuchar resulta verdaderamente inevitable, utilice el método de recogida con una sola mano, nunca las dos manos. Nunca deje una aguja usada sobre la bandeja entre clientes.
- 11Paso 11, Eliminación de cartuchos/agujas: elimínelos como residuos médicos cortopunzantes regulados según OSHA 29 CFR 1910.1030 (EE. UU.) o las normativas nacionales sobre residuos clínicos. Nunca desmonte los cartuchos, elimínelos enteros.
- 12Paso 12, Documente de inmediato cualquier lesión por pinchazo de aguja: lave con agua abundante (no presione), infórmelo a su supervisor e inicie el protocolo posexposición según la política del centro.
? Pregunta abierta, no establecida
¿Cicatrizan realmente más rápido los tapers largos?
Se sostiene ampliamente que las agujas de taper largo desplazan menos tejido, reducen el traumatismo y aceleran la cicatrización, y esa creencia guía gran parte de la selección de agujas. El argumento mecánico es plausible: un ángulo de taper más suave debería distribuir la fuerza de penetración a lo largo de una mayor distancia. Lo que falta son pruebas de que el efecto subsista al entrar en contacto con las otras variables que dominan un procedimiento real, sobre todo la profundidad, la velocidad y el número de pasadas sobre la misma piel.
Sostenido por: Los fabricantes de agujas y de máquinas en la documentación de sus productos, y el consenso de los profesionales. Esta es la hipótesis de trabajo del sector.
Lo que lo resolvería: Una comparación controlada de la geometría del taper a igualdad de profundidad, velocidad y número de pasadas, que mida el tiempo de cicatrización o el traumatismo histológico en lugar de la preferencia del artista. No se encontró ningún estudio de este tipo.
Errores críticos
Errores de ingeniería y de procedimiento en la selección y manipulación de agujas con consecuencias documentadas.
- Uso de agujas de taper corto para trabajos de detalle de líneas finas — el desplazamiento tisular lateral excesivo ensancha el borde de la línea más allá del límite previsto. Da como resultado líneas con «blowout» que parecen correctas inmediatamente después del procedimiento pero que se expanden durante la cicatrización.
- Ignorar la falta de correspondencia de calibre entre la aguja y la joya para piercing — incluso una desviación de medio calibre (por ejemplo, aguja de 14g con joya de 16g) crea un canal holgado. Los canales holgados no cicatrizan ajustándose estrechamente alrededor de la joya; forman un corredor lleno de fluido que aumenta drásticamente las tasas de migración y rechazo.
- Hacer funcionar tinta de alta viscosidad a alta velocidad — la capilaridad no puede seguir el ritmo de la frecuencia de impacto de la aguja, creando una pasada en seco que desgarra la dermis sin depositar pigmento. Los profesionales confunden esto con «falta de voltaje» y aumentan la velocidad, empeorando el problema.
- Tocar la punta de la aguja, incluso con un dedo enguantado — el contacto puede doblar o crear rebabas en un ápice fino, y rompe el campo estéril. Una aguja que parece «en buen estado» al tacto puede estar comprometida; considere cualquier contacto con la punta como motivo para desecharla.
- Reutilizar una aguja para un segundo cliente incluso con intento de reesterilización — la esterilización por calor no restaura la geometría del ápice dañada por el primer uso, solo trata la esterilidad. Una aguja usada y reesterilizada presenta el mismo ápice romo y la misma rugosidad que desgarra el colágeno que tenía antes de la esterilización.
- Tatuar en la dermis basándose únicamente en el voltaje sin calibración de la profundidad — el voltaje determina a qué velocidad funciona la aguja (y, en las máquinas de bobinas, con qué fuerza golpea), no a qué profundidad penetra; la profundidad depende del recorrido (stroke), de la salida de la aguja y de la mano del artista. El grosor de la dermis varía aproximadamente cuatro veces según la zona del cuerpo (cara interna de la muñeca: ~0,9 mm; espalda: ~3,5 mm). Realizar el ajuste únicamente por el voltaje es pura especulación.
- Eliminar agujas en la basura general — infringe las normas de la OSHA en EE. UU. y las normas sobre residuos clínicos en la mayoría de los países. Crea riesgo de lesiones por objetos cortopunzantes para los manipuladores de residuos y puede acarrear multas o acciones penales.
- Utilizar agujas más allá de la fecha de caducidad indicada — la eficacia de la esterilización por OE está validada para una vida útil fija (típicamente 5 años desde la fabricación). La permeabilidad del embalaje aumenta con el tiempo. Las agujas caducadas pueden permanecer estériles en la práctica, pero la garantía de esterilidad del fabricante queda anulada.
Normas de fabricación y seguridad
Normas clave que rigen el diseño, la esterilidad y el uso clínico de las agujas en las principales jurisdicciones reguladoras.
- EU MDR 2017/745: Reglamento sobre productos sanitarios. Las agujas para tatuaje y piercing no son productos sanitarios en virtud de este (el anexo XVI excluye expresamente los productos para tatuaje); solo cubre las agujas que se venden como productos sanitarios hipodérmicos
- EN ISO 7864: Agujas hipodérmicas estériles, requisitos dimensionales y de funcionamiento [1]
- ISO 10993 (serie): Evaluación biológica de productos sanitarios, biocompatibilidad de materiales
- Directiva 2010/32/UE de la UE: Prevención de las lesiones causadas por instrumentos cortantes y punzantes en el sector hospitalario y sanitario; los estudios solo están obligados donde la legislación nacional la amplía, pero sus normas constituyen buenas prácticas
- EN ISO 11135: validación y control de rutina del proceso de esterilización por OE (sustituyó a la anulada EN 550)
- FDA 21 CFR 880.5570: Aguja hipodérmica de luz única, producto sanitario de clase II; cubre agujas vendidas como productos sanitarios, no agujas de tatuaje
- ASTM F2132: resistencia a la punción de CONTENEDORES DE ELIMINACIÓN de objetos cortopunzantes, no una norma para agujas de piercing corporal [2]; no se identificó ninguna especificación ASTM específica para agujas de body art (verificado el 2026-08-02)
- OSHA 29 CFR 1910.1030: Norma sobre patógenos de transmisión hemática (Bloodborne Pathogens Standard), manipulación de objetos cortopunzantes, eliminación y control de la exposición
- ISO 7864: Requisitos de esterilidad y dimensionales para agujas hipodérmicas, la referencia habitual para agujas huecas de piercing; no cubre las agujas de tatuaje [1]
- Normativas de body art a nivel estatal: la mayoría de los estados exigen agujas estériles de un solo uso; algunos especifican la conformidad con ISO o ASTM
- Tailandia: Sin norma dedicada para agujas; la práctica sigue la ISO 7864 por convención del sector [1]; eliminación regulada por la Infectious Waste Regulations B.E. 2545
- Australia (comparador): las agujas de tatuaje y piercing no están reguladas como productos sanitarios por la TGA; las normativas estatales sobre penetración cutánea exigen agujas estériles de un solo uso; la ISO 7864 es la referencia [1]; directrices sobre objetos cortopunzantes de Safe Work Australia
- Singapur: Clasificación de productos sanitarios de la HSA, las agujas hipodérmicas requieren registro de producto; eliminación en virtud de la normativa Scheduled Waste de la NEA
- Filipinas: Registro en la FDA obligatorio para agujas vendidas como productos sanitarios; eliminación en virtud de la RA 6969 (Toxic Substances and Hazardous and Nuclear Wastes Control Act)
- Expectativa del sector (toda la ASEAN): el cumplimiento de la ISO 7864 y el marcado CE se tratan como indicadores indirectos de calidad a falta de equivalentes nacionales [1]
Nota de Patrick
"He estado en ambos lados de esto, como profesional y como fabricante que abastece a estudios de toda Europa. La mayor brecha individual de calidad que observé no estaba en los protocolos de esterilización ni en los consejos para el cuidado posterior: estaba en la calidad de la aguja. Los estudios invertían en máquinas caras, tintas prémium y joyas de alta gama, para luego pedir las agujas más baratas disponibles para «ahorrar dinero». Una máquina de tatuaje de precisión que acciona una aguja deficiente es como un coche de Fórmula 1 con los neumáticos desinflados. Toda esa ventaja de ingeniería desaparece en el punto donde el metal entra en contacto con la piel. Cuando pasé a fabricar componentes BioFlex®, se aplicó el mismo principio: las tolerancias de acabado superficial que parecen teóricas sobre el papel, Ra < 0,1 μm, tolerancias dimensionales de ±0,02 mm, son directamente visibles en los resultados clínicos. Se aprecian en los tiempos de cicatrización, en las tasas de rechazo, en si un piercing se asienta limpiamente o migra. Una buena geometría no es un lujo para clientes exigentes. Es el estándar de referencia que define la profesión. Véase también: [Biocompatibilidad metálica](/wiki/metallic-biocompatibility/) para conocer cómo el acabado superficial en la joyería metálica es paralelo a la ciencia del ápice de la aguja."
Fundador y experto en piercing
Poli International
Preguntas frecuentes
▸¿Qué es la geometría de la aguja y por qué es importante para un profesional en ejercicio?
▸¿Cuáles son las cifras clave de ingeniería y los umbrales para las agujas de grado profesional?
▸¿Cómo se lleva a cabo el procedimiento correcto para la selección y manipulación de agujas?
▸¿Qué ocurre al utilizar agujas de taper corto para trabajos de líneas finas y cómo se evita esto?
▸¿Cuál es la consecuencia de una falta de correspondencia entre el calibre y la joya en el piercing y cómo se previene?
▸¿Qué exigen las normativas y las normas de fabricación actuales para las agujas?
Especificaciones técnicas
| Parámetro | Estándar / Valor |
|---|---|
| Rango de taper estándar | 1,5 mm (ST) – 7,0 mm (ELT) |
| Radio del ápice, grado profesional | < 12 μm |
| Radio del ápice, calidad inferior | > 25 μm |
| Rugosidad superficial (Ra) | < 0,1 μm (pulido electrolítico) |
| Ángulo del taper, taper largo | 2,5°–3,5° |
| Ángulo del taper, taper corto | 6°–10° |
| Tolerancia dimensional | ± 0,02 mm |
| Calibres estándar de piercing | 12g (2,05 mm) – 23g (0,57 mm) |
| Grosor de pared, aguja de piercing de 14g | 0,30–0,35 mm |
| Rango óptimo de viscosidad de la tinta | 500–2.000 cP |
| Profundidad objetivo | Dermis superior a media (la profundidad varía según la zona del cuerpo) |
| Fuerza de penetración | No existe una cifra publicada para agujas de body art |
| Método de esterilización | OE (óxido de etileno) o gamma, SAL 10⁻⁶ |
| Vida útil (estéril por OE) | 5 años a partir de la fecha de fabricación |
| Diámetro del alambre, bugpin | 0,30 o 0,25 mm (0,20 mm súper bugpin) frente a los 0,35 mm estándar |
Referencias
- [1]ISO 7864:2016, Sterile hypodermic needles for single use, requirements and test methods.https://www.iso.org/standard/63822.html
- [2]ASTM F2132-01, Standard Specification for Puncture Resistance of Materials Used in Containers for Discarded Medical Needles and Other Sharps.https://www.astm.org/f2132-01.html
- [3]EU Medical Devices Regulation 2017/745.https://eur-lex.europa.eu/legal-content/EN/TXT/?uri=CELEX%3A32017R0745
- [4]ISO 10993-1:2018, Biological evaluation of medical devices, evaluation and testing.https://www.iso.org/standard/68936.html
- [5]Grice E.A., Segre J.A. (2011) "The skin microbiome." Nature Reviews Microbiology 9(4):244–253.https://doi.org/10.1038/nrmicro2537
- [6]OSHA 29 CFR 1910.1030, Bloodborne Pathogens Standard.https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.1030
- [7]EU Directive 2010/32/EU on prevention of sharps injuries in the hospital and healthcare sector.https://eur-lex.europa.eu/legal-content/EN/TXT/?uri=CELEX%3A32010L0032
- [8]Association of Professional Piercers, Piercing Resource Guide (current ed.): Needle Specifications.https://safepiercing.org/publications/
- [9]Kluger N. (2016) "Cutaneous and systemic complications associated with tattooing." La Presse Medicale 45(6-7):567-576.https://doi.org/10.1016/j.lpm.2016.02.016
- [10]Jushiddi M.G. et al. (2020) "Bevel angle study of flexible hollow needle insertion into biological mimetic soft-gel: simulation and experimental validation." Journal of the Mechanical Behavior of Biomedical Materials 111:103896.https://doi.org/10.1016/j.jmbbm.2020.103896
Lleve la ciencia a la práctica
Este estándar técnico es la base arquitectónica de nuestras herramientas analíticas profesionales.