
Sistemas de transmisión por bobinas, rotativos y tipo pen: tensión, give y dinámica de la aguja

Una referencia de ingeniería para las tres familias de sistemas de transmisión de máquinas de tatuar: máquinas electromagnéticas de bobinas, que funcionan como circuitos autooscilantes normalmente a 80-120 Hz; máquinas rotativas de imán permanente con recorridos accionados por excéntrica de 2,5-5,0 mm; y sistemas de transmisión tipo pen sin escobillas con control PWM y amplios rangos de frecuencia (un modelo citado: 25-140 Hz). Cubre cómo la tensión establece la frecuencia, el give mecánico (flexibilidad), el recorrido y la profundidad de la aguja, y las normas eléctricas aplicables en la UE y los EE. UU.
Las máquinas de tatuar son transductores electromecánicos de precisión: convierten la energía eléctrica en una oscilación mecánica controlada de la aguja. Tres arquitecturas distintas dominan el mercado, cada una con una física fundamentalmente diferente. Las máquinas de bobinas son actuadores electromagnéticos autooscilantes; el martillo (armature bar), el tornillo de contacto, el condensador y el fleje forman un circuito resonante cuya frecuencia es ajustable mediante la tensión. Las máquinas rotativas son motores de CC de imán permanente que accionan una excéntrica o leva; el recorrido está fijado geométricamente por el descentramiento de la excéntrica y la frecuencia varía de forma lineal con la tensión. Las máquinas tipo pen utilizan motores de CC sin escobillas trifásicos con conmutación electrónica y control PWM; no tienen escobillas que se desgasten y ofrecen amplios rangos de frecuencia. Elegir entre ellas no es una cuestión de preferencia de marca, sino de comprender las compensaciones técnicas de ingeniería: rango de frecuencia, par bajo carga, disipación térmica y flexibilidad mecánica.
El parámetro de acoplamiento clave en las tres familias es el give: la flexibilidad mecánica, es decir, cuánto cede la aguja bajo fuerza. El give actúa como un filtro paso bajo mecánico: absorbe los cambios bruscos en la resistencia de la piel y el impacto de la aguja, suavizando el perfil de fuerza a costa de cierto recorrido efectivo. Más give significa que la aguja penetra con menos fuerza; menos give significa que golpea más fuerte y con mayor precisión. Los artistas que comprenden el give pueden ajustarlo según la tarea: menos give para líneas nítidas, más give para sombreados suaves donde el traumatismo tisular deba mantenerse bajo. El give no es un defecto que haya que eliminar, es un parámetro de diseño que se debe optimizar.
Ciclos de trabajo y dinámica electromagnética de las máquinas de bobinas
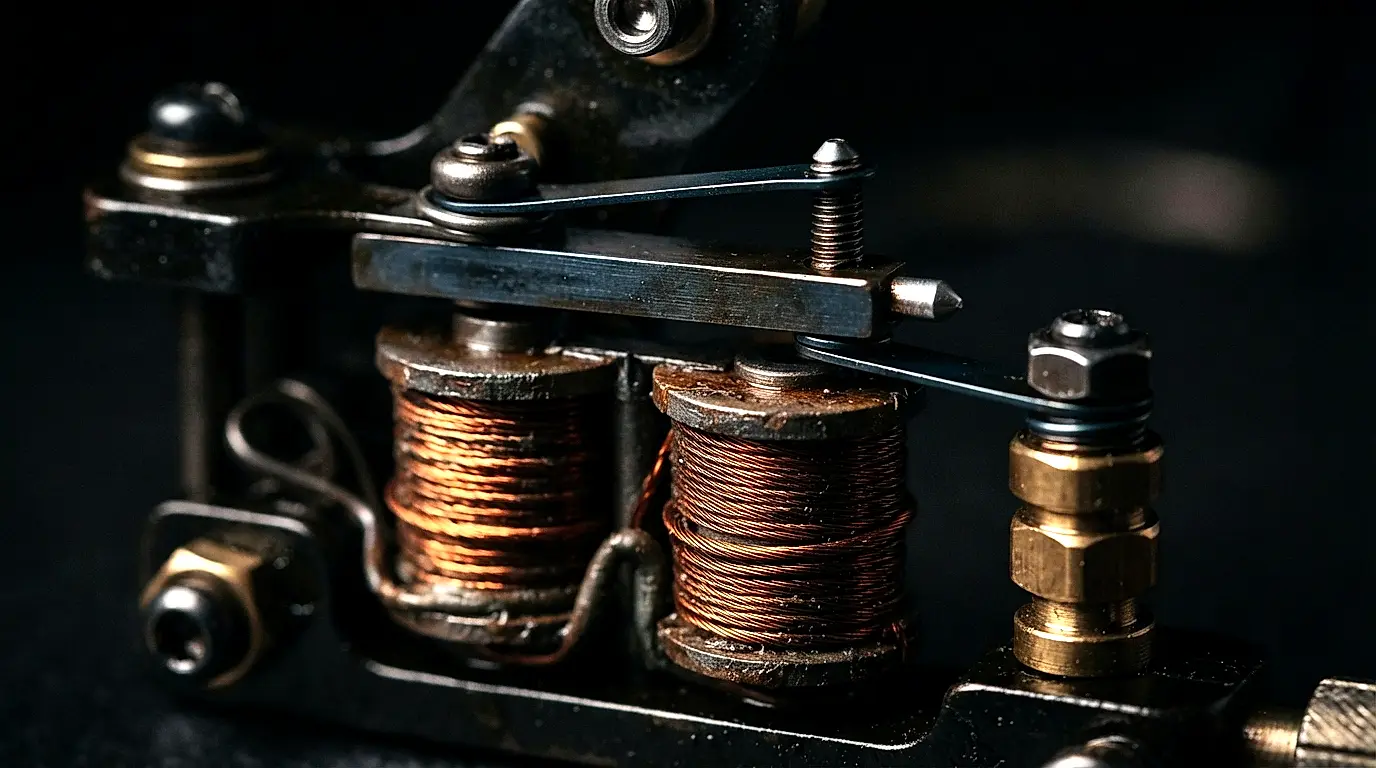
Las máquinas de bobinas son actuadores electromagnéticos con bobinado en serie que funcionan en modo autooscilante. Cuando la fuente de alimentación aplica tensión, la corriente fluye a través de los arrollamientos de las bobinas, creando un campo magnético en el núcleo de hierro laminado. El campo atrae el martillo hacia abajo, comprimiendo el fleje delantero y clavando la aguja en la piel. En la parte inferior del recorrido, el martillo rompe el contacto con el tornillo de contacto, interrumpiendo el flujo de corriente. El campo magnético se colapsa, el fleje devuelve el martillo a su posición de reposo y el contacto se restablece, completando un ciclo.
- »Ciclo de trabajo: la relación entre el tiempo con energía y el tiempo total del ciclo, normalmente del 40-60%. Se ajusta mediante el valor del condensador (0,22-0,47 µF en paralelo con los contactos) y la tensión del fleje (150-300 gramos de fuerza en la punta de la aguja)
- »Inductancia y subida de corriente: la inductancia de la bobina (10-50 mH) y la resistencia en CC (2-10 Ω) forman un circuito RL. La constante de tiempo τ = L/R determina con qué rapidez se establece la corriente; τ típica = 1-25 ms. Una tensión más alta reduce el tiempo necesario para alcanzar la corriente de atracción, aumentando la frecuencia
- »Entrehierro: la distancia entre el martillo y el núcleo de la bobina en reposo, 0,5-1,5 mm. Entrehierros más pequeños aumentan la fuerza magnética (fuerza ∝ 1/entrehierro²), pero reducen el recorrido y aumentan el riesgo de que el magnetismo remanente retenga el martillo
- »Fuerza contraelectromotriz y protección contra sobretensiones de desconexión: cuando el contacto se abre, el colapso del campo magnético induce un pico de tensión de 100-300 V a través de la bobina. Un diodo de rueda libre (flyback, 1N4007) a través de los terminales de la bobina deriva este pico para evitar la formación de arcos en los contactos y la rotura del aislamiento de la bobina
- »Ajuste de frecuencia: para una tensión de fleje y un entrehierro dados, la frecuencia aumenta aproximadamente 10-15 Hz por voltio aplicado. El valor del condensador modifica el ciclo de trabajo: una mayor capacidad (0,47 µF) aumenta el ciclo de trabajo, produciendo golpeteos más fuertes pero más lentos
Par del motor rotativo y mecánica del recorrido por excéntrica
Las máquinas rotativas utilizan motores de CC de imán permanente (normalmente con un par nominal de 5-20 mNm) acoplados a una leva o pasador excéntrico. La leva convierte la rotación continua en un movimiento lineal alternativo; la longitud del recorrido está fijada geométricamente por el descentramiento de la leva (excentricidad), normalmente de 2,5-5,0 mm. A diferencia de las máquinas de bobinas, donde la frecuencia se ajusta mediante la tensión y la tensión del fleje, las máquinas rotativas presentan una relación tensión-velocidad casi lineal: las RPM del motor aumentan aproximadamente 500-800 RPM por voltio sin carga.
- »Curva velocidad-par: bajo una carga de la aguja (1-3 N), la velocidad del motor cae un 15-30% respecto a las RPM sin carga. Un motor catalogado a 6.000 RPM sin carga a 12 V puede funcionar a 4.200-4.800 RPM cuando acciona una leva de 3,5 mm en la piel
- »Fuerza en la aguja: la leva convierte el par del motor en fuerza en la aguja. La fuerza máxima disponible es aproximadamente el par dividido por la excentricidad de la leva (la mitad del recorrido): un motor de 10 mNm en un recorrido de 3,5 mm (1,75 mm de excentricidad) puede empujar hasta unos 5,7 N, por encima de una carga de la aguja de 1-3 N. Un recorrido más largo proporciona menos fuerza con el mismo motor
- »Tipos de perfil de leva: las levas excéntricas circulares producen un movimiento sinusoidal (suave, continuo), mientras que las levas acorazonadas o asimétricas producen un avance rápido con una retracción más lenta (útil para el relleno de color)
- »Vida útil de los rodamientos y ruido: los seguidores de leva y los rodamientos del motor son pequeños rodamientos de bolas que se desgastan bajo carga radial. Reemplácelos en el intervalo indicado por el fabricante o tan pronto como se vuelvan ruidosos; las superficies de la leva con picaduras causan un chirrido audible e inestabilidad en la frecuencia
- »Fuentes de give: el give de las máquinas rotativas procede de la flexión del eje del motor, el juego de los rodamientos, la holgura entre leva y seguidor y la flexión de la varilla de la aguja. Suele ser menor que en las máquinas de bobinas porque la unión por leva es rígida
Sistemas de transmisión tipo pen sin escobillas y control PWM
Las máquinas tipo pen utilizan motores de CC sin escobillas (BLDC) trifásicos con conmutación electrónica. Los sensores de efecto Hall o la detección de fuerza contraelectromotriz detectan la posición del rotor, y un microcontrolador conmuta la corriente a través de los arrollamientos del estátor en secuencia, por lo que no hay escobillas que se desgasten [10]. La modulación por ancho de pulsos (PWM) a una frecuencia portadora de 20-50 kHz controla la velocidad del motor, y la velocidad del motor establece la frecuencia de la aguja. Un actuador lineal o un mecanismo de yugo escocés (scotch yoke) convierte la rotación del motor en el movimiento alternativo de la aguja.
- »Eficiencia: los motores sin escobillas no tienen fricción ni desgaste de escobillas. Los micromotores con escobillas sin núcleo también alcanzan hasta alrededor del 90% en el mejor de los casos [2], por lo que las verdaderas ganancias son un menor mantenimiento y menos calor procedente de las escobillas, lo que favorece la duración de la batería en las pen inalámbricas
- »Conmutación y control de velocidad: el controlador necesita la posición del rotor para conmutar los arrollamientos. Los controladores con sensores leen los sensores de efecto Hall; los controladores sin sensores leen la fuerza contraelectromotriz en el arrollamiento no alimentado [10]. La corriente de fase se ajusta en tiempo real para mantener la velocidad bajo diferentes cargas de la piel
- »Give y amortiguación electrónica: el give mecánico en las máquinas tipo pen suele ser el más bajo de las tres porque el sistema de transmisión rígido tiene pocos elementos flexibles. Algunas pen añaden amortiguación electrónica mediante el control de corriente, lo que absorbe los cambios de carga sin añadir flexibilidad mecánica
- »Rango de frecuencia: las máquinas tipo pen cubren amplios rangos; un pen inalámbrico citado está especificado en 25-140 Hz [3], frente a las cifras típicas de 80-120 Hz para las bobinas y de 60-100 Hz para las rotativas. Este rango permite que una sola máquina maneje líneas, sombreado y relleno de color
- »Gestión térmica: las carcasas de aluminio actúan como disipadores de calor pasivos. Un pen que se calienta al sostenerlo está funcionando demasiado forzado o está fallando; reduzca la tensión y haga que lo revisen

Protocolo de ajuste de la máquina: de la fuente de alimentación a la piel
El ajuste sistemático garantiza un rendimiento repetible de la aguja de una sesión a otra. Siga estos pasos para cualquier nueva configuración de la máquina antes de trabajar con un cliente. Todas las mediciones presuponen una fuente de alimentación de CC regulada con un rizado ≤1% y un tacómetro digital u osciloscopio para la verificación de la frecuencia.
- 1Seleccione el tipo de máquina según el procedimiento: bobinas para líneas tradicionales, rotativa para un sombreado suave, pen para versatilidad en líneas, sombreado y relleno de color
- 2Establezca la tensión inicial en la fuente de alimentación regulada: bobinas 4-6 V, rotativa 8-10 V, pen 10-12 V. Utilice la tensión más baja que consiga una penetración limpia de la aguja, no la más alta
- 3Ajuste la longitud del recorrido si su máquina lo permite: 2,5 mm para trabajos de líneas finas, 3,5 mm para sombreado general, 4,5-5,0 mm para una alta saturación de color. Las máquinas de recorrido fijo se saltan este paso
- 4Ajuste el give modificando la tensión del fleje (bobinas) o la flexibilidad de la varilla de la aguja (rotativa/pen): menos give para líneas nítidas, más give para un sombreado suave. Evalúe el resultado mediante líneas de prueba en piel de práctica
- 5Mida la frecuencia de la aguja con un tacómetro apuntado a la varilla de la aguja o con un osciloscopio en los cables de alimentación: normalmente 80-120 Hz para bobinas y 60-100 Hz para rotativas; mantenga las pen dentro del rango indicado por el fabricante. Ajuste la tensión para modificar la frecuencia
- 6Para máquinas de bobinas, verifique el ciclo de trabajo con una sonda de corriente de osciloscopio: busque un tiempo de activación objetivo del 45-55%. Si está por debajo del 40%, reduzca el valor del condensador; si está por encima del 60%, aumente el condensador o reduzca la tensión del fleje
- 7Compruebe la temperatura tras 5 minutos de funcionamiento continuo en seco: el agarre (grip) debe mantenerse cómodo de sostener. Si se calienta, reduzca la tensión en 1-2 V; si se mantiene caliente, lleve la máquina a reparar
- 8Inspeccione los puntos de contacto de la máquina de bobinas: limpie con alcohol isopropílico en un bastoncillo sin pelusa. Ajuste la separación de los contactos a 0,5-1,0 mm utilizando una galga de espesores. Reemplace el tornillo de contacto si está picado o erosionado
- 9Realice pruebas en piel de práctica a la tensión y frecuencia objetivo: ajuste el sobresaliente de la aguja, el recorrido o el give hasta que las líneas entren de forma limpia y constante, sin expansiones de tinta (blowouts). Verifique durante un funcionamiento continuo de 10 segundos
- 10Escuche si hay anomalías mecánicas durante la prueba de 10 segundos: un chasquido irregular en las máquinas de bobinas indica rebote de contactos (aumente la tensión del fleje); un chirrido en las rotativas indica desgaste de rodamientos (reemplace los rodamientos); un zumbido agudo en las tipo pen indica deriva de frecuencia PWM (recalibre el controlador)
- 11Registre todos los ajustes en un diario de ajuste: modelo de máquina, tensión, frecuencia medida, ajuste de recorrido, tensión del fleje/give, fecha y cualquier observación. Utilice la herramienta Configurador de tensión de la máquina para un seguimiento estructurado
- 12Después de cada sesión, limpie y desinfecte la máquina según lo permita el fabricante. Lubrique las superficies de la leva, los casquillos y las juntas tóricas únicamente con el lubricante, y con el intervalo, que especifique el fabricante
Errores comunes y modos de fallo
Estos modos de fallo electromecánicos impactan directamente en el rendimiento de la aguja y en la seguridad del cliente. La mayoría son detectables antes de que causen defectos visibles en el tatuaje si el artista realiza un protocolo de ajuste previo a la sesión.
- Sobrecalentamiento de las bobinas — el sobrecalentamiento degrada el aislamiento del arrollamiento y aumenta la resistencia del cobre, causando una deriva de frecuencia. Causa: ciclo de trabajo excesivo (>70 %) debido a un condensador sobredimensionado o a una tensión del fleje insuficiente. Solución: reduzca la tensión en 1-2 V o reemplace el condensador por un valor de 0,33 µF
- Bloqueo del motor rotativo bajo carga — el motor se detiene o se frena cuando la aguja entra en contacto con la piel, especialmente a baja tensión en zonas difíciles como las palmas. Causa: par insuficiente a la tensión de funcionamiento o arrastre de la aguja en el tubo o cartucho. Solución: aumente la tensión hasta en 2 V, o reemplace el cartucho de aguja o el tubo
- Inestabilidad de frecuencia del pen — la velocidad de la aguja varía de forma errática durante un recorrido, produciendo un depósito de tinta irregular. Causa: deriva de la calibración del controlador, desalineación del sensor de efecto Hall o caída de tensión por una fuente de alimentación de baja potencia o una batería débil. Solución: recalibre el controlador según el procedimiento del fabricante; compruebe que la fuente o la batería suministran la corriente que especifica el fabricante
- Chispas en los contactos de máquinas de bobinas — un arco visible de color azul blanco en el tornillo de contacto indica que la tensión de retorno no se está suprimiendo. Causa: diodo de rueda libre ausente o defectuoso, o separación de contactos demasiado grande. Solución: instale un diodo 1N4007 a través de los terminales de la bobina (cátodo a positivo); reduzca la separación de contactos a 0,5 mm
- Rebote excesivo de la aguja — la aguja impacta en la piel y luego rebota antes del siguiente ciclo de accionamiento, produciendo dobles impactos y líneas borrosas. Causa: demasiado give mecánico o una resonancia del fleje que coincide con la frecuencia de accionamiento. Solución: reduzca el give (apriete el fleje o rigidice la varilla de la aguja); cambie a un fleje con diferente rigidez para desplazar su resonancia fuera de la frecuencia de accionamiento
- Funcionamiento rotativo ruidoso — chirrido, chasquido o zumbido audible durante el funcionamiento. Causa: rodamientos desgastados (pistas con picaduras), superficie de la leva rayada o tornillos de fijación sueltos en la excéntrica. Solución: reemplace los rodamientos por otros del mismo tamaño y tipo; pula la leva con papel de lija al agua de grano 2.000; apriete todos los tornillos de fijación con fijador de roscas
- Vibración del motor del pen — vibración perceptible en el mango que aumenta con la frecuencia. Causa: rotor desequilibrado, acoplamiento suelto entre el motor y el yugo, o varilla de la aguja doblada. Solución: haga equilibrar o reemplazar el rotor; apriete los tornillos de fijación del acoplamiento; reemplace las varillas de aguja visiblemente dobladas
- Caída de frecuencia bajo carga — la frecuencia disminuye significativamente cuando la aguja entra en contacto con la piel en comparación con el aire libre. Causa: una fuente de alimentación que no puede suministrar suficiente corriente o una alta resistencia en el cableado. Solución: utilice una fuente de alimentación regulada adaptada a la corriente que necesita la máquina; reemplace los cables de alimentación delgados o dañados
- Atasco de la aguja en la retracción — la aguja permanece presionada después del recorrido de accionamiento, no retractándose por completo antes del siguiente ciclo. Causa: fuerza de retorno del fleje insuficiente (bobinas), atascamiento del seguidor de leva (rotativa) o atasco del mecanismo de yugo (pen). Solución: aumente la tensión del fleje; libere el seguidor de leva; limpie y realinee el varillaje del yugo
Marco regulatorio
La afirmación regulatoria más común que se hace sobre las máquinas de tatuar es errónea: no son productos sanitarios, por lo que las normas sobre productos sanitarios que se citan con frecuencia para ellas no se aplican. Lo que rige a una máquina de tatuar es la legislación ordinaria de equipos eléctricos, que cubre la seguridad del producto, la compatibilidad electromagnética y las sustancias restringidas. Las licencias de los estudios de tatuaje son un asunto independiente que se establece a nivel local y regulan las instalaciones y al profesional, más que la máquina como producto.
- Las máquinas de tatuar NO son productos sanitarios según el Reglamento sobre productos sanitarios (MDR) de la UE 2017/745 [8]. El anexo XVI extiende el Reglamento a determinados productos sin un fin médico previsto, pero excluye explícitamente los productos para tatuajes, por lo que ni la clasificación del MDR ni la norma IEC 60601-1 se aplican a la máquina [8] [5]
- La compatibilidad electromagnética es el requisito que realmente se impone: la máquina y su fuente de alimentación deben cumplir la Directiva CEM 2014/30/UE [9], lo que normalmente se demuestra mediante una norma armonizada de emisión que el fabricante elige para el producto
- La Directiva RoHS 2011/65/UE restringe el plomo, el mercurio, el cadmio y otras sustancias peligrosas en aparatos eléctricos y electrónicos, y se aplica a la máquina como producto eléctrico [12]
- Una fuente de alimentación conectada a la red eléctrica se incluye en la Directiva de Baja Tensión 2014/35/UE, que cubre de 50-1000 V CA y de 75-1500 V CC [13]; la máquina en sí funciona con CC de baja tensión, por debajo de ese rango
- La FDA no aprueba, autoriza ni clasifica las máquinas de tatuar. Su material publicado sobre tatuajes y maquillaje permanente trata las tintas como cosméticos [7]
- La norma UL 61010-1 es una norma de seguridad para equipos eléctricos de medida, control y uso en laboratorio [6]. Cuando un fabricante la aplica a una fuente de alimentación de tatuaje, se trata de una elección voluntaria de conformidad en lugar de un requisito federal
- La norma OSHA 29 CFR 1910 subparte S rige la seguridad eléctrica en el lugar de trabajo [11], por lo que afecta al estudio de tatuaje como lugar de trabajo en lugar de a la máquina como producto
Nota de Patrick
"Tras años viendo a artistas enchufar máquinas a cualquier tensión que haya usado la última persona, lo diré claramente: el ajuste no es opcional. Un cambio de 1 voltio en una máquina de bobinas desplaza la frecuencia en 10-15 Hz y altera por completo la penetración de la aguja. Un motor rotativo que funciona a 8 V en lugar de 10 V entrega alrededor de un 20% menos de par en la punta de la aguja; su sombreado de repente parece irregular y usted le echa la culpa a la tinta cuando se trata de la tensión. Las pen sin escobillas son aún más sensibles: una deriva del PWM del 2% puede producir un rizado de frecuencia visible que arruina un degradado suave. Trate su máquina como el instrumento de precisión que es. Mida la tensión antes de cada sesión. Registre sus ajustes. Y si no ha reemplazado su tornillo de contacto o comprobado el juego de sus rodamientos en las últimas 500 horas, hágalo esta semana. Para conocer lo último en ingeniería de sistemas de transmisión e informes de pruebas de campo, siga nuestro journal Tech Watch en /blog/?category=Tech%20Watch"
Fundador y experto en piercing
Poli International
Preguntas frecuentes
▸¿Cuál es el propósito de esta referencia técnica y por qué su aplicación es crítica para los profesionales del Body Art?
▸¿Cuáles son los valores electromecánicos típicos que rigen el funcionamiento de los sistemas de transmisión de las máquinas de tatuar modernas?
▸¿Qué pasos sistemáticos debe seguir un técnico para asegurarse de que una máquina de tatuar está correctamente ajustada antes de comenzar un procedimiento?
▸¿Por qué se sobrecalienta una máquina de bobinas durante el funcionamiento y qué pasos son necesarios para rectificar este fallo electromecánico?
▸¿Qué causa que el motor de una máquina rotativa se bloquee o se frene bajo carga y cómo se puede corregir este problema?
▸¿Qué marcos regulatorios y normas de seguridad específicos rigen la clasificación y el funcionamiento de las máquinas de tatuar en entornos profesionales?
Especificaciones técnicas
| Parámetro | Estándar / Valor |
|---|---|
| Rango de tensión de máquinas de bobinas | 3-12 VCC |
| Inductancia de la bobina | 10-50 mH |
| Resistencia en CC de la bobina | 2-10 Ω |
| Ciclo de trabajo de la bobina (en funcionamiento) | 40-60% |
| Frecuencia de funcionamiento de la bobina | 80-120 Hz |
| Par del motor rotativo | 5-20 mNm a 6-18 VCC |
| Longitud de recorrido de la excéntrica rotativa | 2,5-5,0 mm |
| Caída de velocidad de la rotativa bajo carga | 15-30% respecto a las RPM sin carga |
| Eficiencia del motor | Hasta alrededor del 90% en el mejor de los casos, con escobillas sin núcleo [2]; dependiente del modelo |
| Frecuencia portadora PWM del pen | 20-50 kHz |
| Frecuencia de la aguja del pen | Rango del fabricante; p. ej. 25-140 Hz [3] |
| Give, máquinas de bobinas | El más alto (establecido por el fleje) |
| Give, máquinas rotativas | Más bajo (unión por excéntrica rígida) |
| Give, máquinas tipo pen | El más bajo (sistema de transmisión rígido) |
| Profundidad de la aguja | Establecida por el sobresaliente de la aguja y la presión, no solo por el recorrido |
| Calor | Caliente al sostener = funcionando demasiado forzada; consulte los límites del fabricante |
| Pico de fuerza contraelectromotriz (bobina) | 100-300 V sin diodo de supresión |
| Vida útil de los rodamientos | Intervalo del fabricante; reemplazar cuando sean ruidosos |
Referencias
- [1]Liu P., Ouyang Y., Quan W. (2023) "Multi-Objective Optimization of a Long-Stroke Moving-Iron Proportional Solenoid Actuator." Micromachines 15(1):58, DOI 10.3390/mi15010058 (open access), electromagnetic force and stroke characteristics of solenoid actuatorshttps://pmc.ncbi.nlm.nih.gov/articles/PMC10818690/
- [2]maxon academy (2012): "maxon DC motor: Permanent magnet DC motor with coreless winding" (design and characteristics; coreless winding, no iron losses, efficiency up to over 90%)https://www.maxongroup.com/medias/sys_master/8803450421278.pdf
- [3]Cheyenne: SOL Nova Unlimited wireless machine, manufacturer technical page (BLDC drivetrain, 25-140 Hz, 2.5/3.5/4.0/5.0 mm stroke options)https://cheyennetattoo.com/en/tattoo-machines/sol-nova-unlimited
- [4]FK Irons: "Adjustable Stroke vs Fixed Stroke Tattoo Machines, When to Use Each" (manufacturer guide to stroke length and give)https://www.fkirons.com/blogs/official/a-comprehensive-guide-on-tattoo-machine-stroke
- [5]IEC 60601-1:2005/COR1:2006, Corrigendum 1 to "Medical electrical equipment, Part 1: General requirements for basic safety and essential performance". Retained for completeness only: this standard governs MEDICAL electrical equipment and does not apply to tattoo machines, which are not medical deviceshttps://webstore.iec.ch/publication/2611
- [6]UL 61010-1, Edition 3: Safety Requirements for Electrical Equipment for Measurement, Control, and Laboratory Use, Part 1 General Requirementshttps://www.shopulstandards.com/ProductDetail.aspx?productId=UL61010-1_3_S_20120511
- [7]US FDA: "Tattoos & Permanent Makeup" consumer information page. FDA regulates tattoo inks as cosmetics and does not approve, clear or classify tattoo machineshttps://www.fda.gov/cosmetics/cosmetic-products/tattoos-permanent-makeup
- [8]Regulation (EU) 2017/745 (Medical Device Regulation). Annex XVI extends the Regulation to listed products having no intended medical purpose, but EXPLICITLY EXCLUDES tattooing products, so tattoo machines are not medical devices in the EUhttps://eur-lex.europa.eu/eli/reg/2017/745/oj
- [9]Directive 2014/30/EU (EMC Directive): electromagnetic compatibility of electrical and electronic equipmenthttps://eur-lex.europa.eu/eli/dir/2014/30/oj
- [10]Gamazo-Real J.C., Vazquez-Sanchez E., Gomez-Gil J. (2010) "Position and Speed Control of Brushless DC Motors Using Sensorless Techniques and Application Trends." Sensors 10(7):6901-6947 (open access)https://pmc.ncbi.nlm.nih.gov/articles/PMC3231115/
- [11]OSHA 29 CFR 1910 Subpart S: Electrical Safety Standards for Workplaces.https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910SubpartS
- [12]RoHS Directive 2011/65/EU: Restriction of Hazardous Substances in Electrical Equipment.https://eur-lex.europa.eu/eli/dir/2011/65/oj
- [13]Directive 2014/35/EU (Low Voltage Directive): electrical equipment designed for use with a voltage rating of 50-1000 V AC or 75-1500 V DChttps://eur-lex.europa.eu/eli/dir/2014/35/oj
Lleve la ciencia a la práctica
Este estándar técnico es la base arquitectónica de nuestras herramientas analíticas profesionales.