
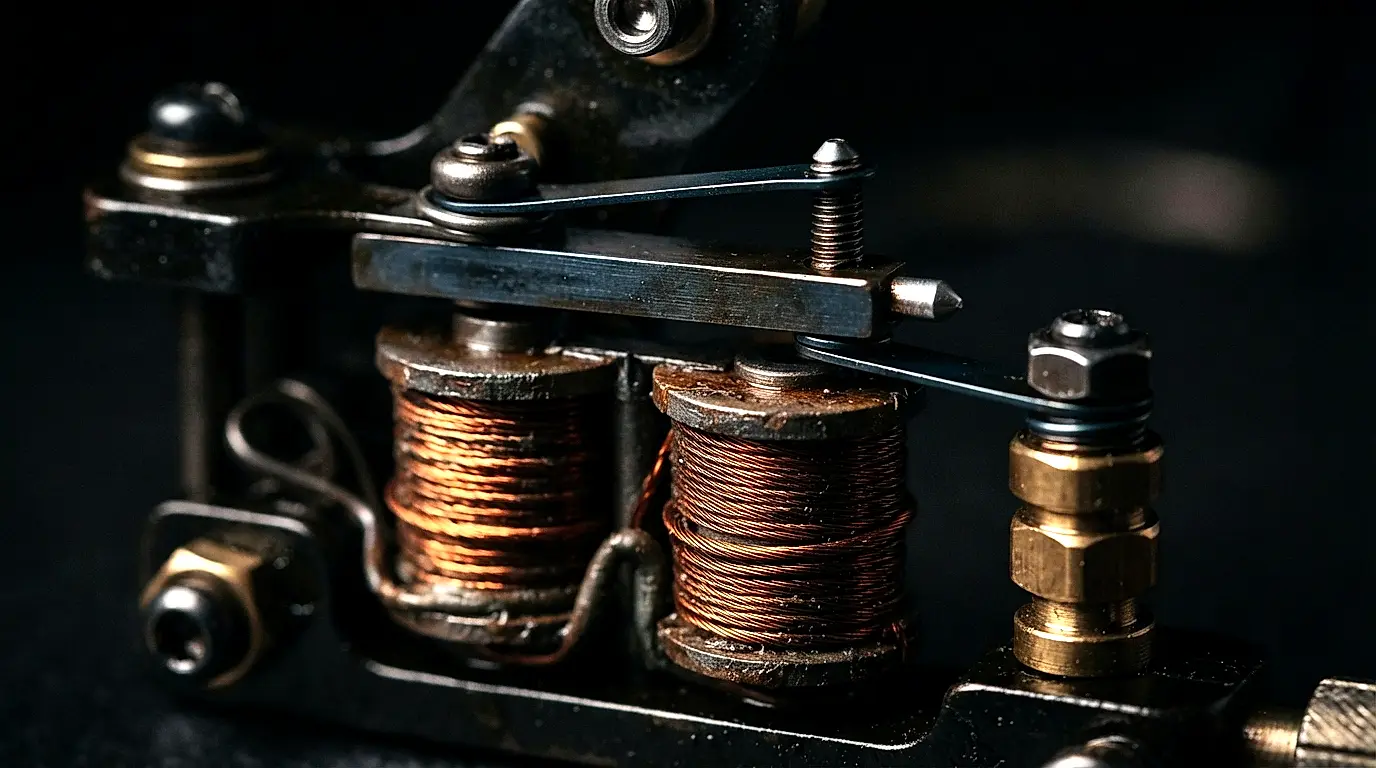
Sistemas de Transmissão por Bobina, Rotativos e Pen: Tensão, Give e Dinâmica da Agulha

Uma referência de engenharia para as três famílias de sistemas de transmissão de máquinas de tatuar: máquinas eletromagnéticas de bobina, que funcionam como circuitos auto-oscilantes tipicamente a 80-120 Hz; máquinas rotativas de íman permanente com cursos acionados por came de 2,5-5,0 mm; e sistemas de transmissão pen sem escovas com controlo PWM e amplos intervalos de frequência (um modelo citado: 25-140 Hz). Cobre como a tensão define a frequência, o give mecânico (flexibilidade), o curso e a profundidade da agulha, e as regras elétricas aplicáveis na UE e nos EUA.
As máquinas de tatuar são transdutores eletromecânicos de precisão: convertem energia elétrica numa oscilação mecânica controlada da agulha. Três arquiteturas distintas dominam o mercado, cada uma com uma física fundamentalmente diferente. As máquinas de bobina são atuadores eletromagnéticos auto-oscilantes; o martelo (armature bar), o parafuso de contacto, o condensador e a mola formam um circuito ressonante cuja frequência é ajustável por tensão. As máquinas rotativas são motores de CC de íman permanente que acionam uma came ou excêntrico; o curso é fixado geometricamente pelo desvio da came, e a frequência varia linearmente com a tensão. As máquinas pen utilizam motores de CC sem escovas trifásicos com comutação eletrónica e controlo PWM; não têm escovas para se desgastarem e oferecem amplos intervalos de frequência. Escolher entre elas não é uma questão de preferência de marca, mas de compreender os compromissos de engenharia: intervalo de frequência, binário sob carga, dissipação térmica e flexibilidade mecânica.
O parâmetro de acoplamento chave em todas as três famílias é o give: flexibilidade mecânica, ou seja, o quanto a agulha cede sob força. O give atua como um filtro passa-baixo mecânico: absorve alterações bruscas na resistência da pele e no impacto da agulha, suavizando o perfil de força à custa de algum curso efetivo. Mais give significa que a agulha penetra com menos força; menos give significa que atinge com mais força e precisão. Os artistas que compreendem o give podem afiná-lo para a tarefa: menos give para traços nítidos (lining), mais give para sombreamento suave onde o trauma do tecido deve ser mantido baixo. O give não é um defeito a eliminar, é um parâmetro de projeto a otimizar.
Ciclos de Trabalho e Dinâmica Eletromagnética das Máquinas de Bobina
As máquinas de bobina são atuadores eletromagnéticos com enrolamento em série que funcionam em modo auto-oscilante. Quando a fonte de alimentação aplica tensão, a corrente flui através dos enrolamentos da bobina, criando um campo magnético no núcleo de ferro laminado. O campo puxa o martelo para baixo, comprimindo a mola dianteira e cravando a agulha na pele. No ponto inferior do curso, o martelo quebra o contacto com o parafuso de contacto, interrompendo o fluxo de corrente. O campo magnético colapsa, a mola faz o martelo regressar à sua posição de repouso e o contacto restabelece-se, completando um ciclo.
- »Ciclo de trabalho: a razão entre o tempo energizado e o tempo total do ciclo, tipicamente 40-60%. Afinado pelo valor do condensador (0,22-0,47 µF em paralelo com os contactos) e pela tensão da mola (150-300 gramas de força na ponta da agulha)
- »Indutância e subida de corrente: a indutância da bobina (10-50 mH) e a resistência em CC (2-10 Ω) formam um circuito RL. A constante de tempo τ = L/R determina a rapidez com que a corrente se estabelece; τ típica = 1-25 ms. Uma tensão mais elevada reduz o tempo para atingir a corrente de atração, aumentando a frequência
- »Entreferro: a distância entre o martelo e o núcleo da bobina em repouso, 0,5-1,5 mm. Entreferros menores aumentam a força magnética (força ∝ 1/entreferro²), mas reduzem o curso e aumentam o risco de o magnetismo residual reter o martelo
- »Força contraeletromotriz e proteção contra picos de corte (flyback): quando o contacto se abre, o colapso do campo magnético induz um pico de tensão de 100-300 V na bobina. Um díodo de supressão (1N4007) nos terminais da bobina desvia este pico para evitar arcos elétricos nos contactos e a rutura do isolamento da bobina
- »Afinação da frequência: para uma dada tensão da mola e entreferro, a frequência aumenta aproximadamente 10-15 Hz por volt aplicado. O valor do condensador altera o ciclo de trabalho: uma capacidade maior (0,47 µF) aumenta o ciclo de trabalho, produzindo batidas mais fortes, mas mais lentas
Binário do Motor Rotativo e Mecânica do Curso por Came
As máquinas rotativas utilizam motores de CC de íman permanente (tipicamente com um binário nominal de 5-20 mNm) acoplados a uma came ou pino excêntrico. A came converte a rotação contínua num movimento linear alternado; o comprimento do curso é fixado geometricamente pelo desvio da came (excentricidade), tipicamente de 2,5-5,0 mm. Ao contrário das máquinas de bobina em que a frequência é afinada pela tensão e pela tensão da mola, as máquinas rotativas apresentam uma relação quase linear entre a tensão e a velocidade: as RPM do motor aumentam aproximadamente 500-800 RPM por volt em vazio.
- »Curva Velocidade-Binário: sob carga da agulha (1-3 N), a velocidade do motor cai 15-30% em relação às RPM em vazio. Um motor com capacidade nominal de 6.000 RPM em vazio a 12 V pode funcionar a 4.200-4.800 RPM ao acionar uma came de 3,5 mm na pele
- »Força na Agulha: a came transforma o binário do motor em força na agulha. A força máxima disponível é aproximadamente o binário dividido pela excentricidade da came (metade do curso): um motor de 10 mNm num curso de 3,5 mm (1,75 mm de excentricidade) pode empurrar até cerca de 5,7 N, acima de uma carga da agulha de 1-3 N. Um curso mais longo dá menos força do mesmo motor
- »Tipos de Perfil de Came: as cames excêntricas circulares produzem um movimento sinusoidal (suave, contínuo), enquanto as cames em forma de coração ou assimétricas produzem um avanço rápido com uma retração mais lenta (útil para preenchimento de cor)
- »Vida Útil dos Rolamentos e Ruído: os seguidores de came e os rolamentos do motor são pequenos rolamentos de esferas que se desgastam sob carga radial. Substitua-os no intervalo do fabricante ou assim que se tornem ruidosos; superfícies de came com cavidades causam um roçar audível e inconstância de frequência
- »Origens do Give: o give nas máquinas rotativas provém da flexão do veio do motor, da folga dos rolamentos, da folga entre a came e o seguidor e da dobra da haste da agulha. É habitualmente menor do que nas máquinas de bobina porque a ligação por came é rígida
Sistemas de Transmissão Pen sem Escovas e Controlo PWM
As máquinas do tipo pen utilizam motores de CC sem escovas (BLDC) trifásicos com comutação eletrónica. Sensores de efeito Hall ou a deteção de força contraeletromotriz detetam a posição do rotor, e um microcontrolador comuta a corrente através dos enrolamentos do estator em sequência, pelo que não existem escovas a desgastar-se [10]. A PWM (modulação por largura de impulso) a uma frequência portadora de 20-50 kHz controla a velocidade do motor, e a velocidade do motor define a frequência da agulha. Um atuador linear ou mecanismo de jugo escocês (scotch yoke) converte a rotação do motor na alternação da agulha.
- »Eficiência: os motores sem escovas não têm atrito nem desgaste de escovas. Os micromotores com escovas sem núcleo também atingem até cerca de 90% na melhor das hipóteses [2], pelo que os verdadeiros ganhos são menor manutenção e menos calor vindo das escovas, o que ajuda a autonomia da bateria em pens sem fios
- »Comutação e Controlo de Velocidade: o controlador precisa da posição do rotor para comutar os enrolamentos. Os controladores com sensores leem os sensores de efeito Hall; os controladores sem sensores leem a força contraeletromotriz no enrolamento não energizado [10]. A corrente de fase é ajustada em tempo real para manter a velocidade sob cargas variáveis da pele
- »Give e Amortecimento Eletrónico: o give mecânico nas máquinas pen é habitualmente o menor dos três porque o sistema de transmissão rígido tem poucos elementos flexíveis. Algumas pens adicionam amortecimento eletrónico através do controlo de corrente, o que absorve alterações de carga sem adicionar flexibilidade mecânica
- »Intervalo de Frequência: as máquinas pen cobrem intervalos amplos; uma pen sem fios citada está especificada a 25-140 Hz [3], em comparação com valores típicos de 80-120 Hz para bobinas e de 60-100 Hz para rotativas. Este intervalo permite que uma só máquina lide com traço (lining), sombreamento (shading) e preenchimento de cor
- »Gestão Térmica: as caixas de alumínio atuam como dissipadores de calor passivos. Uma pen que fique quente ao segurar está a ser sobrecarregada ou a falhar; reduza a tensão e mande-a verificar

Protocolo de Afinação da Máquina: da Fonte de Alimentação à Pele
A afinação sistemática garante um desempenho repetível da agulha ao longo das sessões. Siga estes passos para qualquer nova configuração de máquina antes do trabalho com clientes. Todas as medições pressupõem uma fonte de alimentação de CC regulada com ondulação ≤1% e um taquímetro digital ou osciloscópio para verificação da frequência.
- 1Selecione o tipo de máquina com base no procedimento: bobina para traço tradicional, rotativa para sombreamento suave, pen para versatilidade entre traço, sombreamento e preenchimento de cor
- 2Defina a tensão inicial na fonte de alimentação regulada: bobina 4-6 V, rotativa 8-10 V, pen 10-12 V. Utilize a tensão mais baixa que atinja uma penetração limpa da agulha, não a mais elevada
- 3Ajuste o comprimento do curso se a sua máquina o suportar: 2,5 mm para trabalhos de linhas finas, 3,5 mm para sombreamento geral, 4,5-5,0 mm para forte saturação de cor. Máquinas de curso fixo saltam este passo
- 4Afine o give ajustando a tensão da mola (bobina) ou a flexibilidade da haste da agulha (rotativa/pen): menos give para traço nítido, mais give para sombreamento suave. Julgue o resultado por linhas de teste em pele de treino
- 5Meça a frequência da agulha com um taquímetro apontado à haste da agulha ou um osciloscópio nos condutores de alimentação: tipicamente 80-120 Hz para bobinas e 60-100 Hz para rotativas; mantenha as pens dentro do intervalo indicado pelo fabricante. Ajuste a tensão para alterar a frequência
- 6Para máquinas de bobina, verifique o ciclo de trabalho com uma sonda de corrente de osciloscópio: defina como objetivo 45-55% de tempo ligado. Se estiver abaixo de 40%, reduza o valor do condensador; se estiver acima de 60%, aumente o condensador ou reduza a tensão da mola
- 7Verifique a temperatura após 5 minutos de funcionamento contínuo a seco: o punho (grip) deve manter-se confortável de segurar. Se ficar quente, reduza a tensão em 1-2 V; se continuar quente, mande reparar a máquina
- 8Inspecione os pontos de contacto da máquina de bobina: limpe com álcool isopropílico numa zaragatoa que não solte fiapos. Defina a folga do contacto para 0,5-1,0 mm utilizando um apalpador de folgas. Substitua o parafuso de contacto se estiver corroído ou com cavidades
- 9Teste em pele de treino à sua tensão e frequência pretendidas: ajuste a saliência da agulha, curso ou give até que as linhas entrem de forma limpa e consistente, sem sopros de tinta (blowouts). Verifique ao longo de uma execução contínua de 10 segundos
- 10Escute anomalias mecânicas durante o teste de 10 segundos: um estalido irregular nas máquinas de bobina indica ricochete do contacto (aumente a tensão da mola); um roçar nas rotativas indica desgaste dos rolamentos (substitua os rolamentos); um apito agudo nas pens indica desvio de frequência PWM (recalibre o controlador)
- 11Registe todas as definições num registo de afinação: modelo da máquina, tensão, frequência medida, definição do curso, tensão da mola/give, data e quaisquer observações. Utilize a ferramenta Configurador de Tensão da Máquina para um acompanhamento estruturado
- 12Após cada sessão, limpe e desinfete a máquina conforme permitido pelo fabricante. Lubrifique as superfícies da came, casquilhos e o-rings apenas com o lubrificante, e com o intervalo, que o fabricante especificar
Erros Comuns e Modos de Falha
Estes modos de falha eletromecânica afetam diretamente o desempenho da agulha e a segurança do cliente. A maioria é detetável antes de causar defeitos visíveis na tatuagem se o artista realizar um protocolo de afinação pré-sessão.
- Sobreaquecimento da Bobina — o sobreaquecimento degrada o isolamento do enrolamento e aumenta a resistência do cobre, causando desvio de frequência. Causa: ciclo de trabalho excessivo (>70%) devido a um condensador sobredimensionado ou tensão insuficiente da mola. Solução: reduza a tensão em 1-2 V ou substitua o condensador por um valor de 0,33 µF
- Bloqueio do Motor Rotativo Sob Carga — o motor para ou hesita quando a agulha entra em contacto com a pele, especialmente a baixa tensão em zonas difíceis como as palmas das mãos. Causa: binário insuficiente à tensão de funcionamento ou arrasto da agulha no tubo ou cartucho. Solução: aumente a tensão até 2 V, ou substitua o cartucho de agulha ou o tubo
- Inconstância de Frequência da Pen — a velocidade da agulha varia de forma errática durante o curso, produzindo uma deposição irregular de tinta. Causa: desvio de calibração do controlador, desalinhamento do sensor de efeito Hall ou queda de tensão causada por uma fonte de alimentação com potência insuficiente ou bateria fraca. Solução: recalibre o controlador segundo o procedimento do fabricante; verifique se a fonte de alimentação ou bateria fornece a corrente especificada pelo fabricante
- Faíscas nos Contactos em Máquinas de Bobina — o aparecimento visível de um arco azul-branco no parafuso de contacto indica que a tensão de corte (flyback) não está a ser suprimida. Causa: díodo de supressão (flyback) em falta ou com falha, ou folga de contacto demasiado grande. Solução: instale um díodo 1N4007 nos terminais da bobina (cátodo no positivo); reduza a folga do contacto para 0,5 mm
- Ressalto Excessivo da Agulha — a agulha atinge a pele e depois ressalta antes do ciclo de acionamento seguinte, produzindo batidas duplas e linhas esbatidas. Causa: demasiado give mecânico ou uma ressonância da mola que coincide com a frequência de acionamento. Solução: reduza o give (aperte a mola ou rigidifique a haste da agulha); mude para uma mola com uma rigidez diferente para deslocar a sua ressonância para longe da frequência de acionamento
- Funcionamento Ruidoso da Rotativa — roçar, estalidos ou apitos audíveis durante o funcionamento. Causa: rolamentos desgastados (pistas com cavidades), superfície da came riscada ou parafusos de fixação soltos no excêntrico. Solução: substitua os rolamentos por outros do mesmo tamanho e tipo; pula a came com lixa de água de grão 2 000; aperte todos os parafusos de fixação com travão de roscas
- Vibração do Motor da Pen — vibração percetível no punho que aumenta com a frequência. Causa: rotor desequilibrado, acoplamento solto entre o motor e o jugo, ou haste da agulha dobrada. Solução: mande equilibrar ou substituir o rotor; aperte os parafusos de fixação do acoplamento; substitua hastes de agulha visivelmente dobradas
- Queda de Frequência Sob Carga — a frequência cai significativamente quando a agulha entra em contacto com a pele em comparação com o ar livre. Causa: uma fonte de alimentação que não consegue fornecer corrente suficiente, ou elevada resistência na cablagem. Solução: utilize uma fonte de alimentação regulada nominalmente adequada para a corrente de que a máquina necessita; substitua cabos de alimentação finos ou danificados
- Retenção da Agulha na Retração — a agulha permanece em baixo após o curso de acionamento, falhando a retração completa antes do ciclo seguinte. Causa: força de retorno da mola insuficiente (bobina), travamento do seguidor de came (rotativa), ou encravamento do mecanismo de jugo (pen). Solução: aumente a tensão da mola; liberte o seguidor de came; limpe e alinhe novamente o mecanismo de jugo
Enquadramento Regulamentar
A alegação regulamentar mais comum feita sobre as máquinas de tatuar está errada: não são dispositivos médicos, pelo que as normas para dispositivos médicos frequentemente citadas para elas não se aplicam. O que rege uma máquina de tatuar é a legislação ordinária sobre equipamentos elétricos, cobrindo a segurança do produto, a compatibilidade eletromagnética e as substâncias restritas. O licenciamento de estúdios é uma matéria separada definida localmente, e regula as instalações e o profissional em vez da máquina enquanto produto.
- As máquinas de tatuar NÃO são dispositivos médicos ao abrigo do RDM da UE 2017/745 [8]. O Anexo XVI alarga o Regulamento a determinados produtos sem finalidade médica prevista, mas exclui explicitamente os produtos de tatuagem, pelo que nem a classificação RDM nem a norma IEC 60601-1 se aplicam à máquina [8] [5]
- A compatibilidade eletromagnética é a exigência que realmente se aplica: a máquina e a sua fonte de alimentação devem cumprir a Diretiva CEM 2014/30/UE [9], geralmente demonstrada através de uma norma harmonizada de emissão que o fabricante escolha para o produto
- A Diretiva RoHS 2011/65/UE restringe o chumbo, mercúrio, cádmio e outras substâncias perigosas em equipamentos elétricos e eletrónicos, e aplica-se à máquina enquanto produto elétrico [12]
- Uma fonte de alimentação ligada à rede elétrica cai no âmbito da Diretiva Baixa Tensão 2014/35/UE, que cobre 50-1000 V CA e 75-1500 V CC [13]; a máquina em si funciona a baixa tensão CC, abaixo desse intervalo
- A FDA não aprova, autoriza nem classifica máquinas de tatuar. O seu material publicado sobre tatuagens e maquilhagem permanente aborda as tintas como cosméticos [7]
- A norma UL 61010-1 é uma norma de segurança para equipamento elétrico de medição, controlo e uso em laboratório [6]. Quando um fabricante a aplica a uma fonte de alimentação de tatuagem, trata-se de uma escolha de conformidade voluntária e não de uma exigência federal
- A norma OSHA 29 CFR 1910 Subparte S rege a segurança elétrica no local de trabalho [11], pelo que abrange o estúdio enquanto local de trabalho e não a máquina enquanto produto
Nota do Patrick
"Após anos a ver artistas a ligar máquinas a qualquer tensão que a última pessoa usou, direi isto claramente: a afinação não é opcional. Uma alteração de 1 volt numa máquina de bobina desvia a frequência em 10-15 Hz e altera completamente a penetração da agulha. Um motor rotativo a funcionar a 8 V em vez de 10 V entrega cerca de 20% menos binário na ponta da agulha; o seu sombreamento fica subitamente com aspeto irregular e culpa a tinta quando o problema é a tensão. As pens sem escovas são ainda mais sensíveis: um desvio de PWM de 2% pode produzir uma ondulação de frequência visível que arruína um gradiente suave. Trate a sua máquina como o instrumento de precisão que é. Meça a tensão antes de cada sessão. Registe as suas definições. E se não substituiu o seu parafuso de contacto ou não verificou a folga dos rolamentos nas últimas 500 horas, faça-o esta semana. Para saber o mais recente em engenharia de sistemas de transmissão e relatórios de testes de campo, siga o nosso Journal Tech Watch em /blog/?category=Tech%20Watch"
Fundador e Especialista em Piercing
Poli International
Perguntas Frequentes
▸Qual é o objetivo desta referência técnica e porque é a sua aplicação crítica para os profissionais de body art?
▸Quais são os valores eletromecânicos típicos que regem o funcionamento dos sistemas de transmissão de máquinas de tatuar modernos?
▸Que passos sistemáticos deve um técnico seguir para garantir que uma máquina de tatuar está devidamente afinada antes de iniciar um procedimento?
▸Por que razão uma máquina de bobina sobreaquece durante o funcionamento e que passos são necessários para corrigir esta falha eletromecânica?
▸O que causa o bloqueio ou hesitação do motor de uma máquina rotativa sob carga e como pode este problema ser corrigido?
▸Que quadros regulamentares e normas de segurança específicos regem a classificação e o funcionamento das máquinas de tatuar em ambientes profissionais?
Especificações Técnicas
| Parâmetro | Norma / Valor |
|---|---|
| Intervalo de Tensão da Máquina de Bobina | 3-12 VDC |
| Indutância da Bobina | 10-50 mH |
| Resistência em CC da Bobina | 2-10 Ω |
| Ciclo de Trabalho da Bobina (Em Funcionamento) | 40-60% |
| Frequência de Funcionamento da Bobina | 80-120 Hz |
| Binário do Motor Rotativo | 5-20 mNm a 6-18 VDC |
| Comprimento do Curso da Came Rotativa | 2,5-5,0 mm |
| Queda de Velocidade da Rotativa Sob Carga | 15-30% em relação às RPM em vazio |
| Eficiência do Motor | Até cerca de 90% na melhor das hipóteses, com escovas sem núcleo [2]; dependente do modelo |
| Frequência Portadora PWM da Pen | 20-50 kHz |
| Frequência da Agulha da Pen | Intervalo do fabricante; por ex. 25-140 Hz [3] |
| Give, Máquinas de Bobina | O mais elevado (definido pela mola) |
| Give, Máquinas Rotativas | Mais baixo (ligação por came rígida) |
| Give, Máquinas Pen | O mais baixo (sistema de transmissão rígido) |
| Profundidade da Agulha | Definida pela saliência da agulha e pressão, não apenas pelo curso |
| Calor | Quente ao segurar = sobrecarregada; ver limites do fabricante |
| Pico de Força Contraeletromotriz (Bobina) | 100-300 V sem díodo de supressão |
| Vida Útil dos Rolamentos | Intervalo do fabricante; substituir quando ruidosos |
Referências
- [1]Liu P., Ouyang Y., Quan W. (2023) "Multi-Objective Optimization of a Long-Stroke Moving-Iron Proportional Solenoid Actuator." Micromachines 15(1):58, DOI 10.3390/mi15010058 (open access), electromagnetic force and stroke characteristics of solenoid actuatorshttps://pmc.ncbi.nlm.nih.gov/articles/PMC10818690/
- [2]maxon academy (2012): "maxon DC motor: Permanent magnet DC motor with coreless winding" (design and characteristics; coreless winding, no iron losses, efficiency up to over 90%)https://www.maxongroup.com/medias/sys_master/8803450421278.pdf
- [3]Cheyenne: SOL Nova Unlimited wireless machine, manufacturer technical page (BLDC drivetrain, 25-140 Hz, 2.5/3.5/4.0/5.0 mm stroke options)https://cheyennetattoo.com/en/tattoo-machines/sol-nova-unlimited
- [4]FK Irons: "Adjustable Stroke vs Fixed Stroke Tattoo Machines, When to Use Each" (manufacturer guide to stroke length and give)https://www.fkirons.com/blogs/official/a-comprehensive-guide-on-tattoo-machine-stroke
- [5]IEC 60601-1:2005/COR1:2006, Corrigendum 1 to "Medical electrical equipment, Part 1: General requirements for basic safety and essential performance". Retained for completeness only: this standard governs MEDICAL electrical equipment and does not apply to tattoo machines, which are not medical deviceshttps://webstore.iec.ch/publication/2611
- [6]UL 61010-1, Edition 3: Safety Requirements for Electrical Equipment for Measurement, Control, and Laboratory Use, Part 1 General Requirementshttps://www.shopulstandards.com/ProductDetail.aspx?productId=UL61010-1_3_S_20120511
- [7]US FDA: "Tattoos & Permanent Makeup" consumer information page. FDA regulates tattoo inks as cosmetics and does not approve, clear or classify tattoo machineshttps://www.fda.gov/cosmetics/cosmetic-products/tattoos-permanent-makeup
- [8]Regulation (EU) 2017/745 (Medical Device Regulation). Annex XVI extends the Regulation to listed products having no intended medical purpose, but EXPLICITLY EXCLUDES tattooing products, so tattoo machines are not medical devices in the EUhttps://eur-lex.europa.eu/eli/reg/2017/745/oj
- [9]Directive 2014/30/EU (EMC Directive): electromagnetic compatibility of electrical and electronic equipmenthttps://eur-lex.europa.eu/eli/dir/2014/30/oj
- [10]Gamazo-Real J.C., Vazquez-Sanchez E., Gomez-Gil J. (2010) "Position and Speed Control of Brushless DC Motors Using Sensorless Techniques and Application Trends." Sensors 10(7):6901-6947 (open access)https://pmc.ncbi.nlm.nih.gov/articles/PMC3231115/
- [11]OSHA 29 CFR 1910 Subpart S: Electrical Safety Standards for Workplaces.https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910SubpartS
- [12]RoHS Directive 2011/65/EU: Restriction of Hazardous Substances in Electrical Equipment.https://eur-lex.europa.eu/eli/dir/2011/65/oj
- [13]Directive 2014/35/EU (Low Voltage Directive): electrical equipment designed for use with a voltage rating of 50-1000 V AC or 75-1500 V DChttps://eur-lex.europa.eu/eli/dir/2014/35/oj
Coloque a Ciência em Prática
Esta norma técnica é a fundação arquitetónica para as nossas ferramentas analíticas profissionais.