
Sistemi di trasmissione a bobina, rotativi e a penna: tensione, give e dinamica dell'ago

Un riferimento ingegneristico per le tre famiglie di sistemi di trasmissione delle macchine da tatuaggio: macchine elettromagnetiche a bobina, che funzionano come circuiti auto-oscillanti a generalmente 80-120 Hz; macchine rotative a magneti permanenti con corse azionate da camma di 2,5-5,0 mm; e sistemi di trasmissione a penna brushless con controllo PWM e ampi intervalli di frequenza (un modello citato: 25-140 Hz). Copre il modo in cui la tensione imposta la frequenza, il give meccanico (cedevolezza), la corsa e la profondità dell'ago, e le norme elettriche applicabili nell'UE e negli USA.
Le macchine da tatuaggio sono trasduttori elettromeccanici di precisione: convertono l'energia elettrica in un'oscillazione meccanica controllata dell'ago. Tre architetture distinte dominano il mercato, ciascuna con una fisica fondamentalmente diversa. Le macchine a bobina sono attuatori elettromagnetici auto-oscillanti; il martelletto, la vite di contatto, il condensatore e la molla formano un circuito risonante la cui frequenza è regolabile tramite la tensione. Le macchine rotative sono motori a CC a magneti permanenti che azionano una camma o un eccentrico; la corsa è fissata geometricamente dal disassamento della camma, e la frequenza varia in modo lineare con la tensione. Le macchine a penna utilizzano motori a CC brushless trifase con commutazione elettronica e controllo PWM; non hanno spazzole che si usurano e offrono ampi intervalli di frequenza. Scegliere tra di esse non è una questione di preferenza del marchio, ma di comprensione dei compromessi ingegneristici: intervallo di frequenza, coppia sotto carico, dissipazione termica e cedevolezza meccanica.
Il parametro di accoppiamento chiave tra tutte e tre le famiglie è il give: la cedevolezza meccanica, ossia quanto l'ago cede sotto forza. Il give agisce come un filtro passa-basso meccanico: assorbe i bruschi cambiamenti nella resistenza della pelle e l'impatto dell'ago, livellando il profilo di forza al costo di una parte della corsa effettiva. Più give significa che l'ago affonda meno duramente; meno give significa che colpisce più forte e con maggiore precisione. Gli artisti che comprendono il give possono regolarlo per il compito da svolgere: meno give per un lining nitido, più give per sfumature morbide dove il trauma dei tessuti deve essere mantenuto basso. Il give non è un difetto da eliminare, è un parametro di progettazione da ottimizzare.
Duty cycle delle macchine a bobina e dinamica elettromagnetica
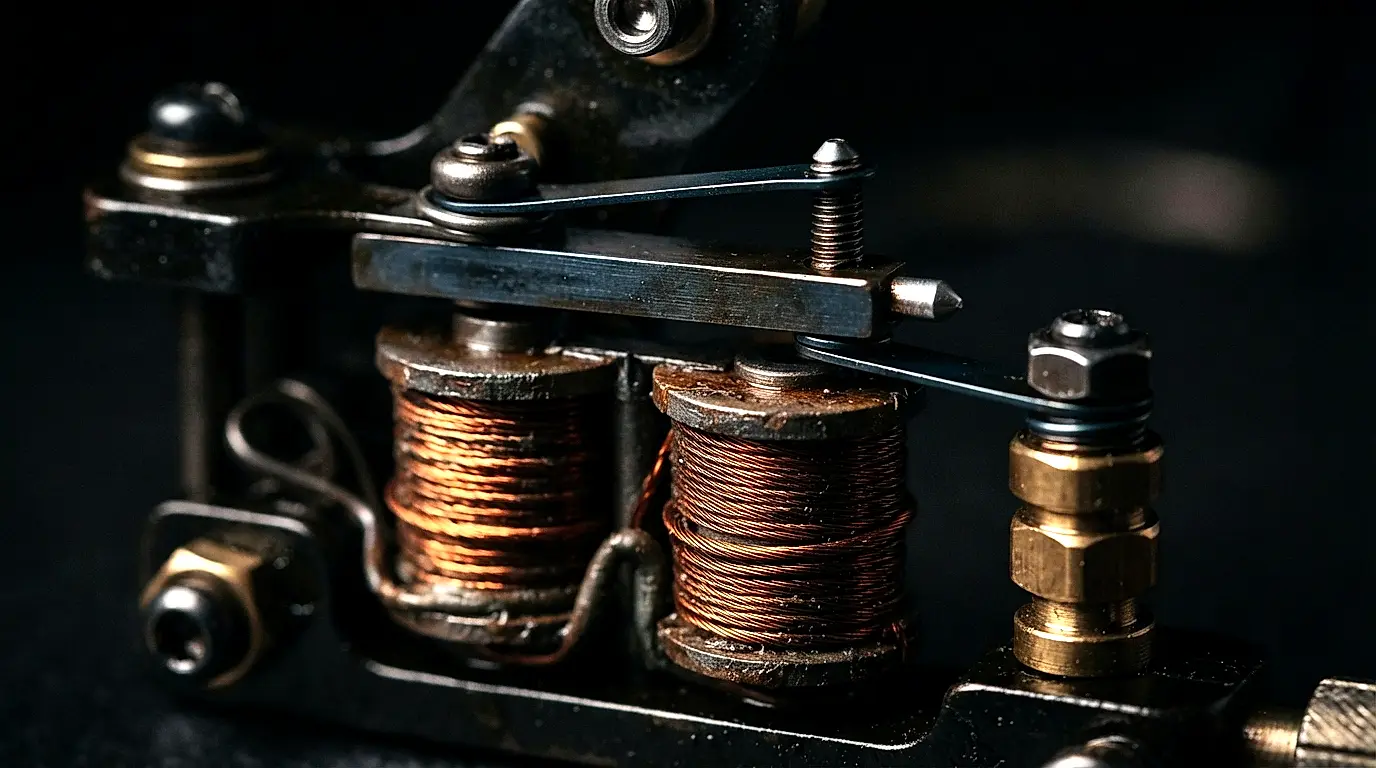
Le macchine a bobina sono attuatori elettromagnetici avvolti in serie che funzionano in modalità auto-oscillante. Quando l'alimentatore applica tensione, la corrente scorre attraverso gli avvolgimenti delle bobine, generando un campo magnetico nel nucleo di ferro laminato. Il campo attira il martelletto verso il basso, comprimendo la molla anteriore e spingendo l'ago nella pelle. Nella parte inferiore della corsa, il martelletto interrompe il contatto con la vite di contatto, interrompendo il flusso di corrente. Il campo magnetico crolla, la molla riporta il martelletto nella sua posizione di riposo e il contatto si ripristina, completando un ciclo.
- »Duty cycle: il rapporto tra il tempo di alimentazione e il tempo totale del ciclo, tipicamente del 40-60%. Regolato dal valore del condensatore (0,22-0,47 µF in parallelo con i contatti) e dalla tensione della molla (150-300 grammi di forza sulla punta dell'ago)
- »Induttanza e salita della corrente: l'induttanza della bobina (10-50 mH) e la resistenza in CC (2-10 Ω) formano un circuito RL. La costante di tempo τ = L/R determina la rapidità con cui la corrente si sviluppa; τ tipica = 1-25 ms. Una tensione più elevata riduce il tempo necessario per raggiungere la corrente di attrazione, aumentando la frequenza
- »Traferro: la distanza tra il martelletto e il nucleo della bobina a riposo, 0,5-1,5 mm. Traferri più piccoli aumentano la forza magnetica (forza ∝ 1/traferro²) ma riducono la corsa e aumentano il rischio che il magnetismo residuo trattenga il martelletto
- »Forza controelettromotrice e protezione flyback: quando il contatto si apre, il crollo del campo magnetico induce un picco di tensione di 100-300 V attraverso la bobina. Un diodo flyback (1N4007) ai capi dei terminali della bobina devia questo picco per prevenire lo scintillio dei contatti e la rottura dell'isolamento della bobina
- »Regolazione della frequenza: per una data tensione della molla e un dato traferro, la frequenza aumenta di circa 10-15 Hz per volt applicato. Il valore del condensatore sposta il duty cycle: una capacità maggiore (0,47 µF) aumenta il duty cycle, producendo battute più forti ma più lente
Coppia del motore rotativo e meccanica della corsa della camma
Le macchine rotative utilizzano motori a CC a magneti permanenti (tipicamente con coppia nominale di 5-20 mNm) accoppiati a una camma o a un perno eccentrico. La camma converte la rotazione continua in un movimento lineare alternato; la lunghezza della corsa è fissata geometricamente dal disassamento della camma (eccentricità), tipicamente di 2,5-5,0 mm. A differenza delle macchine a bobina in cui la frequenza viene regolata tramite la tensione e la tensione della molla, le macchine rotative presentano una relazione quasi lineare tra tensione e velocità: i RPM del motore aumentano di circa 500-800 RPM per volt a vuoto.
- »Curva velocità-coppia: sotto il carico dell'ago (1-3 N), la velocità del motore cala del 15-30% rispetto ai RPM a vuoto. Un motore con una velocità nominale a vuoto di 6.000 RPM a 12 V può funzionare a 4.200-4.800 RPM quando aziona una camma da 3,5 mm nella pelle
- »Forza sull'ago: la camma trasforma la coppia del motore in forza sull'ago. La forza massima disponibile è all'incirca la coppia divisa per l'eccentricità della camma (metà della corsa): un motore da 10 mNm su una corsa di 3,5 mm (eccentricità di 1,75 mm) può spingere fino a circa 5,7 N, al di sopra di un carico dell'ago di 1-3 N. Una corsa più lunga fornisce meno forza a parità di motore
- »Tipi di profilo della camma: le camme eccentriche circolari producono un movimento sinusoidale (fluido, continuo), mentre le camme a cuore o asimmetriche producono un avanzamento rapido con un rientro più lento (utile per la stesura del colore)
- »Durata dei cuscinetti e rumore: gli inseguitori della camma e i cuscinetti del motore sono piccoli cuscinetti a sfera che si usurano sotto carico radiale. Sostituiscili all'intervallo indicato dal produttore o non appena diventano rumorosi; le superfici della camma intaccate da vaiolatura causano uno stridio udibile e instabilità della frequenza
- »Origini del give: il give nelle macchine rotative deriva dalla flessione dell'albero del motore, dal gioco dei cuscinetti, dalla tolleranza tra camma e inseguitore e dalla flessione della barra dell'ago. Solitamente è inferiore rispetto alle macchine a bobina perché il collegamento della camma è rigido
Sistemi di trasmissione a penna brushless e controllo PWM
Le macchine a penna utilizzano motori a CC brushless (BLDC) trifase con commutazione elettronica. I sensori a effetto Hall o il rilevamento della forza controelettromotrice rilevano la posizione del rotore, e un microcontrollore commuta la corrente attraverso gli avvolgimenti dello statore in sequenza, quindi non ci sono spazzole che si usurano [10]. La PWM (modulazione di larghezza di impulso) a una frequenza portante di 20-50 kHz controlla la velocità del motore, e la velocità del motore imposta la frequenza dell'ago. Un attuatore lineare o un meccanismo a giogo scozzese (scotch yoke) converte la rotazione del motore nel movimento alternativo dell'ago.
- »Efficienza: i motori brushless non hanno attrito o usura delle spazzole. Anche i micromotori brushed coreless raggiungono fino a circa il 90% nella migliore delle ipotesi [2], quindi i veri vantaggi sono una minore manutenzione e meno calore prodotto dalle spazzole, il che aiuta la durata della batteria nelle penne wireless
- »Commutazione e controllo della velocità: il controller ha bisogno della posizione del rotore per commutare gli avvolgimenti. I controller con sensori leggono i sensori a effetto Hall; i controller senza sensori leggono la forza controelettromotrice sull'avvolgimento non alimentato [10]. La corrente di fase viene regolata in tempo reale per mantenere la velocità sotto i diversi carichi della pelle
- »Give e smorzamento elettronico: il give meccanico nelle macchine a penna è solitamente il più basso tra i tre perché il sistema di trasmissione rigido ha pochi elementi cedevoli. Alcune penne aggiungono uno smorzamento elettronico tramite il controllo della corrente, che assorbe le variazioni di carico senza aggiungere cedevolezza meccanica
- »Intervallo di frequenza: le macchine a penna coprono ampi intervalli; una penna wireless citata è specificata a 25-140 Hz [3], a fronte di cifre tipiche di 80-120 Hz per le macchine a bobina e di 60-100 Hz per le rotative. Questo intervallo consente a una sola macchina di gestire lining, shading e stesura del colore
- »Gestione termica: gli alloggiamenti in alluminio fungono da dissipatori di calore passivi. Una penna che diventa calda da impugnare sta lavorando troppo intensamente o sta guastandosi; riduci la tensione e falla controllare

Protocollo di regolazione della macchina: dall'alimentatore alla pelle
Una regolazione sistematica garantisce prestazioni dell'ago ripetibili da una sessione all'altra. Segui questi passaggi per qualsiasi nuova configurazione della macchina prima di lavorare su un cliente. Tutte le misurazioni presuppongono un alimentatore in CC regolato con ripple ≤1% e un contagiri digitale o oscilloscopio per la verifica della frequenza.
- 1Seleziona il tipo di macchina in base alla procedura: bobina per il lining tradizionale, rotativa per sfumature morbide, penna per la versatilità tra lining, shading e stesura del colore
- 2Imposta la tensione iniziale sull'alimentatore regolato: bobina 4-6 V, rotativa 8-10 V, penna 10-12 V. Usa la tensione più bassa che ottiene una penetrazione pulita dell'ago, non la più alta
- 3Regola la lunghezza della corsa se la tua macchina lo consente: 2,5 mm per lavori di linee sottili, 3,5 mm per sfumature generali, 4,5-5,0 mm per un'elevata saturazione del colore. Le macchine a corsa fissa saltano questo passaggio
- 4Regola il give modificando la tensione della molla (bobina) o la cedevolezza della barra dell'ago (rotativa/penna): meno give per un lining nitido, più give per sfumature morbide. Valuta il risultato tramite linee di prova su pelle da esercitazione
- 5Misura la frequenza dell'ago con un contagiri puntato sulla barra dell'ago o con un oscilloscopio sui cavi di alimentazione: tipicamente 80-120 Hz per le macchine a bobina e 60-100 Hz per le rotative; mantieni le penne entro l'intervallo dichiarato dal produttore. Regola la tensione per variare la frequenza
- 6Per le macchine a bobina, verifica il duty cycle con una sonda di corrente per oscilloscopio: punta a un tempo di attivazione del 45-55%. Se inferiore al 40%, riduci il valore del condensatore; se superiore al 60%, aumenta il condensatore o riduci la tensione della molla
- 7Controlla la temperatura dopo 5 minuti di funzionamento continuo a secco: l'impugnatura deve rimanere comoda da tenere. Se diventa calda, riduci la tensione di 1-2 V; se rimane calda, fai revisionare la macchina
- 8Ispeziona i punti di contatto della macchina a bobina: pulisci con alcol isopropilico su un tampone senza sfilacciature. Imposta la distanza dei contatti a 0,5-1,0 mm usando uno spessimetro. Sostituisci la vite di contatto se intaccata da vaiolatura o erosa
- 9Testa su pelle da esercitazione alla tensione e frequenza obiettivo: regola la sporgenza dell'ago, la corsa o il give finché le linee non entrano in modo pulito e costante, senza sbavature (blowout). Verifica su un funzionamento continuo di 10 secondi
- 10Ascolta eventuali anomalie meccaniche durante il test di 10 secondi: un ticchettio irregolare nelle macchine a bobina indica il rimbalzo del contatto (aumenta la tensione della molla); uno stridio nelle rotative indica l'usura dei cuscinetti (sostituisci i cuscinetti); un fischio acuto nelle penne indica una deriva della frequenza PWM (ricalibra il controller)
- 11Registra tutte le impostazioni in un registro di regolazione: modello della macchina, tensione, frequenza misurata, impostazione della corsa, tensione della molla/give, data ed eventuali osservazioni. Usa lo strumento Configuratore della tensione della macchina per un tracciamento strutturato
- 12Dopo ogni sessione, pulisci e disinfetta la macchina come consentito dal produttore. Lubrifica le superfici della camma, le boccole e gli O-ring solo con il lubrificante, e all'intervallo, specificati dal produttore
Errori comuni e modalità di guasto
Queste modalità di guasto elettromeccanico incidono direttamente sulle prestazioni dell'ago e sulla sicurezza del cliente. La maggior parte è individuabile prima che causi difetti visibili del tatuaggio se l'artista esegue un protocollo di regolazione prima della sessione.
- Surriscaldamento della bobina — il surriscaldamento degrada l'isolamento dell'avvolgimento e aumenta la resistenza del rame, causando una deriva della frequenza. Causa: duty cycle eccessivo (>70%) dovuto a un condensatore sovradimensionato o a una tensione della molla insufficiente. Soluzione: riduci la tensione di 1-2 V o sostituisci il condensatore con un valore di 0,33 µF
- Stallo del motore rotativo sotto carico — il motore si arresta o esita quando l'ago entra in contatto con la pelle, specialmente a bassa tensione su zone dure come i palmi. Causa: coppia insufficiente alla tensione di esercizio o attrito dell'ago nel tubo o nella cartuccia. Soluzione: aumenta la tensione fino a 2 V, oppure sostituisci la cartuccia dell'ago o il tubo
- Instabilità della frequenza della penna — la velocità dell'ago varia in modo erratico durante una corsa, producendo un deposito di inchiostro non uniforme. Causa: deriva della calibrazione del controller, disallineamento del sensore ad effetto Hall o calo di tensione da un alimentatore sottodimensionato o da una batteria scarica. Soluzione: ricalibra il controller secondo la procedura del produttore; verifica che l'alimentatore o la batteria forniscano la corrente specificata dal produttore
- Scintillio dei contatti nelle macchine a bobina — un arco blu-bianco visibile sulla vite di contatto indica che la tensione di ritorno non viene soppressa. Causa: diodo flyback mancante o guasto, oppure distanza dei contatti troppo grande. Soluzione: installa un diodo 1N4007 tra i terminali della bobina (catodo al positivo); riduci la distanza dei contatti a 0,5 mm
- Rimbalzo eccessivo dell'ago — l'ago colpisce la pelle per poi rimbalzare prima del ciclo di azionamento successivo, producendo doppi colpi e linee sfocate. Causa: troppo give meccanico o una risonanza della molla che corrisponde alla frequenza di azionamento. Soluzione: riduci il give (stringi la molla o irrigidisci la barra dell'ago); passa a una molla con rigidità diversa per spostare la sua risonanza lontano dalla frequenza di azionamento
- Funzionamento rumoroso della rotativa — stridio, ticchettio o fischio udibili durante il funzionamento. Causa: cuscinetti usurati (piste intaccate da vaiolatura), superficie della camma rigata o grani di fissaggio allentati sull'eccentrico. Soluzione: sostituisci i cuscinetti con altri della stessa dimensione e tipo; lucida la camma con carta vetrata ad acqua di grana 2.000; serra tutti i grani di fissaggio con frenafiletti
- Vibrazione del motore della penna — vibrazione percepibile nell'impugnatura che aumenta con la frequenza. Causa: rotore sbilanciato, accoppiamento allentato tra motore e giogo, o barra dell'ago piegata. Soluzione: fai bilanciare o sostituire il rotore; serra i grani di fissaggio dell'accoppiamento; sostituisci le barre dell'ago visibilmente piegate
- Calo della frequenza sotto carico — la frequenza diminuisce in modo significativo quando l'ago entra in contatto con la pelle rispetto all'aria libera. Causa: un alimentatore che non riesce a erogare corrente sufficiente, o un'elevata resistenza nel cablaggio. Soluzione: usa un alimentatore regolato dimensionato per la corrente richiesta dalla macchina; sostituisci i cavi di alimentazione sottili o danneggiati
- Mancato rientro dell'ago — l'ago rimane abbassato dopo la corsa di azionamento, non riuscendo a rientrare completamente prima del ciclo successivo. Causa: forza di richiamo della molla insufficiente (bobina), blocco dell'inseguitore della camma (rotativa), o inceppamento del meccanismo a giogo (penna). Soluzione: aumenta la tensione della molla; libera l'inseguitore della camma; pulisci e riallinea il leveraggio del giogo
Quadro normativo
L'affermazione normativa più comune fatta sulle macchine da tatuaggio è errata: non sono dispositivi medici, quindi le norme sui dispositivi medici frequentemente citate per esse non si applicano. Ciò che disciplina una macchina da tatuaggio è la legge ordinaria sulle apparecchiature elettriche, che copre la sicurezza dei prodotti, la compatibilità elettromagnetica e le sostanze con restrizioni. La licenza dello studio di tatuaggio è una questione separata stabilita a livello locale, e regolamenta i locali e il professionista anziché la macchina come prodotto.
- Le macchine da tatuaggio NON sono dispositivi medici ai sensi del MDR UE 2017/745 [8]. L'allegato XVI estende il Regolamento a determinati prodotti privi di destinazione d'uso medica, ma esclude esplicitamente i prodotti per tatuaggio, pertanto né la classificazione MDR né la norma IEC 60601-1 si applicano alla macchina [8] [5]
- La compatibilità elettromagnetica è il requisito che si impone davvero: la macchina e il suo alimentatore devono soddisfare la Direttiva EMC 2014/30/UE [9], solitamente dimostrata attraverso una norma armonizzata sulle emissioni che il produttore sceglie per il prodotto
- La Direttiva RoHS 2011/65/UE limita il piombo, il mercurio, il cadmio e altre sostanze pericolose nelle apparecchiature elettriche ed elettroniche, e si applica alla macchina in quanto prodotto elettrico [12]
- Un alimentatore alimentato dalla rete elettrica rientra nella Direttiva Bassa Tensione 2014/35/UE, che copre 50-1000 V CA e 75-1500 V CC [13]; la macchina stessa funziona a bassa tensione in CC, al di sotto di tale intervallo
- La FDA non approva, autorizza né classifica le macchine da tatuaggio. Il suo materiale pubblicato su tatuaggi e trucco permanente tratta gli inchiostri come cosmetici [7]
- La norma UL 61010-1 è una norma di sicurezza per apparecchiature elettriche di misurazione, controllo e uso di laboratorio [6]. Quando un produttore la applica a un alimentatore da tatuaggio, si tratta di una scelta di conformità volontaria anziché di un requisito federale
- La norma OSHA 29 CFR 1910 Subpart S disciplina la sicurezza elettrica nei luoghi di lavoro [11], quindi riguarda lo studio di tatuaggio in quanto luogo di lavoro anziché la macchina come prodotto
Nota di Patrick
"Dopo anni trascorsi a guardare gli artisti collegare le macchine a qualsiasi tensione usata dall'ultima persona, lo dirò chiaramente: la regolazione non è opzionale. Una variazione di 1 volt su una macchina a bobina sposta la frequenza di 10-15 Hz e altera completamente la penetrazione dell'ago. Un motore rotativo che funziona a 8 V invece di 10 V eroga circa il 20% in meno di coppia sulla punta dell'ago; la tua sfumatura appare improvvisamente a chiazze e tu dai la colpa all'inchiostro quando invece si tratta della tensione. Le penne brushless sono ancora più sensibili: una deriva del PWM del 2% può produrre un'ondulazione di frequenza visibile che rovina una sfumatura uniforme. Tratta la tua macchina come lo strumento di precisione che è. Misura la tensione prima di ogni sessione. Registra le tue impostazioni. E se non hai sostituito la vite di contatto o controllato il gioco dei cuscinetti nelle ultime 500 ore, fallo questa settimana. Per le ultime novità nell'ingegneria dei sistemi di trasmissione e nei rapporti sui test sul campo, segui il nostro journal Tech Watch all'indirizzo /blog/?category=Tech%20Watch"
Fondatore ed Esperto di Piercing
Poli International
Domande frequenti
▸Qual è lo scopo di questo riferimento tecnico e perché la sua applicazione è fondamentale per i professionisti della body art?
▸Quali sono i tipici valori elettromeccanici che regolano il funzionamento dei moderni sistemi di trasmissione delle macchine da tatuaggio?
▸Quali passaggi sistematici deve seguire un tecnico per assicurarsi che una macchina da tatuaggio sia correttamente regolata prima di iniziare una procedura?
▸Perché una macchina a bobina si surriscalda durante il funzionamento e quali passaggi sono necessari per correggere questo guasto elettromeccanico?
▸Cosa causa lo stallo o l'esitazione del motore di una macchina rotativa sotto carico e come si può correggere questo problema?
▸Quali specifici quadri normativi e norme di sicurezza disciplinano la classificazione e il funzionamento delle macchine da tatuaggio in ambienti professionali?
Specifiche tecniche
| Parametro | Standard / Valore |
|---|---|
| Intervallo di tensione della macchina a bobina | 3-12 VDC |
| Induttanza della bobina | 10-50 mH |
| Resistenza in CC della bobina | 2-10 Ω |
| Duty cycle della bobina (in funzione) | 40-60% |
| Frequenza di funzionamento della bobina | 80-120 Hz |
| Coppia del motore rotativo | 5-20 mNm a 6-18 VDC |
| Lunghezza della corsa della camma rotativa | 2,5-5,0 mm |
| Calo di velocità della rotativa sotto carico | 15-30% rispetto ai RPM a vuoto |
| Efficienza del motore | Fino a circa il 90% nella migliore delle ipotesi, brushed coreless [2]; dipendente dal modello |
| Frequenza portante PWM della penna | 20-50 kHz |
| Frequenza dell'ago della penna | Intervallo del produttore; ad es. 25-140 Hz [3] |
| Give, macchine a bobina | Massimo (impostato dalla molla) |
| Give, macchine rotative | Inferiore (collegamento della camma rigido) |
| Give, macchine a penna | Minimo (sistema di trasmissione rigido) |
| Profondità dell'ago | Impostata dalla sporgenza dell'ago e dalla pressione, non dalla sola corsa |
| Calore | Calda da impugnare = lavora troppo intensamente; vedi i limiti del produttore |
| Picco di forza controelettromotrice (bobina) | 100-300 V senza diodo flyback |
| Vita utile dei cuscinetti | Intervallo del produttore; sostituisci quando rumorosi |
Riferimenti
- [1]Liu P., Ouyang Y., Quan W. (2023) "Multi-Objective Optimization of a Long-Stroke Moving-Iron Proportional Solenoid Actuator." Micromachines 15(1):58, DOI 10.3390/mi15010058 (open access), electromagnetic force and stroke characteristics of solenoid actuatorshttps://pmc.ncbi.nlm.nih.gov/articles/PMC10818690/
- [2]maxon academy (2012): "maxon DC motor: Permanent magnet DC motor with coreless winding" (design and characteristics; coreless winding, no iron losses, efficiency up to over 90%)https://www.maxongroup.com/medias/sys_master/8803450421278.pdf
- [3]Cheyenne: SOL Nova Unlimited wireless machine, manufacturer technical page (BLDC drivetrain, 25-140 Hz, 2.5/3.5/4.0/5.0 mm stroke options)https://cheyennetattoo.com/en/tattoo-machines/sol-nova-unlimited
- [4]FK Irons: "Adjustable Stroke vs Fixed Stroke Tattoo Machines, When to Use Each" (manufacturer guide to stroke length and give)https://www.fkirons.com/blogs/official/a-comprehensive-guide-on-tattoo-machine-stroke
- [5]IEC 60601-1:2005/COR1:2006, Corrigendum 1 to "Medical electrical equipment, Part 1: General requirements for basic safety and essential performance". Retained for completeness only: this standard governs MEDICAL electrical equipment and does not apply to tattoo machines, which are not medical deviceshttps://webstore.iec.ch/publication/2611
- [6]UL 61010-1, Edition 3: Safety Requirements for Electrical Equipment for Measurement, Control, and Laboratory Use, Part 1 General Requirementshttps://www.shopulstandards.com/ProductDetail.aspx?productId=UL61010-1_3_S_20120511
- [7]US FDA: "Tattoos & Permanent Makeup" consumer information page. FDA regulates tattoo inks as cosmetics and does not approve, clear or classify tattoo machineshttps://www.fda.gov/cosmetics/cosmetic-products/tattoos-permanent-makeup
- [8]Regulation (EU) 2017/745 (Medical Device Regulation). Annex XVI extends the Regulation to listed products having no intended medical purpose, but EXPLICITLY EXCLUDES tattooing products, so tattoo machines are not medical devices in the EUhttps://eur-lex.europa.eu/eli/reg/2017/745/oj
- [9]Directive 2014/30/EU (EMC Directive): electromagnetic compatibility of electrical and electronic equipmenthttps://eur-lex.europa.eu/eli/dir/2014/30/oj
- [10]Gamazo-Real J.C., Vazquez-Sanchez E., Gomez-Gil J. (2010) "Position and Speed Control of Brushless DC Motors Using Sensorless Techniques and Application Trends." Sensors 10(7):6901-6947 (open access)https://pmc.ncbi.nlm.nih.gov/articles/PMC3231115/
- [11]OSHA 29 CFR 1910 Subpart S: Electrical Safety Standards for Workplaces.https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910SubpartS
- [12]RoHS Directive 2011/65/EU: Restriction of Hazardous Substances in Electrical Equipment.https://eur-lex.europa.eu/eli/dir/2011/65/oj
- [13]Directive 2014/35/EU (Low Voltage Directive): electrical equipment designed for use with a voltage rating of 50-1000 V AC or 75-1500 V DChttps://eur-lex.europa.eu/eli/dir/2014/35/oj
Metti la scienza in pratica
Questo standard tecnico è la base architettonica per i nostri strumenti analitici professionali.