
Transmissions à bobines, rotatives et stylos : tension, give et dynamique de l'aiguille

Une référence d'ingénierie pour les trois familles de transmissions de machines à tatouer : les machines électromagnétiques à bobines, qui fonctionnent comme des circuits auto-oscillants à généralement 80-120 Hz ; les machines rotatives à aimant permanent avec des courses entraînées par came de 2,5-5,0 mm ; et les transmissions de type stylo sans balais avec contrôle PWM et de larges plages de fréquences (un modèle cité : 25-140 Hz). Couvre la manière dont la tension définit la fréquence, le give mécanique (souplesse), la course et la profondeur d'aiguille, ainsi que les règles électriques qui s'appliquent dans l'UE et aux États-Unis.
Les machines à tatouer sont des transducteurs électromécaniques de précision : elles convertissent l'énergie électrique en une oscillation mécanique contrôlée de l'aiguille. Trois architectures distinctes dominent le marché, chacune reposant sur une physique fondamentalement différente. Les machines à bobines sont des actionneurs électromagnétiques auto-oscillants ; l'armature, la vis de contact, le condensateur et le ressort forment un circuit résonnant dont la fréquence est réglable par la tension. Les machines rotatives sont des moteurs CC à aimant permanent entraînant une came ou un excentrique ; la course est géométriquement fixe par le décalage de la came, et la fréquence suit linéairement la tension. Les machines stylos utilisent des moteurs CC sans balais triphasés avec commutation électronique et contrôle PWM ; elles n'ont pas de balais susceptibles de s'user et offrent de larges plages de fréquences. Choisir entre elles n'est pas une question de préférence de marque, mais de compréhension des compromis d'ingénierie : plage de fréquences, couple sous charge, dissipation thermique et souplesse mécanique.
Le paramètre de couplage clé au sein des trois familles est le give : la souplesse mécanique, c'est-à-dire la distance dont l'aiguille cède sous la force. Le give agit comme un filtre passe-bas mécanique : il absorbe les variations soudaines de la résistance de la peau et l'impact de l'aiguille, lissant le profil de force au prix d'une certaine course effective. Plus de give signifie que l'aiguille pénètre moins fort ; moins de give signifie qu'elle frappe plus fort et plus précisément. Les artistes qui comprennent le give peuvent le régler en fonction de la tâche : moins de give pour des tracés nets, plus de give pour un ombrage doux où le traumatisme tissulaire doit être maintenu à un niveau bas. Le give n'est pas un défaut à éliminer, c'est un paramètre de conception à optimiser.
Rapports cycliques des machines à bobines et dynamique électromagnétique
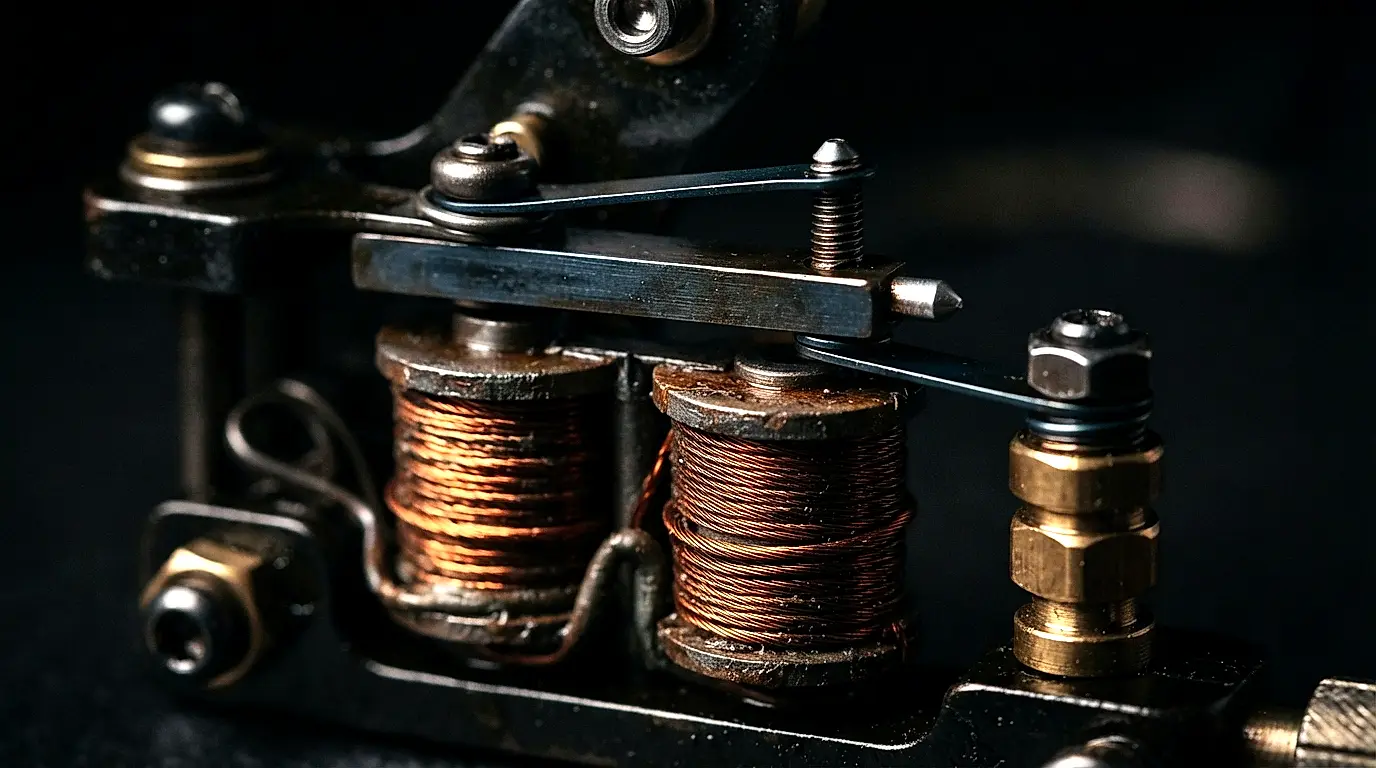
Les machines à bobines sont des actionneurs électromagnétiques à enroulement en série fonctionnant en mode auto-oscillant. Lorsque l'alimentation électrique applique une tension, le courant circule à travers les enroulements des bobines, créant un champ magnétique dans le noyau en fer feuilleté. Le champ attire l'armature vers le bas, comprimant le ressort avant et enfonçant l'aiguille dans la peau. Au bas de la course, l'armature rompt le contact avec la vis de contact, interrompant la circulation du courant. Le champ magnétique s'effondre, le ressort ramène l'armature à sa position de repos, et le contact se rétablit, complétant ainsi un cycle.
- »Rapport cyclique : le rapport entre le temps sous tension et le temps de cycle total, généralement 40-60 %. Réglé par la valeur du condensateur (0,22-0,47 µF en parallèle avec les contacts) et la tension du ressort (150-300 grammes de force à la pointe de l'aiguille)
- »Inductance et montée du courant : l'inductance des bobines (10-50 mH) et la résistance CC (2-10 Ω) forment un circuit RL. La constante de temps τ = L/R détermine la vitesse à laquelle le courant s'établit ; τ typique = 1-25 ms. Une tension plus élevée réduit le temps nécessaire pour atteindre le courant d'attraction, augmentant ainsi la fréquence
- »Entrefer : la distance entre l'armature et le noyau de la bobine au repos, 0,5-1,5 mm. Des entrefers plus petits augmentent la force magnétique (force ∝ 1/entrefer²), mais réduisent la course et augmentent le risque que le magnétisme résiduel retienne l'armature
- »Force contre-électromotrice et protection contre les surtensions de rupture : lorsque le contact s'ouvre, l'effondrement du champ magnétique induit une pointe de tension de 100-300 V aux bornes de la bobine. Une diode de roue libre (1N4007) aux bornes de la bobine shunte cette pointe pour éviter la formation d'arcs électriques au niveau des contacts et la rupture de l'isolement de la bobine
- »Réglage de la fréquence : pour une tension de ressort et un entrefer donnés, la fréquence augmente d'environ 10-15 Hz par volt appliqué. La valeur du condensateur décale le rapport cyclique : une capacité plus élevée (0,47 µF) augmente le rapport cyclique, produisant des frappes plus fortes mais plus lentes
Couple du moteur rotatif et mécanique de la course de la came
Les machines rotatives utilisent des moteurs CC à aimant permanent (couple nominal généralement de 5-20 mNm) couplés à une came ou un axe excentrique. La came transforme la rotation continue en un mouvement linéaire alternatif ; la longueur de course est géométriquement fixe par le décalage de la came (excentricité), généralement de 2,5-5,0 mm. Contrairement aux machines à bobines où la fréquence est réglée par la tension et la tension du ressort, les machines rotatives présentent une relation tension-vitesse presque linéaire : le régime moteur augmente d'environ 500-800 tr/min par volt à vide.
- »Courbe vitesse-couple : sous une charge d'aiguille (1-3 N), la vitesse du moteur chute de 15-30 % par rapport au régime à vide. Un moteur évalué à 6 000 tr/min à vide sous 12 V peut fonctionner à 4 200-4 800 tr/min lorsqu'il entraîne une came de 3,5 mm dans la peau
- »Force au niveau de l'aiguille : la came transforme le couple du moteur en force d'aiguille. La force maximale disponible correspond approximativement au couple divisé par l'excentricité de la came (la moitié de la course) : un moteur de 10 mNm sur une course de 3,5 mm (1,75 mm d'excentricité) peut pousser jusqu'à environ 5,7 N, ce qui est supérieur à une charge d'aiguille de 1-3 N. Une course plus longue donne moins de force avec le même moteur
- »Types de profils de came : les cames excentriques circulaires produisent un mouvement sinusoïdal (fluide, continu), tandis que les cames en forme de cœur ou asymétriques produisent une avance rapide avec une rétraction plus lente (utile pour le remplissage de couleur)
- »Durée de vie des roulements et bruit : les galets de came et les roulements de moteur sont de petits roulements à billes qui s'usent sous charge radiale. Remplacez-les à l'intervalle recommandé par le fabricant ou dès qu'ils deviennent bruyants ; des surfaces de came piquées provoquent un grincement audible et une instabilité de la fréquence
- »Sources de give : le give des machines rotatives provient de la flexion de l'arbre du moteur, du jeu des roulements, du jeu entre la came et le galet et de la flexion de la tige d'aiguille. Il est généralement plus faible que sur les machines à bobines car la liaison par came est rigide
Transmissions de type stylo sans balais et contrôle PWM
Les machines de type stylo utilisent des moteurs CC sans balais (BLDC) triphasés avec commutation électronique. Des capteurs à effet Hall ou la détection de la force contre-électromotrice détectent la position du rotor, et un microcontrôleur commute le courant à travers les enroulements du stator en séquence, il n'y a donc pas de balais susceptibles de s'user [10]. La PWM (modulation de largeur d'impulsion) à une fréquence porteuse de 20-50 kHz contrôle la vitesse du moteur, et la vitesse du moteur définit la fréquence de l'aiguille. Un actionneur linéaire ou un mécanisme à joug écossais (scotch yoke) transforme la rotation du moteur en un mouvement alternatif de l'aiguille.
- »Efficacité : les moteurs sans balais n'ont aucun frottement ni usure de balais. Les micromoteurs à balais sans fer atteignent également jusqu'à environ 90 % au mieux [2], de sorte que les véritables gains résident dans un entretien moindre et moins de chaleur émise par les balais, ce qui favorise l'autonomie de la batterie des stylos sans fil
- »Commutation et contrôle de vitesse : le contrôleur a besoin de la position du rotor pour commuter les enroulements. Les contrôleurs avec capteurs lisent les capteurs à effet Hall ; les contrôleurs sans capteur lisent la force contre-électromotrice sur l'enroulement non alimenté [10]. Le courant de phase est ajusté en temps réel pour maintenir la vitesse sous différentes charges de la peau
- »Give et amortissement électronique : le give mécanique sur les machines stylos est généralement le plus faible des trois car la transmission rigide comporte peu d'éléments flexibles. Certains stylos ajoutent un amortissement électronique via le contrôle du courant, ce qui absorbe les variations de charge sans ajouter de souplesse mécanique
- »Plage de fréquences : les machines stylos couvrent de larges plages ; un stylo sans fil cité est spécifié à 25-140 Hz [3], contre des chiffres typiques de 80-120 Hz pour les machines à bobines et de 60-100 Hz pour les rotatives. Cette plage permet à une seule machine de gérer le tracé, l'ombrage et le remplissage de couleur
- »Gestion thermique : les boîtiers en aluminium agissent comme des dissipateurs thermiques passifs. Un stylo qui devient chaud au toucher est surmené ou défaillant ; réduisez la tension et faites-le vérifier

Protocole de réglage de la machine : de l'alimentation électrique à la peau
Un réglage systématique garantit des performances d'aiguille répétables d'une séance à l'autre. Suivez ces étapes pour toute nouvelle configuration de machine avant de travailler sur un client. Toutes les mesures supposent une alimentation CC régulée avec une ondulation ≤1 % et un tachymètre numérique ou un oscilloscope pour la vérification de la fréquence.
- 1Sélectionnez le type de machine en fonction de la procédure : bobines pour le tracé traditionnel, rotative pour un ombrage fluide, stylo pour la polyvalence entre tracé, ombrage et remplissage de couleur
- 2Réglez la tension initiale sur l'alimentation régulée : bobines 4-6 V, rotative 8-10 V, stylo 10-12 V. Utilisez la tension la plus basse permettant d'obtenir une pénétration d'aiguille nette, et non la plus élevée
- 3Ajustez la longueur de course si votre machine le permet : 2,5 mm pour les travaux de lignes fines, 3,5 mm pour l'ombrage général, 4,5-5,0 mm pour une forte saturation des couleurs. Les machines à course fixe sautent cette étape
- 4Réglez le give en ajustant la tension du ressort (bobines) ou la souplesse de la tige d'aiguille (rotative/stylo) : moins de give pour un tracé net, plus de give pour un ombrage doux. Jugez du résultat par des lignes de test sur de la peau d'entraînement
- 5Mesurez la fréquence de l'aiguille à l'aide d'un tachymètre visé sur la tige d'aiguille ou d'un oscilloscope sur les câbles d'alimentation : généralement 80-120 Hz pour les machines à bobines et 60-100 Hz pour les rotatives ; maintenez les stylos dans la plage indiquée par le fabricant. Ajustez la tension pour modifier la fréquence
- 6Pour les machines à bobines, vérifiez le rapport cyclique avec une sonde de courant pour oscilloscope : visiez 45-55 % de temps sous tension. Si la valeur est inférieure à 40 %, réduisez la capacité du condensateur ; si elle est supérieure à 60 %, augmentez le condensateur ou réduisez la tension du ressort
- 7Vérifiez la température après 5 minutes de fonctionnement continu à sec : le manchon doit rester confortable à tenir. S'il devient chaud, réduisez la tension de 1-2 V ; s'il reste chaud, faites réviser la machine
- 8Inspectez les points de contact de la machine à bobines : nettoyez avec de l'alcool isopropylique sur un écouvillon non pelucheux. Réglez l'écartement des contacts à 0,5-1,0 mm à l'aide d'une jauge d'épaisseur. Remplacez la vis de contact si elle est piquée ou érodée
- 9Testez sur de la peau d'entraînement à votre tension et fréquence cibles : ajustez le dépassement d'aiguille, la course ou le give jusqu'à ce que les lignes s'insèrent proprement et de manière constante, sans fusée d'encre (blowouts). Vérifiez sur un fonctionnement continu de 10 secondes
- 10Écoutez les anomalies mécaniques pendant le test de 10 secondes : un cliquetis irrégulier sur les machines à bobines indique un rebond de contact (augmentez la tension du ressort) ; un grincement sur les rotatives indique l'usure d'un roulement (remplacez les roulements) ; un sifflement aigu sur les stylos indique une dérive de la fréquence PWM (recalibrez le contrôleur)
- 11Consignez tous les réglages dans un journal de réglage : modèle de machine, tension, fréquence mesurée, réglage de course, tension du ressort/give, date et toutes les observations. Utilisez l'outil Configurateur de tension de machine pour un suivi structuré
- 12Après chaque séance, nettoyez et désinfectez la machine dans la mesure où le fabricant l'autorise. Lubrifiez les surfaces de la came, les douilles et les joints toriques uniquement avec le lubrifiant, et à l'intervalle, spécifiés par le fabricant
Erreurs courantes et modes de défaillance
Ces modes de défaillance électromécaniques ont un impact direct sur la performance de l'aiguille et la sécurité du client. La plupart sont détectables avant qu'ils ne causent des défauts de tatouage visibles si l'artiste réalise un protocole de réglage avant la séance.
- Surchauffe des bobines — la surchauffe dégrade l'isolation de l'enroulement et augmente la résistance du cuivre, provoquant une dérive de fréquence. Cause : rapport cyclique excessif (> 70 %) dû à un condensateur surdimensionné ou à une tension de ressort insuffisante. Solution : réduisez la tension de 1-2 V ou remplacez le condensateur par une valeur de 0,33 µF
- Calage du moteur rotatif sous charge — le moteur s'arrête ou bégaye lorsque l'aiguille entre en contact avec la peau, en particulier à faible tension sur des zones dures comme les paumes. Cause : couple insuffisant à la tension de fonctionnement ou traînée de l'aiguille dans le tube ou la cartouche. Solution : augmentez la tension jusqu'à 2 V, ou remplacez la cartouche d'aiguille ou le tube
- Instabilité de fréquence du stylo — la vitesse de l'aiguille varie de manière erratique pendant une course, produisant un dépôt d'encre irrégulier. Cause : dérive d'étalonnage du contrôleur, désalignement du capteur à effet Hall, ou chute de tension due à une alimentation sous-dimensionnée ou à une batterie faible. Solution : réétalonnez le contrôleur selon la procédure du fabricant ; vérifiez que l'alimentation ou la batterie fournit le courant spécifié par le fabricant
- Étincelles aux contacts sur les machines à bobines — un arc bleu-blanc visible au niveau de la vis de contact indique que la surtension de rupture n'est pas supprimée. Cause : diode de roue libre manquante ou défaillante, ou écartement des contacts trop grand. Solution : installez une diode 1N4007 aux bornes de la bobine (cathode au positif) ; réduisez l'écartement des contacts à 0,5 mm
- Rebond d'aiguille excessif — l'aiguille frappe la peau puis rebondit avant le cycle d'entraînement suivant, produisant de doubles frappes et des lignes floues. Cause : trop de give mécanique ou une résonance de ressort qui correspond à la fréquence d'entraînement. Solution : réduisez le give (serrez le ressort ou rigidifiez la tige d'aiguille) ; passez à un ressort ayant une raideur différente pour déplacer sa résonance hors de la fréquence d'entraînement
- Fonctionnement rotatif bruyant — grincement, cliquetis ou sifflement audible pendant le fonctionnement. Cause : roulements usés (pistes piquées), surface de came rayée, ou vis de pression desserrées sur l'excentrique. Solution : remplacez les roulements par la même taille et le même type ; polissez la came avec du papier de verre à l'eau de grain 2 000 ; serrez toutes les vis de pression avec du frein-filet
- Vibration du moteur du stylo — vibration ressentie dans la pièce à main qui augmente avec la fréquence. Cause : rotor déséquilibré, couplage desserré entre le moteur et le joug, ou tige d'aiguille tordue. Solution : faites équilibrer ou remplacer le rotor ; serrez les vis de pression de couplage ; remplacez les tiges d'aiguille visiblement tordues
- Chute de fréquence sous charge — la fréquence chute de manière significative lorsque l'aiguille entre en contact avec la peau par rapport à l'air libre. Cause : une alimentation électrique qui ne peut pas fournir suffisamment de courant, ou une résistance élevée dans le câblage. Solution : utilisez une alimentation régulée dimensionnée pour le courant dont la machine a besoin ; remplacez les câbles d'alimentation fins ou endommagés
- Aiguille bloquée en rétraction — l'aiguille reste enfoncée après la course d'entraînement, ne parvenant pas à se rétracter complètement avant le cycle suivant. Cause : force de rappel de ressort insuffisante (bobine), grippage du galet de came (rotative), ou enrayage du mécanisme à joug (stylo). Solution : augmentez la tension du ressort ; libérez le galet de came ; nettoyez et réalignez la liaison du joug
Cadre réglementaire
L'affirmation réglementaire la plus courante concernant les machines à tatouer est fausse : ce ne sont pas des dispositifs médicaux, de sorte que les normes relatives aux dispositifs médicaux fréquemment citées pour elles ne s'appliquent pas. Ce qui régit une machine à tatouer est le droit ordinaire des équipements électriques, couvrant la sécurité des produits, la compatibilité électromagnétique et les substances réglementées. L'autorisation d'exploitation des studios est une question distincte définie localement, et elle réglemente les locaux et le praticien plutôt que la machine en tant que produit.
- Les machines à tatouer ne sont PAS des dispositifs médicaux au sens du RDM UE 2017/745 [8]. L'annexe XVI étend le règlement à certains produits n'ayant aucun objectif médical prévu, mais elle exclut explicitement les produits de tatouage, de sorte que ni la classification RDM ni la norme IEC 60601-1 ne s'appliquent à la machine [8] [5]
- La compatibilité électromagnétique est l'exigence qui s'impose réellement : la machine et son alimentation électrique doivent respecter la directive CEM 2014/30/UE [9], généralement démontrée par une norme d'émission harmonisée que le fabricant choisit pour le produit
- La directive RoHS 2011/65/UE limite le plomb, le mercure, le cadmium et d'autres substances dangereuses dans les équipements électriques et électroniques, et s'applique à la machine en tant que produit électrique [12]
- Une alimentation électrique alimentée par le secteur relève de la directive Basse Tension 2014/35/UE, qui couvre 50-1000 V CA et 75-1500 V CC [13] ; la machine elle-même fonctionne en CC basse tension, sous cette plage
- La FDA n'approuve pas, n'autorise pas et ne classe pas les machines à tatouer. Ses publications sur les tatouages et le maquillage permanent traitent les encres comme des cosmétiques [7]
- La norme UL 61010-1 est une norme de sécurité pour les équipements électriques destinés à la mesure, au contrôle et à l'usage en laboratoire [6]. Lorsqu'un fabricant l'applique à une alimentation électrique de tatouage, il s'agit d'un choix de conformité volontaire plutôt que d'une exigence fédérale
- La norme OSHA 29 CFR 1910 sous-partie S régit la sécurité électrique sur le lieu de travail [11], de sorte qu'elle s'applique au studio en tant que lieu de travail plutôt qu'à la machine en tant que produit
Note de Patrick
"Après avoir passé des années à regarder les artistes brancher des machines à n'importe quelle tension utilisée par la dernière personne, je le dirai clairement : le réglage n'est pas optionnel. Un changement de 1 volt sur une machine à bobines décale la fréquence de 10-15 Hz et altère complètement la pénétration de l'aiguille. Un moteur rotatif fonctionnant à 8 V au lieu de 10 V fournit environ 20 % de couple en moins à la pointe de l'aiguille ; votre ombrage paraît soudainement irrégulier et vous blâmez l'encre alors qu'il s'agit de la tension. Les stylos sans balais sont encore plus sensibles : une dérive PWM de 2 % peut produire une ondulation de fréquence visible qui gâche un dégradé fluide. Traitez votre machine comme l'instrument de précision qu'elle est. Mesurez la tension avant chaque séance. Consignez vos réglages. Et si vous n'avez pas remplacé votre vis de contact ou vérifié le jeu de vos roulements au cours des 500 dernières heures, faites-le cette semaine. Pour les dernières nouveautés en matière d'ingénierie des transmissions et de rapports de tests sur le terrain, suivez notre journal Tech Watch à l'adresse /blog/?category=Tech%20Watch"
Fondateur et expert en piercing
Poli International
Questions fréquentes
▸Quel est l'objectif de cette référence technique et pourquoi son application est-elle essentielle pour les praticiens professionnels du Body Art ?
▸Quelles sont les valeurs électromécaniques typiques qui régissent le fonctionnement des transmissions de machines à tatouer modernes ?
▸Quelles étapes systématiques un technicien doit-il suivre pour s'assurer qu'une machine à tatouer est correctement réglée avant de commencer une procédure ?
▸Pourquoi une machine à bobines surchauffe-t-elle pendant le fonctionnement et quelles étapes sont nécessaires pour rectifier cette défaillance électromécanique ?
▸Qu'est-ce qui provoque le calage ou le bégaiement du moteur d'une machine rotative sous charge et comment ce problème peut-il être corrigé ?
▸Quels cadres réglementaires et normes de sécurité spécifiques régissent la classification et le fonctionnement des machines à tatouer dans les environnements professionnels ?
Spécifications techniques
| Paramètre | Norme / Valeur |
|---|---|
| Plage de tension des machines à bobines | 3-12 VDC |
| Inductance des bobines | 10-50 mH |
| Résistance CC des bobines | 2-10 Ω |
| Rapport cyclique des bobines (en marche) | 40-60 % |
| Fréquence de fonctionnement des bobines | 80-120 Hz |
| Couple du moteur rotatif | 5-20 mNm à 6-18 VDC |
| Longueur de course de la came rotative | 2,5-5,0 mm |
| Chute de vitesse de la rotative sous charge | 15-30 % par rapport au tr/min à vide |
| Efficacité du moteur | Jusqu'à environ 90 % au mieux, à balais sans fer [2] ; dépend du modèle |
| Fréquence porteuse PWM du stylo | 20-50 kHz |
| Fréquence d'aiguille du stylo | Plage du fabricant ; par ex. 25-140 Hz [3] |
| Give, machines à bobines | Le plus élevé (défini par le ressort) |
| Give, machines rotatives | Plus faible (liaison par came rigide) |
| Give, machines stylos | Le plus faible (transmission rigide) |
| Profondeur d'aiguille | Réglée par le dépassement d'aiguille et la pression, pas uniquement par la course |
| Chaleur | Chaud au toucher = surmené ; voir les limites du fabricant |
| Pointe de force contre-électromotrice (bobine) | 100-300 V sans diode de roue libre |
| Durée de vie des roulements | Intervalle du fabricant ; remplacer lorsqu'ils deviennent bruyants |
Références
- [1]Liu P., Ouyang Y., Quan W. (2023) "Multi-Objective Optimization of a Long-Stroke Moving-Iron Proportional Solenoid Actuator." Micromachines 15(1):58, DOI 10.3390/mi15010058 (open access), electromagnetic force and stroke characteristics of solenoid actuatorshttps://pmc.ncbi.nlm.nih.gov/articles/PMC10818690/
- [2]maxon academy (2012): "maxon DC motor: Permanent magnet DC motor with coreless winding" (design and characteristics; coreless winding, no iron losses, efficiency up to over 90%)https://www.maxongroup.com/medias/sys_master/8803450421278.pdf
- [3]Cheyenne: SOL Nova Unlimited wireless machine, manufacturer technical page (BLDC drivetrain, 25-140 Hz, 2.5/3.5/4.0/5.0 mm stroke options)https://cheyennetattoo.com/en/tattoo-machines/sol-nova-unlimited
- [4]FK Irons: "Adjustable Stroke vs Fixed Stroke Tattoo Machines, When to Use Each" (manufacturer guide to stroke length and give)https://www.fkirons.com/blogs/official/a-comprehensive-guide-on-tattoo-machine-stroke
- [5]IEC 60601-1:2005/COR1:2006, Corrigendum 1 to "Medical electrical equipment, Part 1: General requirements for basic safety and essential performance". Retained for completeness only: this standard governs MEDICAL electrical equipment and does not apply to tattoo machines, which are not medical deviceshttps://webstore.iec.ch/publication/2611
- [6]UL 61010-1, Edition 3: Safety Requirements for Electrical Equipment for Measurement, Control, and Laboratory Use, Part 1 General Requirementshttps://www.shopulstandards.com/ProductDetail.aspx?productId=UL61010-1_3_S_20120511
- [7]US FDA: "Tattoos & Permanent Makeup" consumer information page. FDA regulates tattoo inks as cosmetics and does not approve, clear or classify tattoo machineshttps://www.fda.gov/cosmetics/cosmetic-products/tattoos-permanent-makeup
- [8]Regulation (EU) 2017/745 (Medical Device Regulation). Annex XVI extends the Regulation to listed products having no intended medical purpose, but EXPLICITLY EXCLUDES tattooing products, so tattoo machines are not medical devices in the EUhttps://eur-lex.europa.eu/eli/reg/2017/745/oj
- [9]Directive 2014/30/EU (EMC Directive): electromagnetic compatibility of electrical and electronic equipmenthttps://eur-lex.europa.eu/eli/dir/2014/30/oj
- [10]Gamazo-Real J.C., Vazquez-Sanchez E., Gomez-Gil J. (2010) "Position and Speed Control of Brushless DC Motors Using Sensorless Techniques and Application Trends." Sensors 10(7):6901-6947 (open access)https://pmc.ncbi.nlm.nih.gov/articles/PMC3231115/
- [11]OSHA 29 CFR 1910 Subpart S: Electrical Safety Standards for Workplaces.https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910SubpartS
- [12]RoHS Directive 2011/65/EU: Restriction of Hazardous Substances in Electrical Equipment.https://eur-lex.europa.eu/eli/dir/2011/65/oj
- [13]Directive 2014/35/EU (Low Voltage Directive): electrical equipment designed for use with a voltage rating of 50-1000 V AC or 75-1500 V DChttps://eur-lex.europa.eu/eli/dir/2014/35/oj
Mettre la science en pratique
Cette norme technique constitue le fondement architectural de nos outils analytiques professionnels.