
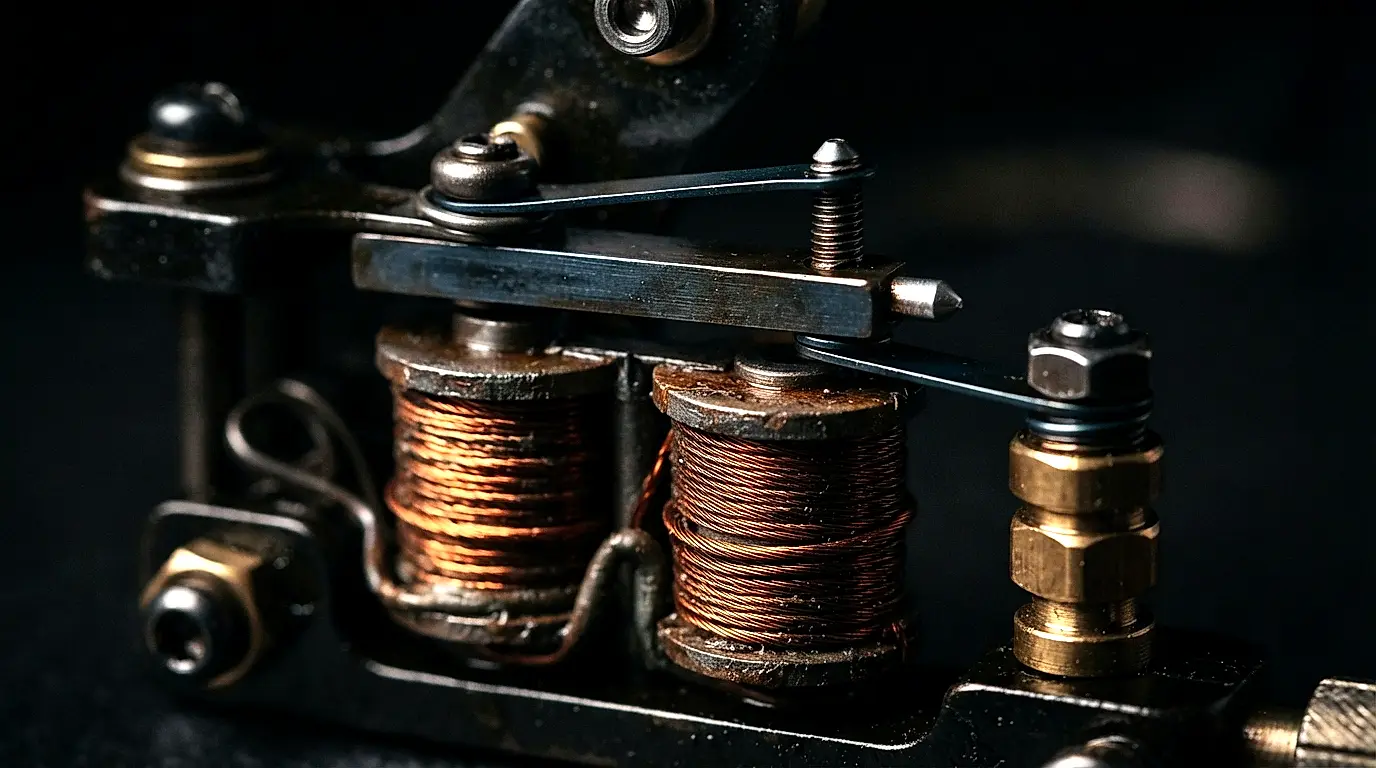
Spulen-, Rotary- und Pen-Antriebe: Spannung, Give und Nadeldynamik

Ein technisches Referenzwerk für die drei Antriebsfamilien von Tattoomaschinen: elektromagnetische Spulenmaschinen, die als selbstschwingende Schaltkreise bei typischerweise 80-120 Hz laufen; Permanentmagnet-Rotarymaschinen mit exzentergetriebenen Hüben von 2,5-5,0 mm; und bürstenlose Pen-Antriebe mit PWM-Steuerung und breiten Frequenzbereichen (ein zitiertes Modell: 25-140 Hz). Behandelt, wie die Spannung die Frequenz bestimmt, das mechanische Give (Nachgiebigkeit), Hub und Nadeltiefe sowie die elektrischen Vorschriften, die in der EU und den USA gelten.
Tattoomaschinen sind elektromechanische Präzisionswandler: Sie wandeln elektrische Leistung in eine kontrollierte mechanische Nadeloszillation um. Drei verschiedene Architekturen dominieren den Markt, jede mit grundlegend unterschiedlicher Physik. Spulenmaschinen sind selbstschwingende elektromagnetische Aktuatoren; der Anker (Armature Bar), die Kontaktschraube, der Kondensator und die Feder bilden einen Schwingkreis, dessen Frequenz über die Spannung einstellbar ist. Rotarymaschinen sind Permanentmagnet-Gleichstrommotoren, die einen Exzenter oder Nocken antreiben; der Hub ist durch den Exzenterversatz geometrisch fixiert, und die Frequenz verhält sich linear zur Spannung. Pen-Maschinen verwenden dreiphasige bürstenlose Gleichstrommotoren mit elektronischer Kommutierung und PWM-Steuerung; sie besitzen keine Bürsten, die verschleißen könnten, und bieten breite Frequenzbereiche. Die Wahl zwischen ihnen ist keine Frage der Markenpräferenz, sondern des Verständnisses der technischen Kompromisse: Frequenzbereich, Drehmoment unter Belastung, Wärmeabfuhr und mechanische Nachgiebigkeit.
Der zentrale Kopplungsparameter über alle drei Familien hinweg ist Give: Mechanische Nachgiebigkeit, also wie weit die Nadel unter Krafteinwirkung nachgibt. Give wirkt wie ein mechanischer Tiefpassfilter: Es absorbiert plötzliche Veränderungen des Hautwiderstands und den Nadeleinschlag und glättet das Kraftprofil auf Kosten eines gewissen effektiven Hubs. Mehr Give bedeutet, dass die Nadel weniger hart eindringt; weniger Give bedeutet, dass sie härter und präziser trifft. Tätowierer, die Give verstehen, können es für die jeweilige Aufgabe einstellen: Weniger Give für knackige Linien (Lining), mehr Give für sanfte Schattierungen (Shading), bei denen das Gewebetrauma gering gehalten werden muss. Give ist kein Mangel, den es zu beseitigen gilt, sondern ein Konstruktionsparameter, den es zu optimieren gilt.
Einschaltdauer und elektromagnetische Dynamik von Spulenmaschinen
Spulenmaschinen sind reihenschlussgewickelte elektromagnetische Aktuatoren, die im selbstschwingenden Modus arbeiten. Wenn das Netzteil Spannung anlegt, fließt Strom durch die Spulenwicklungen und baut ein Magnetfeld im laminierten Eisenkern auf. Das Feld zieht den Anker nach unten, komprimiert die vordere Feder und treibt die Nadel in die Haut. Am unteren Ende des Hubs unterbricht der Anker den Kontakt zur Kontaktschraube, wodurch der Stromfluss unterbrochen wird. Das Magnetfeld bricht zusammen, die Feder bringt den Anker wieder in seine Ruheposition, und der Kontakt schließt sich wieder, womit ein Zyklus abgeschlossen ist.
- »Einschaltdauer: Das Verhältnis der Bestromungszeit zur Gesamtzykluszeit, typischerweise 40-60 %. Eingestellt durch den Kondensatorwert (0,22-0,47 µF parallel zu den Kontakten) und die Federspannung (150-300 Gramm Kraft an der Nadelspitze)
- »Induktivität und Stromanstieg: Spuleninduktivität (10-50 mH) und Gleichstromwiderstand (2-10 Ω) bilden einen RL-Schaltkreis. Die Zeitkonstante τ = L/R bestimmt, wie schnell sich der Strom aufbaut; typische τ = 1-25 ms. Eine höhere Spannung verkürzt die Zeit bis zum Erreichen des Anzugsstroms und erhöht so die Frequenz
- »Luftspalt: Der Abstand zwischen Anker und Spulenkern in Ruhe, 0,5-1,5 mm. Kleinere Spalte erhöhen die Magnetkraft (Kraft ∝ 1/Spalt²), reduzieren jedoch den Hub und erhöhen das Risiko, dass Restmagnetismus den Anker hält
- »Gegen-EMK und Freilaufschutz: Wenn sich der Kontakt öffnet, induziert das zusammenbrechende Magnetfeld eine Spannungsspitze von 100-300 V über der Spule. Eine Freilaufdiode (1N4007) über den Spulenanschlüssen leitet diese Spitze ab, um Kontaktlichtbögen und den Durchschlag der Spulenisolation zu verhindern
- »Frequenzeinstellung: Bei gegebener Federspannung und Luftspalt erhöht sich die Frequenz um etwa 10-15 Hz pro angelegtem Volt. Der Kondensatorwert verschiebt die Einschaltdauer: Eine größere Kapazität (0,47 µF) erhöht die Einschaltdauer, was zu härter treffenden, aber langsameren Stößen führt
Rotary-Motordrehmoment und Exzenterhub-Mechanik
Rotarymaschinen verwenden Permanentmagnet-Gleichstrommotoren (typischerweise 5-20 mNm Nenndrehmoment), die mit einem Exzenter oder Exzenterstift gekoppelt sind. Der Exzenter wandelt eine kontinuierliche Drehung in eine geradlinige Hin- und Herbewegung um; die Hublänge ist durch den Exzenterversatz (Exzentrizität) geometrisch fixiert, typischerweise 2,5-5,0 mm. Im Gegensatz zu Spulenmaschinen, bei denen die Frequenz über Spannung und Federspannung eingestellt wird, weisen Rotarymaschinen eine nahezu lineare Beziehung zwischen Spannung und Drehzahl auf: Die Motordrehzahl steigt im Leerlauf um etwa 500-800 U/min pro Volt.
- »Drehzahl-Drehmoment-Kennlinie: Unter Nadelbelastung (1-3 N) fällt die Motordrehzahl um 15-30 % gegenüber der Leerlaufdrehzahl ab. Ein Motor mit einer Nennleerlaufdrehzahl von 6.000 U/min bei 12 V läuft möglicherweise mit 4.200-4.800 U/min, wenn er einen 3,5-mm-Exzenter in die Haut treibt
- »Kraft an der Nadel: Der Exzenter wandelt das Motordrehmoment in Nadelkraft um. Die maximal verfügbare Kraft entspricht ungefähr dem Drehmoment geteilt durch die Exzentrizität des Exzenters (der halbe Hub): Ein 10-mNm-Motor bei einem Hub von 3,5 mm (1,75 mm Exzentrizität) kann bis zu etwa 5,7 N drücken, was über einer Nadelbelastung von 1-3 N liegt. Ein längerer Hub liefert weniger Kraft bei demselben Motor
- »Exzenterprofiltypen: Kreisförmige Exzenter erzeugen eine sinusförmige Bewegung (sanft, kontinuierlich), während herzförmige oder asymmetrische Exzenter einen schnellen Vorlauf mit langsamerem Rückzug erzeugen (nützlich zum Farbeinbringen)
- »Lagerlebensdauer und Geräusche: Exzenterfolger und Motorlager sind kleine Kugellager, die unter Radiallast verschleißen. Tauschen Sie diese nach dem Intervall des Herstellers aus oder sobald sie laut werden; pockennarbige Exzenteroberflächen verursachen hörbares Schleifen und Frequenzinstabilität
- »Ursachen für Give: Das Give bei Rotarymaschinen stammt aus der Biegung der Motorwelle, dem Lagerspiel, dem Spiel zwischen Exzenter und Folger sowie der Biegung der Nadelstange. Es ist gewöhnlich geringer als bei Spulenmaschinen, da die Exzenterverbindung starr ist
Bürstenlose Pen-Antriebe und PWM-Steuerung
Pen-Maschinen verwenden dreiphasige bürstenlose Gleichstrommotoren (BLDC-Motoren) mit elektronischer Kommutierung. Hall-Sensoren oder die Erfassung der Gegen-EMK ermitteln die Rotorposition, und ein Mikrocontroller schaltet den Strom nacheinander durch die Statorwicklungen, sodass keine Bürsten verschleißen können [10]. PWM (Pulsweitenmodulation) bei einer Trägerfrequenz von 20-50 kHz steuert die Motordrehzahl, und die Motordrehzahl legt die Nadelfrequenz fest. Ein Linearaktuator oder eine Kreuzschleife (Scotch Yoke) wandelt die Motorrotation in die Hin- und Herbewegung der Nadel um.
- »Wirkungsgrad: Bürstenlose Motoren haben keine Bürstenreibung und keinen Bürstenverschleiß. Eisenlose Bürsten-Mikromotoren erreichen bestenfalls ebenfalls bis zu etwa 90 % [2], sodass die eigentlichen Vorteile in weniger Wartung und geringerer Wärmeentwicklung durch Bürsten liegen, was die Akkulaufzeit bei kabellosen Pens verbessert
- »Kommutierung und Drehzahlsteuerung: Der Regler benötigt die Rotorposition, um die Wicklungen umzuschalten. Regler mit Sensoren lesen Hall-Sensoren aus; sensorlose Regler lesen die Gegen-EMK an der unbestromten Wicklung aus [10]. Der Phasenstrom wird in Echtzeit angepasst, um die Drehzahl unter wechselnden Hautbelastungen zu halten
- »Give und elektronische Dämpfung: Das mechanische Give bei Pen-Maschinen ist gewöhnlich das niedrigste der drei, da der starre Antriebsstrang wenige nachgiebige Elemente besitzt. Einige Pens bieten eine elektronische Dämpfung durch Stromsteuerung, die Laständerungen absorbiert, ohne mechanische Nachgiebigkeit hinzuzufügen
- »Frequenzbereich: Pen-Maschinen decken breite Bereiche ab; ein zitierter kabelloser Pen ist mit 25-140 Hz angegeben [3], verglichen mit typischen Werten von 80-120 Hz bei Spulenmaschinen und 60-100 Hz bei Rotarys. Dieser Bereich ermöglicht es einer einzigen Maschine, Lining, Shading und Farbeinbringen zu bewältigen
- »Wärmemanagement: Aluminiumgehäuse wirken als passive Kühlkörper. Ein Pen, der in der Hand heiß wird, ist überlastet oder defekt; reduzieren Sie die Spannung und lassen Sie ihn überprüfen

Protokoll zur Maschinenabstimmung: Vom Netzteil bis zur Haut
Eine systematische Abstimmung gewährleistet eine wiederholbare Nadelleistung über verschiedene Sitzungen hinweg. Befolgen Sie diese Schritte für jede neue Maschinenkonfiguration vor der Arbeit am Kunden. Alle Messungen setzen ein geregeltes Gleichstromnetzteil mit ≤ 1 % Restwelligkeit und einen digitalen Drehzahlmesser oder ein Oszilloskop zur Frequenzüberprüfung voraus.
- 1Wählen Sie den Maschinentyp basierend auf der Anwendung aus: Spule für traditionelles Lining, Rotary für sanftes Shading, Pen für Vielseitigkeit bei Lining, Shading und Farbeinbringen
- 2Stellen Sie die Anfangsspannung am geregelten Netzteil ein: Spule 4-6 V, Rotary 8-10 V, Pen 10-12 V. Verwenden Sie die niedrigste Spannung, die eine saubere Nadelpenetration erreicht, nicht die höchste
- 3Passen Sie die Hublänge an, falls Ihre Maschine dies unterstützt: 2,5 mm für feine Linienarbeiten, 3,5 mm für allgemeines Shading, 4,5-5,0 mm für starke Farbsättigung. Maschinen mit festem Hub überspringen diesen Schritt
- 4Stimmen Sie das Give ab, indem Sie die Federspannung (Spule) oder die Nadelstangennachgiebigkeit (Rotary/Pen) anpassen: weniger Give für knackiges Lining, mehr Give für sanftes Shading. Beurteilen Sie das Ergebnis anhand von Testlinien auf Übungshaut
- 5Messen Sie die Nadelfrequenz mit einem auf die Nadelstange gerichteten Drehzahlmesser oder einem Oszilloskop an den Stromleitungen: typischerweise 80-120 Hz bei Spulenmaschinen und 60-100 Hz bei Rotarys; halten Sie Pens im vom Hersteller angegebenen Bereich. Passen Sie die Spannung an, um die Frequenz zu verschieben
- 6Überprüfen Sie bei Spulenmaschinen die Einschaltdauer mit einer Oszilloskop-Stromzange: Ziel sind 45-55 % Einschaltzeit. Wenn sie unter 40 % liegt, reduzieren Sie den Kondensatorwert; wenn sie über 60 % liegt, erhöhen Sie den Kondensator oder verringern Sie die Federspannung
- 7Überprüfen Sie die Temperatur nach 5 Minuten kontinuierlichem Trockenlauf: Das Griffstück sollte angenehm zu halten bleiben. Wenn es heiß wird, reduzieren Sie die Spannung um 1-2 V; wenn es heiß bleibt, lassen Sie die Maschine instand setzen
- 8Inspektion der Kontaktpunkte der Spulenmaschine: Mit Isopropylalkohol auf einem fusselfreien Wattestäbchen reinigen. Stellen Sie den Kontaktabstand mit einer Fühlerlehre auf 0,5-1,0 mm ein. Ersetzen Sie die Kontaktschraube, wenn sie pockennarbig oder erodiert ist
- 9Testen Sie auf Übungshaut bei Ihrer Zielspannung und -frequenz: Passen Sie Nadelüberstand, Hub oder Give an, bis die Linien sauber und gleichmäßig eingehen, ohne Blowouts. Überprüfen Sie dies über einen kontinuierlichen Lauf von 10 Sekunden
- 10Achten Sie während des 10-Sekunden-Tests auf mechanische Auffälligkeiten: Unregelmäßiges Klicken bei Spulenmaschinen deutet auf Prellen des Kontakts hin (Federspannung erhöhen); Schleifen bei Rotarys deutet auf Lagerverschleiß hin (Lager austauschen); hohes Pfeifen bei Pens deutet auf eine PWM-Frequenzdrift hin (Regler neu kalibrieren)
- 11Halten Sie alle Einstellungen in einem Abstimmungsprotokoll fest: Maschinenmodell, Spannung, gemessene Frequenz, Hubeinstellung, Federspannung/Give, Datum und alle Beobachtungen. Nutzen Sie das Werkzeug Maschinenspannungs-Konfigurator für eine strukturierte Nachverfolgung
- 12Reinigen und desinfizieren Sie die Maschine nach jeder Sitzung so, wie es der Hersteller erlaubt. Schmieren Sie Exzenteroberflächen, Buchsen und O-Ringe nur mit dem Schmiermittel und in dem Intervall, das der Hersteller angibt
Häufige Fehler und Ausfallmodi
Diese elektromechanischen Ausfallmodi wirken sich direkt auf die Nadelleistung und die Sicherheit des Kunden aus. Die meisten sind erkennbar, bevor sie sichtbare Tattoofehler verursachen, wenn der Tätowierer vor der Sitzung ein Abstimmungsprotokoll durchführt.
- Überhitzung der Spulen — Überhitzung verschlechtert die Wicklungsisolierung und erhöht den Kupferwiderstand, was zu einer Frequenzdrift führt. Ursache: übermäßige Einschaltdauer (> 70 %) durch einen überdimensionierten Kondensator oder unzureichende Federspannung. Behebung: Reduzieren Sie die Spannung um 1-2 V oder ersetzen Sie den Kondensator durch einen Wert von 0,33 µF
- Rotary-Motorstillstand unter Belastung — Der Motor stoppt oder stottert, wenn die Nadel die Haut berührt, insbesondere bei niedriger Spannung an zähen Stellen wie den Handflächen. Ursache: unzureichendes Drehmoment bei Betriebsspannung oder Nadelreibung im Rohr oder Nadelmodul. Behebung: Erhöhen Sie die Spannung um bis zu 2 V oder ersetzen Sie das Nadelmodul oder das Rohr
- Frequenzinstabilität bei Pens — Die Nadelgeschwindigkeit schwankt während eines Hubs unregelmäßig, was zu einer ungleichmäßigen Farbeinbringung führt. Ursache: Drift der Reglerkalibrierung, Fehlausrichtung des Hall-Sensors oder Spannungseinbruch durch ein zu schwaches Netzteil oder einen schwachen Akku. Behebung: Kalibrieren Sie den Regler nach dem Verfahren des Herstellers neu; überprüfen Sie, ob das Netzteil oder der Akku den vom Hersteller angegebenen Strom liefert
- Funkenbildung am Kontakt bei Spulenmaschinen — Sichtbare blau-weiße Lichtbögen an der Kontaktschraube weisen darauf hin, dass die Induktionsspannung nicht unterdrückt wird. Ursache: Fehlende oder defekte Freilaufdiode oder zu großer Kontaktabstand. Behebung: Installieren Sie eine 1N4007-Diode über den Spulenanschlüssen (Kathode an Plus); reduzieren Sie den Kontaktabstand auf 0,5 mm
- Übermäßiges Nadelprellen — Die Nadel trifft auf die Haut und prallt vor dem nächsten Antriebszyklus zurück, was zu Doppelstichen und verschwommenen Linien führt. Ursache: Zu viel mechanisches Give oder eine Federresonanz, die der Antriebsfrequenz entspricht. Behebung: Reduzieren Sie das Give (ziehen Sie die Feder fest oder versteifen Sie die Nadelstange); wechseln Sie zu einer Feder mit anderer Steifigkeit, um deren Resonanz von der Antriebsfrequenz weg zu verschieben
- Lauter Rotary-Betrieb — Hörbares Schleifen, Klicken oder Pfeifen während des Betriebs. Ursache: Verschlissene Lager (pockennarbige Laufringe), verriefte Exzenteroberfläche oder lose Gewindestifte am Exzenter. Behebung: Ersetzen Sie die Lager durch dieselbe Größe und denselben Typ; polieren Sie den Exzenter mit Nassschleifpapier der Körnung 2.000; ziehen Sie alle Gewindestifte mit Schraubensicherung fest
- Pen-Motorvibration — Spürbare Vibration im Handstück, die mit der Frequenz zunimmt. Ursache: Unwuchtiger Rotor, lose Kopplung zwischen Motor und Kreuzschleife oder verbogene Nadelstange. Behebung: Lassen Sie den Rotor auswuchten oder ersetzen; ziehen Sie die Kopplungs-Gewindestifte fest; ersetzen Sie sichtbar verbogene Nadelstangen
- Frequenzeinbruch unter Belastung — Die Frequenz fällt deutlich ab, wenn die Nadel die Haut berührt, verglichen mit dem Lauf in freier Luft. Ursache: Ein Netzteil, das nicht genügend Strom liefern kann, oder ein hoher Widerstand in der Verkabelung. Behebung: Verwenden Sie ein geregeltes Netzteil, das für den von der Maschine benötigten Strom ausgelegt ist; ersetzen Sie dünne oder beschädigte Stromkabel
- Hängenbleiben der Nadel beim Rückzug — Die Nadel bleibt nach dem Antriebshub gedrückt und zieht sich vor dem nächsten Zyklus nicht vollständig zurück. Ursache: Unzureichende Federrückstellkraft (Spule), Klemmen des Exzenterfolgers (Rotary) oder Verklemmen der Kreuzschleife (Pen). Behebung: Erhöhen Sie die Federspannung; machen Sie den Exzenterfolger leichtgängig; reinigen und richten Sie das Kreuzschleifen-Gestänge neu aus
Regulatorischer Rahmen
Die häufigste regulatorische Behauptung über Tattoomaschinen ist falsch: Sie sind keine Medizinprodukte, sodass die häufig für sie zitierten Medizinprodukte-Normen nicht gelten. Was eine Tattoomaschine regelt, ist das gewöhnliche Recht für elektrische Betriebsmittel, das Produktsicherheit, elektromagnetische Verträglichkeit und beschränkte Stoffe abdeckt. Die Lizenzierung von Studios ist eine separate Angelegenheit, die lokal geregelt wird, und sie reguliert die Räumlichkeiten und den Ausübenden und nicht die Maschine als Produkt.
- Tattoomaschinen sind KEINE Medizinprodukte gemäß EU MDR 2017/745 [8]. Anhang XVI weitet die Verordnung auf bestimmte Produkte ohne medizinische Zweckbestimmung aus, schließt Tätowierprodukte jedoch ausdrücklich aus, sodass weder die MDR-Klassifizierung noch die IEC 60601-1 auf die Maschine Anwendung findet [8] [5]
- Elektromagnetische Verträglichkeit ist die Anforderung, die tatsächlich greift: Die Maschine und ihr Netzteil müssen die EMV-Richtlinie 2014/30/EU erfüllen [9], was üblicherweise durch eine harmonisierte Emissionsnorm nachgewiesen wird, die der Hersteller für das Produkt auswählt
- Die RoHS-Richtlinie 2011/65/EU beschränkt Blei, Quecksilber, Cadmium und andere gefährliche Stoffe in Elektro- und Elektronikgeräten und gilt für die Maschine als Elektroprodukt [12]
- Ein netzbetriebenes Netzteil fällt unter die Niederspannungsrichtlinie 2014/35/EU, die 50-1000 V AC und 75-1500 V DC abdeckt [13]; die Maschine selbst läuft mit Niederspannungs-Gleichstrom unterhalb dieses Bereichs
- Die FDA genehmigt Tattoomaschinen nicht, lässt sie nicht zu und klassifiziert sie nicht. Ihre veröffentlichten Materialien zu Tätowierungen und Permanent-Make-up behandeln Tätowierfarben als Kosmetika [7]
- UL 61010-1 ist eine Sicherheitsnorm für elektrische Mess-, Steuer-, Regel- und Laborgeräte [6]. Wenn ein Hersteller sie auf ein Tattoo-Netzteil anwendet, ist dies eine freiwillige Konformitätsentscheidung und keine bundesrechtliche Anforderung
- OSHA 29 CFR 1910 Unterabschnitt S regelt die elektrische Sicherheit am Arbeitsplatz [11], sodass sie das Studio als Arbeitsplatz erfasst und nicht die Maschine als Produkt
Patricks Notiz
"Nachdem ich jahrelang beobachtet habe, wie Tätowierer Maschinen mit der Spannung angeschlossen haben, die die letzte Person verwendet hat, werde ich es ganz deutlich sagen: Abstimmung ist nicht optional. Eine Änderung um 1 Volt an einer Spulenmaschine verschiebt die Frequenz um 10-15 Hz und verändert die Nadelpenetration vollständig. Ein Rotarymotor, der mit 8 V statt 10 V läuft, liefert etwa 20 % weniger Drehmoment an der Nadelspitze; Ihre Schattierung sieht plötzlich fleckig aus und Sie geben der Farbe die Schuld, obwohl es an der Spannung liegt. Bürstenlose Pens sind noch empfindlicher: Eine PWM-Drift von 2 % kann eine sichtbare Frequenzwelligkeit erzeugen, die einen glatten Farbverlauf ruiniert. Behandeln Sie Ihre Maschine als das Präzisionsinstrument, das sie ist. Messen Sie die Spannung vor jeder Sitzung. Halten Sie Ihre Einstellungen fest. Und wenn Sie Ihre Kontaktschraube in den letzten 500 Stunden nicht ausgetauscht oder Ihr Lagerspiel nicht überprüft haben, tun Sie es diese Woche. Für das Neueste aus der Antriebstechnik und Berichte aus Feldtests folgen Sie unserem Tech Watch-Journal unter /blog/?category=Tech%20Watch"
Gründer und Piercing-Experte
Poli International
Häufige Fragen
▸Was ist der Zweck dieser technischen Referenz und warum ist ihre Anwendung für professionelle Body Art-Praktizierende von entscheidender Bedeutung?
▸Welche typischen elektromechanischen Werte regeln den Betrieb moderner Tattoomaschinen-Antriebe?
▸Welchen systematischen Schritten sollte ein Techniker folgen, um sicherzustellen, dass eine Tattoomaschine vor Beginn eines Eingriffs ordnungsgemäß abgestimmt ist?
▸Warum überhitzt eine Spulenmaschine während des Betriebs und welche Schritte sind erforderlich, um diesen elektromechanischen Ausfall zu beheben?
▸Was führt dazu, dass der Motor einer Rotarymaschine unter Belastung stoppt oder stottert, und wie kann dieses Problem behoben werden?
▸Welche spezifischen regulatorischen Rahmenbedingungen und Sicherheitsnormen regeln die Klassifizierung und den Betrieb von Tattoomaschinen in professionellen Umgebungen?
Technische Spezifikationen
| Parameter | Standard / Wert |
|---|---|
| Spannungsbereich von Spulenmaschinen | 3-12 VDC |
| Spuleninduktivität | 10-50 mH |
| Gleichstromwiderstand der Spule | 2-10 Ω |
| Einschaltdauer der Spule (Betrieb) | 40-60 % |
| Betriebsfrequenz der Spule | 80-120 Hz |
| Motordrehmoment von Rotarymaschinen | 5-20 mNm bei 6-18 VDC |
| Exzenter-Hublänge von Rotarymaschinen | 2,5-5,0 mm |
| Drehzahlabfall von Rotarymaschinen unter Belastung | 15-30 % gegenüber der Leerlaufdrehzahl |
| Motorwirkungsgrad | Bestenfalls bis zu etwa 90 %, eisenlose Bürstenmotoren [2]; modellabhängig |
| PWM-Trägerfrequenz von Pens | 20-50 kHz |
| Nadelfrequenz von Pens | Herstellerbereich; z. B. 25-140 Hz [3] |
| Give, Spulenmaschinen | Am höchsten (durch die Feder bestimmt) |
| Give, Rotarymaschinen | Geringer (starre Exzenterverbindung) |
| Give, Pen-Maschinen | Am niedrigsten (starrer Antriebsstrang) |
| Nadeltiefe | Wird durch Nadelüberstand und Druck eingestellt, nicht durch den Hub allein |
| Wärme | Heiß beim Halten = überlastet; siehe Herstellergrenzwerte |
| Gegen-EMK-Spannungsspitze (Spule) | 100-300 V ohne Freilaufdiode |
| Lagerlebensdauer | Herstellerintervall; ersetzen, wenn laut |
Referenzen
- [1]Liu P., Ouyang Y., Quan W. (2023) "Multi-Objective Optimization of a Long-Stroke Moving-Iron Proportional Solenoid Actuator." Micromachines 15(1):58, DOI 10.3390/mi15010058 (open access), electromagnetic force and stroke characteristics of solenoid actuatorshttps://pmc.ncbi.nlm.nih.gov/articles/PMC10818690/
- [2]maxon academy (2012): "maxon DC motor: Permanent magnet DC motor with coreless winding" (design and characteristics; coreless winding, no iron losses, efficiency up to over 90%)https://www.maxongroup.com/medias/sys_master/8803450421278.pdf
- [3]Cheyenne: SOL Nova Unlimited wireless machine, manufacturer technical page (BLDC drivetrain, 25-140 Hz, 2.5/3.5/4.0/5.0 mm stroke options)https://cheyennetattoo.com/en/tattoo-machines/sol-nova-unlimited
- [4]FK Irons: "Adjustable Stroke vs Fixed Stroke Tattoo Machines, When to Use Each" (manufacturer guide to stroke length and give)https://www.fkirons.com/blogs/official/a-comprehensive-guide-on-tattoo-machine-stroke
- [5]IEC 60601-1:2005/COR1:2006, Corrigendum 1 to "Medical electrical equipment, Part 1: General requirements for basic safety and essential performance". Retained for completeness only: this standard governs MEDICAL electrical equipment and does not apply to tattoo machines, which are not medical deviceshttps://webstore.iec.ch/publication/2611
- [6]UL 61010-1, Edition 3: Safety Requirements for Electrical Equipment for Measurement, Control, and Laboratory Use, Part 1 General Requirementshttps://www.shopulstandards.com/ProductDetail.aspx?productId=UL61010-1_3_S_20120511
- [7]US FDA: "Tattoos & Permanent Makeup" consumer information page. FDA regulates tattoo inks as cosmetics and does not approve, clear or classify tattoo machineshttps://www.fda.gov/cosmetics/cosmetic-products/tattoos-permanent-makeup
- [8]Regulation (EU) 2017/745 (Medical Device Regulation). Annex XVI extends the Regulation to listed products having no intended medical purpose, but EXPLICITLY EXCLUDES tattooing products, so tattoo machines are not medical devices in the EUhttps://eur-lex.europa.eu/eli/reg/2017/745/oj
- [9]Directive 2014/30/EU (EMC Directive): electromagnetic compatibility of electrical and electronic equipmenthttps://eur-lex.europa.eu/eli/dir/2014/30/oj
- [10]Gamazo-Real J.C., Vazquez-Sanchez E., Gomez-Gil J. (2010) "Position and Speed Control of Brushless DC Motors Using Sensorless Techniques and Application Trends." Sensors 10(7):6901-6947 (open access)https://pmc.ncbi.nlm.nih.gov/articles/PMC3231115/
- [11]OSHA 29 CFR 1910 Subpart S: Electrical Safety Standards for Workplaces.https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910SubpartS
- [12]RoHS Directive 2011/65/EU: Restriction of Hazardous Substances in Electrical Equipment.https://eur-lex.europa.eu/eli/dir/2011/65/oj
- [13]Directive 2014/35/EU (Low Voltage Directive): electrical equipment designed for use with a voltage rating of 50-1000 V AC or 75-1500 V DChttps://eur-lex.europa.eu/eli/dir/2014/35/oj
Wissenschaft in die Praxis umsetzen
Dieser technische Standard bildet das architektonische Fundament für unsere professionellen Analysetools.