
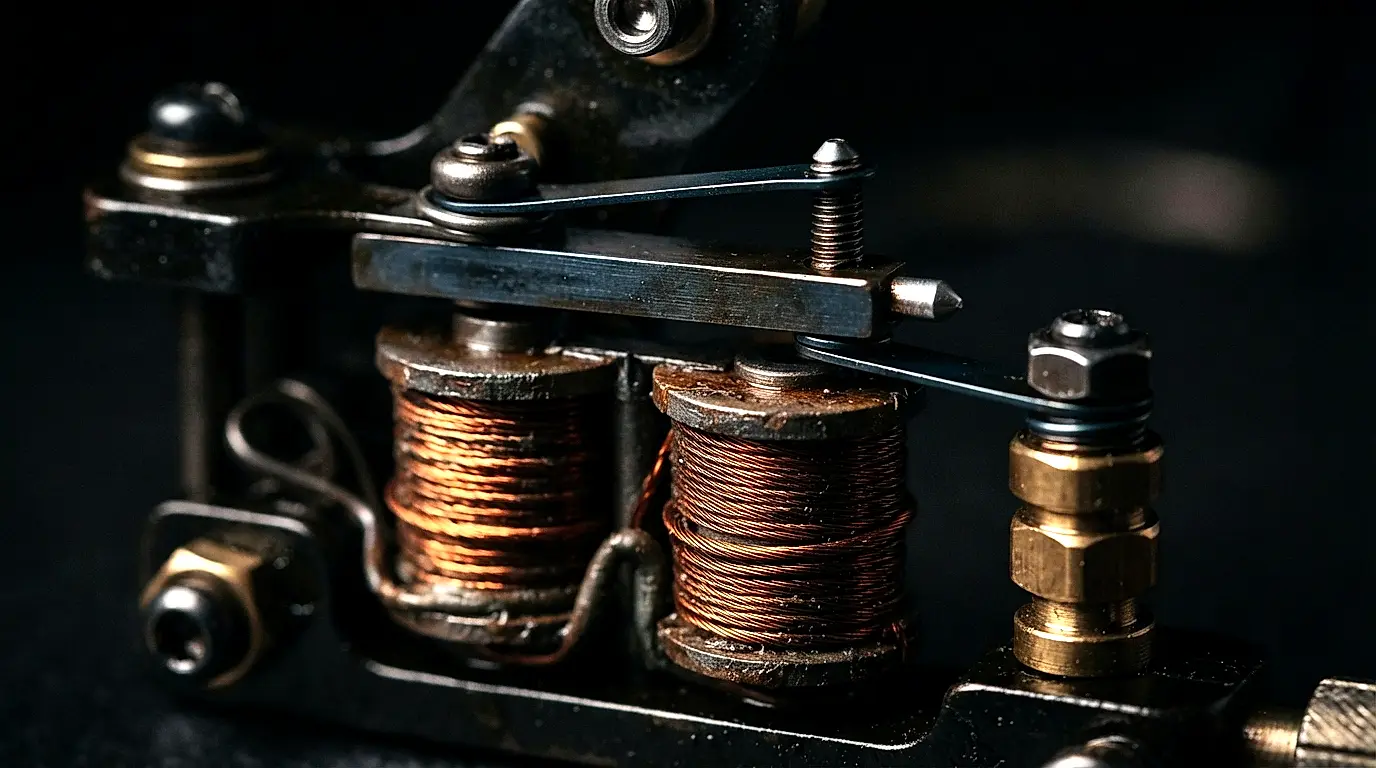
ระบบขับเคลื่อนแบบคอยล์, โรตารี และเพน: แรงดันไฟฟ้า, Give และพลศาสตร์ของเข็ม

เอกสารอ้างอิงทางวิศวกรรมสำหรับตระกูลระบบขับเคลื่อนเครื่องสักทั้งสามประเภท: เครื่องสักแบบคอยล์แม่เหล็กไฟฟ้า ซึ่งทำงานเป็นวงจรกำเนิดสัญญาณแบบกวัดแกว่งด้วยตนเองที่ความถี่ปกติ 80-120 Hz; เครื่องสักแบบโรตารีแม่เหล็กถาวรที่มีระยะชักขับเคลื่อนด้วยแคมขนาด 2.5-5.0 mm; และระบบขับเคลื่อนแบบเพนไร้แปรงถ่านพร้อมการควบคุมแบบ PWM และช่วงความถี่ที่กว้าง (โมเดลหนึ่งที่อ้างถึง: 25-140 Hz) ครอบคลุมวิธีที่แรงดันไฟฟ้ากำหนดความถี่, Give ทางกล (ความยืดหยุ่น), ระยะชักและความลึกของเข็ม รวมถึงกฎเกณฑ์ทางไฟฟ้าที่บังคับใช้ในสหภาพยุโรปและสหรัฐอเมริกา
เครื่องสักคือทรานส์ดิวเซอร์ทางอิเล็กโทรเมคานิกส์ที่มีความแม่นยำสูง: โดยทำหน้าที่เปลี่ยนพลังงานไฟฟ้าให้เป็นการสั่นของเข็มทางกลที่ควบคุมได้ สถาปัตยกรรมที่แตกต่างกันสามรูปแบบครอบครองตลาด ซึ่งแต่ละรูปแบบมีหลักฟิสิกส์ที่แตกต่างกันโดยสิ้นเชิง เครื่องสักแบบคอยล์คือแอคชูเอเตอร์แม่เหล็กไฟฟ้าแบบกวัดแกว่งด้วยตนเอง; ก้านอาร์เมเจอร์ (armature bar), สกรูสัมผัส, คาปาซิเตอร์ และสปริง ร่วมกันเป็นวงจรเรโซแนนซ์ซึ่งสามารถปรับความถี่ได้ด้วยแรงดันไฟฟ้า เครื่องสักแบบโรตารีคือมอเตอร์กระแสตรงแม่เหล็กถาวรที่ขับเคลื่อนแคมหรือหมุดเบี้ยว (eccentric); ระยะชักจะถูกคงที่ทางเรขาคณิตด้วยระยะเยื้องของแคม และความถี่จะเปลี่ยนตามแรงดันไฟฟ้าแบบเส้นตรง เครื่องสักแบบเพนใช้มอเตอร์กระแสตรงไร้แปรงถ่านสามเฟสพร้อมการสลับเฟสด้วยอิเล็กทรอนิกส์และการควบคุมแบบ PWM; ไม่มีแปรงถ่านให้สึกหรอและให้ช่วงความถี่ที่กว้าง การเลือกระหว่างเครื่องเหล่านี้ไม่ใช่เรื่องของความชอบในแบรนด์ แต่เป็นการเข้าใจข้อดีข้อเสียทางวิศวกรรม: ช่วงความถี่, แรงบิดภายใต้ภาระโหลด, การระบายความร้อน และ Give ทางกล (ความยืดหยุ่น)
พารามิเตอร์การเชื่อมต่อหลักในตระกูลเครื่องสักทั้งสามประเภทคือ Give: ความยืดหยุ่นทางกล หรือระยะที่เข็มยุบตัวลงเมื่อได้รับแรง Give ทำหน้าที่เป็นฟิลเตอร์ผ่านต่ำ (low-pass filter) ทางกล: โดยช่วยดูดซับการเปลี่ยนแปลงอย่างฉับพลันของความต้านทานผิวหนังและแรงกระแทกของเข็ม ช่วยให้โปรไฟล์แรงมีความราบรื่นขึ้น โดยต้องแลกมาด้วยการสูญเสียระยะชักที่มีประสิทธิผลไปบ้าง การมี Give มากขึ้นหมายความว่าเข็มจะทิ่มลงไปอย่างนุ่มนวลกว่า; การมี Give น้อยลงหมายความว่าเข็มจะปักลงไปแรงกว่าและแม่นยำกว่า ช่างสักที่เข้าใจเรื่อง Give สามารถปรับตั้งค่าให้เหมาะกับงานได้: ใช้ Give น้อยลงสำหรับการเดินเส้นที่คมชัด, ใช้ Give มากขึ้นสำหรับการแรเงาที่นุ่มนวลซึ่งจำเป็นต้องรักษาการบาดเจ็บของเนื้อเยื่อให้อยู่ในระดับต่ำ Give ไม่ใช่ข้อบกพร่องที่ต้องกำจัดทิ้ง แต่เป็นพารามิเตอร์การออกแบบที่ต้องปรับปรุงให้เหมาะสมที่สุด
รอบการทำงานและพลศาสตร์ทางแม่เหล็กไฟฟ้าของเครื่องสักแบบคอยล์
เครื่องสักแบบคอยล์คือแอคชูเอเตอร์แม่เหล็กไฟฟ้าชนิดพันแบบอนุกรมที่ทำงานในโหมดกวัดแกว่งด้วยตนเอง เมื่อแหล่งจ่ายไฟจ่ายแรงดันไฟฟ้า กระแสไฟฟ้าจะไหลผ่านขดลวดคอยล์ สร้างสนามแม่เหล็กในแกนเหล็กแผ่นซ้อน สนามแม่เหล็กจะดึงก้านอาร์เมเจอร์ลงด้านล่าง กดอัดสปริงหน้าและขับเคลื่อนเข็มเข้าสู่ผิวหนัง ที่จุดต่ำสุดของระยะชัก ก้านอาร์เมเจอร์จะแยกออกจากสกรูสัมผัส ทำให้กระแสไฟฟ้าหยุดไหล สนามแม่เหล็กจะยุบตัวลง สปริงจะดึงก้านอาร์เมเจอร์กลับสู่ตำแหน่งพัก และจุดสัมผัสจะกลับมาเชื่อมต่อกันอีกครั้ง ครบหนึ่งรอบการทำงาน
- »รอบการทำงาน (Duty Cycle): อัตราส่วนของเวลาที่มีกระแสไฟฟ้าต่อเวลาทั้งหมดของรอบการทำงาน โดยทั่วไปอยู่ที่ 40-60% ปรับตั้งโดยค่าคาปาซิเตอร์ (0.22-0.47 µF ต่อขนานกับหน้าสัมผัส) และความตึงของสปริง (แรงกด 150-300 กรัมที่ปลายเข็ม)
- »ความเหนี่ยวนำและการเพิ่มขึ้นของกระแสไฟฟ้า: ความเหนี่ยวนำของคอยล์ (10-50 mH) และความต้านทานกระแสตรง (2-10 Ω) รวมกันเป็นวงจร RL ค่าคงตัวเวลา τ = L/R เป็นตัวกำหนดความเร็วในการสร้างกระแสไฟฟ้า; ค่า τ ทั่วไป = 1-25 ms แรงดันไฟฟ้าที่สูงขึ้นจะลดเวลาในการบรรลุกระแสไฟฟ้าสำหรับดึงดูด ทำให้ความถี่เพิ่มขึ้น
- »ช่องว่างอากาศ: ระยะห่างระหว่างก้านอาร์เมเจอร์และแกนคอยล์ขณะพัก 0.5-1.5 mm ช่องว่างที่เล็กลงจะเพิ่มแรงแม่เหล็ก (แรง ∝ 1/ช่องว่าง²) แต่จะลดระยะชักและเพิ่มความเสี่ยงที่อำนาจแม่เหล็กตกค้างจะยึดก้านอาร์เมเจอร์ไว้
- »แรงเคลื่อนไฟฟ้าต้านกลับและการป้องกันฟลายแบ็ก: เมื่อจุดสัมผัสเปิดออก การยุบตัวของสนามแม่เหล็กจะเหนี่ยวนำให้เกิดแรงดันไฟฟ้าพุ่งสูง (spike) 100-300 V ตกคร่อมคอยล์ ไดโอดฟลายแบ็ก (1N4007) ที่ขั้วคอยล์จะทำหน้าที่เลี่ยงแรงดันไฟฟ้าพุ่งสูงนี้ เพื่อป้องกันการอาร์กที่จุดสัมผัสและการชำรุดของฉนวนคอยล์
- »การปรับตั้งความถี่: สำหรับความตึงของสปริงและช่องว่างอากาศที่กำหนด ความถี่จะเพิ่มขึ้นประมาณ 10-15 Hz ต่อแรงดันไฟฟ้าที่จ่ายเพิ่มขึ้นหนึ่งโวลต์ ค่าคาปาซิเตอร์จะเปลี่ยนรอบการทำงาน: ความจุที่มากขึ้น (0.47 µF) จะเพิ่มรอบการทำงาน ทำให้เกิดการปักที่แรงขึ้นแต่จังหวะช้าลง
แรงบิดมอเตอร์โรตารีและกลไกระยะชักของแคม
เครื่องสักแบบโรตารีใช้มอเตอร์กระแสตรงแม่เหล็กถาวร (โดยทั่วไปมีแรงบิดพิกัด 5-20 mNm) ที่ต่อเข้ากับแคมหรือหมุดเบี้ยว (eccentric) แคมจะเปลี่ยนการหมุนต่อเนื่องให้เป็นการเคลื่อนที่แนวเส้นตรงแบบชักขึ้นลง; ความยาวระยะชักจะถูกกำหนดคงที่ทางเรขาคณิตโดยระยะเยื้องของแคม (ความเยื้องศูนย์) โดยทั่วไปอยู่ที่ 2.5-5.0 mm เครื่องสักแบบโรตารีมีความสัมพันธ์ระหว่างแรงดันไฟฟ้ากับความเร็วเกือบจะเป็นเส้นตรง ซึ่งแตกต่างจากเครื่องสักแบบคอยล์ที่ความถี่ถูกปรับตั้งด้วยแรงดันไฟฟ้าและความตึงของสปริง: ความเร็วรอบของมอเตอร์ (RPM) จะเพิ่มขึ้นประมาณ 500-800 RPM ต่อโวลต์เมื่อไม่มีภาระโหลด
- »เส้นโค้งความเร็ว-แรงบิด: ภายใต้ภาระโหลดของเข็ม (1-3 N) ความเร็วของมอเตอร์จะลดลง 15-30% จากความเร็วรอบเมื่อไม่มีภาระโหลด มอเตอร์ที่มีพิกัดความเร็วรอบ 6,000 RPM เมื่อไม่มีภาระโหลดที่แรงดันไฟฟ้า 12 V อาจทำงานที่ความเร็วรอบ 4,200-4,800 RPM เมื่อขับเคลื่อนแคมขนาด 3.5 mm เข้าสู่ผิวหนัง
- »แรงที่เข็ม: แคมจะเปลี่ยนแรงบิดของมอเตอร์ให้เป็นแรงกดที่เข็ม แรงสูงสุดที่สามารถใช้ได้จะเท่ากับแรงบิดหารด้วยความเยื้องศูนย์ของแคมโดยประมาณ (ครึ่งหนึ่งของระยะชัก): มอเตอร์ขนาด 10 mNm บนระยะชัก 3.5 mm (ความเยื้องศูนย์ 1.75 mm) สามารถดันได้สูงสุดประมาณ 5.7 N ซึ่งสูงกว่าภาระโหลดของเข็มขนาด 1-3 N ระยะชักที่ยาวกว่าจะให้แรงน้อยกว่าจากมอเตอร์ตัวเดียวกัน
- »ประเภทโปรไฟล์แคม: แคมเบี้ยววงกลมจะสร้างการเคลื่อนที่แบบไซน์ (นุ่มนวล, ต่อเนื่อง) ในขณะที่แคมรูปหัวใจหรือแคมแบบไม่สมมาตรจะสร้างการเคลื่อนที่พุ่งไปข้างหน้าอย่างรวดเร็วพร้อมการถอนกลับที่ช้ากว่า (มีประโยชน์สำหรับการลงสีแน่น/color packing)
- »อายุการใช้งานตลับลูกปืนและเสียงรบกวน: ตัวตามแคม (cam follower) และตลับลูกปืนมอเตอร์เป็นตลับลูกปืนเม็ดกลมขนาดเล็กที่สึกหรอตามภาระโหลดในแนวรัศมี ให้เปลี่ยนตามระยะเวลาของผู้ผลิตหรือทันทีที่มีเสียงดัง; พื้นผิวแคมที่เป็นหลุมเป็นบ่อจะทำให้เกิดเสียงครูดที่ได้ยินได้และความไม่เสถียรของความถี่
- »ที่มาของ Give: Give ของเครื่องสักแบบโรตารีมาจากอาการโก่งตัวของแกนมอเตอร์, ระยะคลอนของตลับลูกปืน, ระยะห่างระหว่างแคมกับตัวตามแคม และการดัดโค้งของก้านเข็ม โดยทั่วไปจะต่ำกว่าเครื่องสักแบบคอยล์เนื่องจากจุดเชื่อมต่อแคมมีความแข็งเกร็ง
ระบบขับเคลื่อนแบบเพนไร้แปรงถ่านและการควบคุมแบบ PWM
เครื่องสักทรงเพนใช้มอเตอร์กระแสตรงไร้แปรงถ่าน (BLDC) สามเฟสพร้อมการสลับเฟสด้วยอิเล็กทรอนิกส์ เซนเซอร์ฮอลล์เอฟเฟกต์หรือการตรวจจับแรงเคลื่อนไฟฟ้าต้านกลับจะตรวจจับตำแหน่งของโรเตอร์ และไมโครคอนโทรลเลอร์จะสลับกระแสไฟฟ้าผ่านขดลวดสเตเตอร์ตามลำดับ จึงไม่มีแปรงถ่านให้สึกหรอ [10] PWM (การมอดูเลตความกว้างพัลส์) ที่ความถี่พาหะ 20-50 kHz จะควบคุมความเร็วของมอเตอร์ และความเร็วของมอเตอร์จะเป็นตัวกำหนดความถี่ของเข็ม แอคชูเอเตอร์แนวเส้นตรงหรือกลไกสก็อตช์โยก (scotch yoke) จะเปลี่ยนการหมุนของมอเตอร์ให้เป็นการเคลื่อนที่ชักขึ้นลงของเข็ม
- »ประสิทธิภาพ: มอเตอร์ไร้แปรงถ่านไม่มีแรงเสียดทานของแปรงถ่านหรือการสึกหรอของแปรงถ่าน ไมโครมอเตอร์แบบมีแปรงถ่านชนิดไร้แกน (coreless) ก็ทำได้สูงถึงประมาณ 90% ในระดับที่ดีที่สุดเช่นกัน [2] ประโยชน์ที่แท้จริงจึงเป็นการบำรุงรักษาที่น้อยลงและความร้อนจากแปรงถ่านที่ลดลง ซึ่งช่วยยืดอายุแบตเตอรี่ในเพนไร้สาย
- »การสลับเฟสและการควบคุมความเร็ว: ตัวควบคุมจำเป็นต้องทราบตำแหน่งของโรเตอร์เพื่อสลับการจ่ายไฟเข้าขดลวด ตัวควบคุมแบบมีเซนเซอร์จะอ่านค่าจากเซนเซอร์ฮอลล์เอฟเฟกต์; ตัวควบคุมแบบไร้เซนเซอร์จะอ่านค่าแรงเคลื่อนไฟฟ้าต้านกลับบนขดลวดที่ไม่ได้รับไฟ [10] กระแสเฟสจะถูกปรับแบบเรียลไทม์เพื่อรักษาความเร็วไว้ภายใต้ภาระโหลดของผิวหนังที่เปลี่ยนแปลงไป
- »Give และการแดมปิ้งทางอิเล็กทรอนิกส์: Give ทางกลในเครื่องสักแบบเพนมักจะต่ำที่สุดในบรรดาเครื่องสักทั้งสามประเภท เนื่องจากระบบขับเคลื่อนแบบแข็งเกร็งมีชิ้นส่วนที่ยืดหยุ่นน้อย เพนบางรุ่นมีการเพิ่มการแดมปิ้งทางอิเล็กทรอนิกส์ผ่านการควบคุมกระแสไฟฟ้า ซึ่งช่วยดูดซับการเปลี่ยนแปลงของภาระโหลดโดยไม่เพิ่มความยืดหยุ่นทางกล
- »ช่วงความถี่: เครื่องสักแบบเพนครอบคลุมช่วงความถี่ที่กว้าง; เพนไร้สายเครื่องหนึ่งที่อ้างถึงถูกระบุสเปกไว้ที่ 25-140 Hz [3] เมื่อเทียบกับตัวเลขทั่วไปที่ 80-120 Hz สำหรับเครื่องสักแบบคอยล์ และ 60-100 Hz สำหรับเครื่องสักแบบโรตารี ช่วงความถี่นี้ช่วยให้เครื่องสักเครื่องเดียวสามารถจัดการการเดินเส้น, การแรเงา และการลงสีแน่นได้
- »การจัดการความร้อน: ตัวเรือนอลูมิเนียมทำหน้าที่เป็นแผ่นระบายความร้อนแบบพาสซีฟ เพนที่ร้อนจนจับไม่สบายแสดงว่ากำลังทำงานหนักเกินไปหรือกำลังจะเสีย; ให้ลดแรงดันไฟฟ้าลงและนำไปตรวจเช็ก

โพรโทคอลการปรับตั้งเครื่องสัก: จากแหล่งจ่ายไฟสู่ผิวหนัง
การปรับตั้งอย่างเป็นระบบช่วยให้มั่นใจได้ถึงประสิทธิภาพของเข็มที่ทำซ้ำได้สม่ำเสมอตลอดการทำงานแต่ละเซสชัน ให้ปฏิบัติตามขั้นตอนเหล่านี้สำหรับการกำหนดค่าเครื่องสักใหม่ใดๆ ก่อนเริ่มงานกับลูกค้า การวัดทั้งหมดตั้งอยู่บนสมมติฐานว่าใช้แหล่งจ่ายไฟกระแสตรงแบบปรับแรงดันได้ที่มีแรงดันไฟกระเพื่อม (ripple) ≤1% และใช้เครื่องวัดความเร็วรอบดิจิทัล (digital tachometer) หรือออสซิลโลสโคปสำหรับการตรวจสอบความถี่
- 1เลือกประเภทเครื่องสักตามขั้นตอนการทำงาน: คอยล์สำหรับการเดินเส้นแบบดั้งเดิม, โรตารีสำหรับการแรเงาที่นุ่มนวล, เพนสำหรับความหลากหลายในการเดินเส้น การแรเงา และการลงสีแน่น
- 2ตั้งแรงดันไฟฟ้าเริ่มต้นบนแหล่งจ่ายไฟแบบปรับแรงดันได้: คอยล์ 4-6 V, โรตารี 8-10 V, เพน 10-12 V ให้ใช้แรงดันไฟฟ้าที่ต่ำที่สุดที่ทำให้เข็มปักลงผิวได้อย่างสะอาดเกลี้ยงเกลา ไม่ใช่แรงดันไฟฟ้าที่สูงที่สุด
- 3ปรับความยาวระยะชักหากเครื่องสักของคุณรองรับ: 2.5 mm สำหรับงานเส้นบาง/ลายเส้นละเอียด, 3.5 mm สำหรับการแรเงาทั่วไป, 4.5-5.0 mm สำหรับการลงสีให้แน่นและเข้ม เครื่องสักที่มีระยะชักคงที่ให้ข้ามขั้นตอนนี้
- 4ปรับตั้ง Give โดยการปรับความตึงของสปริง (คอยล์) หรือความยืดหยุ่นของก้านเข็ม (โรตารี/เพน): ใช้ Give น้อยลงสำหรับการเดินเส้นที่คมชัด, ใช้ Give มากขึ้นสำหรับการแรเงาที่นุ่มนวล ประเมินผลลัพธ์โดยดูจากเส้นทดสอบบนหนังซ้อมสัก
- 5วัดความถี่ของเข็มด้วยเครื่องวัดความเร็วรอบที่เล็งไปที่ก้านเข็ม หรือออสซิลโลสโคปที่ต่อกับสายไฟ: โดยทั่วไปอยู่ที่ 80-120 Hz สำหรับเครื่องสักแบบคอยล์ และ 60-100 Hz สำหรับเครื่องสักแบบโรตารี; คุมเครื่องสักแบบเพนให้อยู่ในช่วงที่ผู้ผลิตระบุไว้ ปรับแรงดันไฟฟ้าเพื่อเปลี่ยนความถี่
- 6สำหรับเครื่องสักแบบคอยล์ ให้ตรวจสอบรอบการทำงาน (duty cycle) ด้วยหัววัดกระแสไฟฟ้าของออสซิลโลสโคป: ตั้งเป้าหมายระยะเวลาทำงาน (on-time) ไว้ที่ 45-55% หากต่ำกว่า 40% ให้ลดค่าคาปาซิเตอร์ลง; หากสูงกว่า 60% ให้เพิ่มค่าคาปาซิเตอร์หรือลดความตึงของสปริงลง
- 7ตรวจสอบอุณหภูมิหลังจากเปิดเครื่องเดินเปล่าต่อเนื่องเป็นเวลา 5 นาที: กระบอกจับ (grip) ควรง่ายและสบายต่อการจับ ถ้าร้อนขึ้น ให้ลดแรงดันไฟฟ้าลง 1-2 V; ถ้าร้อนไม่หาย ให้นำเครื่องสักไปรับการบริการบำรุงรักษา
- 8ตรวจสอบจุดสัมผัสของเครื่องสักแบบคอยล์: ทำความสะอาดด้วยไอโซโพรพิลแอลกอฮอล์บนคอตตอนบัดที่ไม่มีขุย ตั้งระยะช่องว่างหน้าสัมผัสไว้ที่ 0.5-1.0 mm โดยใช้ฟีลเลอร์เกจ เปลี่ยนสกรูสัมผัสหากเป็นหลุมเป็นบ่อหรือสึกกร่อน
- 9ทดสอบบนหนังซ้อมสักที่แรงดันไฟฟ้าและความถี่เป้าหมายของคุณ: ปรับระยะยื่นของเข็ม, ระยะชัก หรือ Give จนกระทั่งเส้นลงได้อย่างสะอาดเกลี้ยงเกลาและสม่ำเสมอโดยไม่เกิดสีแตกใต้ผิวหนัง (blowouts) ตรวจสอบความถูกต้องตลอดการทำงานต่อเนื่อง 10 วินาที
- 10ฟังเสียงความผิดปกติทางกลในระหว่างการทดสอบ 10 วินาที: เสียงคลิกที่ไม่เป็นจังหวะในเครื่องสักแบบคอยล์ระบุว่าเกิดการกระดอนของหน้าสัมผัส (ให้เพิ่มความตึงของสปริง); เสียงครูดในเครื่องสักแบบโรตารีระบุว่าตลับลูกปืนสึกหรอ (ให้เปลี่ยนตลับลูกปืน); เสียงหวีดแหลมในเครื่องสักแบบเพนระบุว่าเกิดการคลาดเคลื่อนของความถี่ PWM (ให้ปรับเทียบตัวควบคุมใหม่)
- 11บันทึกการตั้งค่าทั้งหมดลงในบันทึกการปรับตั้ง: รุ่นของเครื่องสัก, แรงดันไฟฟ้า, ความถี่ที่วัดได้, การตั้งค่าระยะชัก, ความตึงสปริง/Give, วันที่ และข้อสังเกตใดๆ ใช้เครื่องมือกำหนดค่าแรงดันไฟฟ้าของเครื่องสัก (Machine Voltage Configurator) เพื่อการติดตามอย่างเป็นระบบ
- 12หลังจากการทำงานแต่ละเซสชัน ให้ทำความสะอาดและฆ่าเชื้อเครื่องสักตามที่ผู้ผลิตอนุญาต หล่อลื่นพื้นผิวแคม, บุชชิ่ง และโอริงด้วยสารหล่อลื่นและตามระยะเวลาที่ผู้ผลิตระบุไว้เท่านั้น
ข้อผิดพลาดและรูปแบบความล้มเหลวที่พบบ่อย
รูปแบบความล้มเหลวทางอิเล็กโทรเมคานิกส์เหล่านี้ส่งผลกระทบโดยตรงต่อประสิทธิภาพของเข็มและความปลอดภัยของลูกค้า ซึ่งส่วนใหญ่สามารถตรวจพบได้ก่อนที่จะก่อให้เกิดข้อบกพร่องที่มองเห็นได้บนรอยสัก หากช่างสักปฏิบัติตามโพรโทคอลการปรับตั้งก่อนเริ่มเซสชัน
- คอยล์ร้อนเกินไป — ความร้อนที่สูงเกินไปจะทำให้ฉนวนของขดลวดเสื่อมสภาพและเพิ่มความต้านทานของทองแดง ทำให้เกิดการคลาดเคลื่อนของความถี่ สาเหตุ: รอบการทำงาน (duty cycle) สูงเกินไป (>70%) จากคาปาซิเตอร์ที่มีขนาดใหญ่เกินไป หรือความตึงของสปริงไม่เพียงพอ วิธีแก้ไข: ลดแรงดันไฟฟ้าลง 1-2 V หรือเปลี่ยนคาปาซิเตอร์เป็นค่า 0.33 µF
- มอเตอร์โรตารีหยุดหมุนภายใต้ภาระโหลด — มอเตอร์หยุดหมุนหรือกระตุกเมื่อเข็มสัมผัสกับผิวหนัง โดยเฉพาะที่แรงดันไฟฟ้าต่ำบนบริเวณที่หนาและเหนียว เช่น ฝ่ามือ สาเหตุ: แรงบิดไม่เพียงพอที่แรงดันไฟฟ้าทำงาน หรือการหน่วงของเข็มในหลอดหรือปลอกเข็ม (cartridge) วิธีแก้ไข: เพิ่มแรงดันไฟฟ้าขึ้นสูงสุด 2 V หรือเปลี่ยนปลอกเข็มหรือหลอดใส่เข็ม
- ความถี่ของเพนไม่เสถียร — ความเร็วของเข็มผันผวนอย่างไม่เป็นจังหวะในระหว่างจังหวะชัก ทำให้เกิดการฝังสีที่ไม่สม่ำเสมอ สาเหตุ: การคลาดเคลื่อนของการปรับเทียบตัวควบคุม, การเสียแนวของเซนเซอร์ฮอลล์ หรือแรงดันไฟฟ้าตกจากแหล่งจ่ายไฟที่มีกำลังไม่พอหรือแบตเตอรี่อ่อน วิธีแก้ไข: ปรับเทียบตัวควบคุมใหม่ตามขั้นตอนของผู้ผลิต; ตรวจสอบว่าแหล่งจ่ายไฟหรือแบตเตอรี่จ่ายกระแสไฟฟ้าตามที่ผู้ผลิตระบุไว้
- เกิดประกายไฟที่หน้าสัมผัสในเครื่องสักแบบคอยล์ — การเกิดอาร์กสีฟ้าขาวที่มองเห็นได้ที่สกรูสัมผัสระบุว่าแรงดันไฟฟ้าฟลายแบ็กไม่ได้ถูกระงับไว้ สาเหตุ: ไดโอดฟลายแบ็กสูญหายหรือล้มเหลว หรือระยะช่องว่างหน้าสัมผัสกว้างเกินไป วิธีแก้ไข: ติดตั้งไดโอด 1N4007 ตกคร่อมขั้วคอยล์ (แคโทดไปยังขั้วบวก); ลดระยะช่องว่างหน้าสัมผัสลงเหลือ 0.5 mm
- เข็มกระดอนมากเกินไป — เข็มกระแทกผิวหนังแล้วกระดอนกลับก่อนรอบการขับเคลื่อนถัดไป ทำให้เกิดการปักซ้ำสองครั้งและเส้นเบลอ สาเหตุ: มี Give ทางกลมากเกินไป หรือเกิดการเรโซแนนซ์ของสปริงที่ตรงกับความถี่ในการขับเคลื่อน วิธีแก้ไข: ลด Give ลง (ขันสปริงให้แน่นขึ้นหรือเพิ่มความแข็งเกร็งให้ก้านเข็ม); เปลี่ยนไปใช้สปริงที่มีความแข็งต่างออกไปเพื่อย้ายความถี่เรโซแนนซ์ให้ออกห่างจากความถี่ในการขับเคลื่อน
- การทำงานของเครื่องโรตารีมีเสียงดัง — มีเสียงครูด, เสียงคลิก หรือเสียงหวีดแหลมที่ได้ยินได้ขณะทำงาน สาเหตุ: ตลับลูกปืนสึกหรอ (ร่องตลับลูกปืนเป็นหลุมเป็นบ่อ), พื้นผิวแคมเป็นรอย หรือสกรูยึดบนแคมเบี้ยวหลวม วิธีแก้ไข: เปลี่ยนตลับลูกปืนด้วยขนาดและประเภทเดียวกัน; ขัดพื้นผิวแคมด้วยกระดาษทรายน้ำเบอร์ 2,000; ขันสกรูยึดทั้งหมดให้แน่นด้วยน้ำยาล็อกเกลียว
- มอเตอร์เพนสั่นสะเทือน — รู้สึกถึงการสั่นสะเทือนที่ตัวด้ามจับซึ่งเพิ่มขึ้นตามความถี่ สาเหตุ: โรเตอร์ไม่สมดุล, จุดเชื่อมต่อระหว่างมอเตอร์กับยอก (yoke) หลวม หรือก้านเข็มคดงอ วิธีแก้ไข: นำโรเตอร์ไปถ่วงสมดุลหรือเปลี่ยนใหม่; ขันสกรูยึดจุดเชื่อมต่อให้แน่น; เปลี่ยนก้านเข็มที่คดงออย่างเห็นได้ชัด
- ความถี่ตกภายใต้ภาระโหลด — ความถี่ลดลงอย่างมากเมื่อเข็มสัมผัสกับผิวหนังเมื่อเทียบกับขณะอยู่ในอากาศว่าง สาเหตุ: แหล่งจ่ายไฟไม่สามารถจ่ายกระแสไฟฟ้าได้เพียงพอ หรือมีความต้านทานสูงในสายไฟ วิธีแก้ไข: ใช้แหล่งจ่ายไฟแบบปรับแรงดันได้ที่มีพิกัดเหมาะสมกับกระแสไฟฟ้าที่เครื่องสักต้องการ; เปลี่ยนสายไฟที่เส้นเล็กหรือชำรุด
- เข็มค้างขณะถอนกลับ — เข็มยังคงถูกกดลงหลังจากจังหวะขับเคลื่อน โดยไม่สามารถถอนกลับได้อย่างสมบูรณ์ก่อนรอบถัดไป สาเหตุ: แรงคืนตัวของสปริงไม่เพียงพอ (คอยล์), ตัวตามแคมเกิดการติดขัด (โรตารี) หรือกลไกยอกเกิดการติดขัด (เพน) วิธีแก้ไข: เพิ่มความตึงของสปริง; ทำตัวตามแคมให้เคลื่อนตัวได้อิสระ; ทำความสะอาดและจัดแนวกลไกยอกใหม่
กรอบข้อบังคับทางกฎหมาย
ข้อกล่าวอ้างด้านข้อบังคับทางกฎหมายที่พบบ่อยที่สุดเกี่ยวกับเครื่องสักนั้นไม่ถูกต้อง: เครื่องสักไม่ใช่อุปกรณ์ทางการแพทย์ ดังนั้นมาตรฐานอุปกรณ์ทางการแพทย์ที่ถูกอ้างถึงบ่อยครั้งสำหรับเครื่องสักจึงไม่บังคับใช้ สิ่งที่ควบคุมเครื่องสักคือกฎหมายอุปกรณ์ไฟฟ้าทั่วไป ซึ่งครอบคลุมถึงความปลอดภัยของผลิตภัณฑ์, ความเข้ากันได้ทางแม่เหล็กไฟฟ้า และสารจำกัด การรับใบอนุญาตสถานประกอบการเป็นเรื่องแยกต่างหากที่กำหนดไว้ในระดับท้องถิ่น และเป็นการควบคุมสถานที่และผู้ประกอบวิชาชีพมากกว่าการควบคุมตัวเครื่องสักในฐานะผลิตภัณฑ์
- เครื่องสักไม่ใช่เครื่องมือแพทย์ภายใต้ EU MDR 2017/745 [8] ภาคผนวก XVI ขยายขอบเขตระเบียบข้อบังคับไปยังผลิตภัณฑ์บางประเภทที่ไม่มีวัตถุประสงค์ทางการแพทย์โดยเฉพาะ แต่ยกเว้นผลิตภัณฑ์เกี่ยวกับการสักไว้อย่างชัดเจน ดังนั้นทั้งการจัดประเภท MDR และ IEC 60601-1 จึงไม่บังคับใช้กับเครื่องสัก [8] [5]
- ความเข้ากันได้ทางแม่เหล็กไฟฟ้าคือข้อกำหนดที่มีผลบังคับใช้จริง: เครื่องสักและแหล่งจ่ายไฟจะต้องปฏิบัติตาม EMC Directive 2014/30/EU [9] ซึ่งโดยทั่วไปแสดงผ่านมาตรฐานการปล่อยคลื่นที่เป็นมาตรฐานสอดคล้องกันที่ผู้ผลิตเลือกสำหรับผลิตภัณฑ์
- RoHS Directive 2011/65/EU จำกัดการใช้ตะกั่ว, ปรอท, แคดเมียม และสารอันตรายอื่นๆ ในอุปกรณ์ไฟฟ้าและอิเล็กทรอนิกส์ และบังคับใช้กับเครื่องสักในฐานะผลิตภัณฑ์ไฟฟ้า [12]
- แหล่งจ่ายไฟที่ใช้ไฟบ้านตกอยู่ภายใต้ Low Voltage Directive 2014/35/EU ซึ่งครอบคลุมไฟฟ้าสลับ 50-1000 V และไฟฟ้าตรง 75-1500 V [13]; ตัวเครื่องสักเองทำงานด้วยไฟฟ้าตรงแรงดันต่ำ ซึ่งต่ำกว่าช่วงดังกล่าว
- FDA ไม่ได้อนุมัติ, รับรอง หรือจัดประเภทเครื่องสัก สิ่งพิมพ์เผยแพร่เกี่ยวกับรอยสักและการแต่งหน้าถาวรของ FDA จัดให้หมึกสักเป็นเครื่องสำอาง [7]
- UL 61010-1 เป็นมาตรฐานความปลอดภัยสำหรับอุปกรณ์ไฟฟ้าสำหรับการวัด, การควบคุม และการใช้งานในห้องปฏิบัติการ [6] ในกรณีที่ผู้ผลิตนำมาตรฐานนี้มาใช้กับแหล่งจ่ายไฟของเครื่องสัก นั่นเป็นการเลือกปฏิบัติตามมาตรฐานด้วยความสมัครใจ ไม่ใช่ข้อกำหนดระดับสหพันธรัฐ
- OSHA 29 CFR 1910 Subpart S ควบคุมความปลอดภัยทางไฟฟ้าในสถานที่ทำงาน [11] ดังนั้นจึงครอบคลุมถึงสถานประกอบการสักในฐานะสถานที่ทำงาน มากกว่าการควบคุมตัวเครื่องสักในฐานะผลิตภัณฑ์
บันทึกจาก Patrick
"หลังจากเฝ้าดูช่างสักเสียบปลั๊กใช้งานเครื่องสักด้วยแรงดันไฟฟ้าอะไรก็ตามที่คนก่อนหน้าใช้มาเป็นเวลาหลายปี ผมจะขอพูดสิ่งนี้อย่างตรงไปตรงมาว่า: การปรับตั้งไม่ใช่ตัวเลือก การเปลี่ยนแปลงแรงดันไฟฟ้าเพียง 1 โวลต์บนเครื่องสักแบบคอยล์จะทำให้ความถี่เปลี่ยนไป 10-15 Hz และเปลี่ยนการปักของเข็มไปอย่างสิ้นเชิง มอเตอร์โรตารีที่ทำงานที่ 8 V แทนที่จะเป็น 10 V จะส่งแรงบิดที่ปลายเข็มน้อยลงประมาณ 20%; งานแรเงาของคุณก็ดูลายด่างขึ้นมาทันที และคุณก็ไปโทษหมึกสักทั้งๆ ที่สาเหตุมาจากแรงดันไฟฟ้า เพนแบบไร้แปรงถ่านยิ่งมีความไวต่อการเปลี่ยนแปลงมากกว่านั้น: การคลาดเคลื่อนของ PWM เพียง 2% สามารถสร้างริ้วความถี่ (frequency ripple) ที่มองเห็นได้ซึ่งทำลายการไล่เฉดสีที่เรียบเนียน โปรดปฏิบัติต่อเครื่องสักของคุณในฐานะเครื่องมือที่มีความแม่นยำสูงอย่างที่มันเป็น วัดแรงดันไฟฟ้าก่อนการทำงานทุกเซสชัน บันทึกการตั้งค่าของคุณไว้ และหากคุณยังไม่ได้เปลี่ยนสกรูสัมผัสหรือตรวจสอบระยะคลอนของตลับลูกปืนของคุณในระยะเวลา 500 ชั่วโมงที่ผ่านมา ให้ทำภายในสัปดาห์นี้ สำหรับข้อมูลล่าสุดเกี่ยวกับวิศวกรรมระบบขับเคลื่อนและรายงานการทดสอบภาคสนาม โปรดติดตาม Journal Tech Watch ของเราได้ที่ /blog/?category=Tech%20Watch"
ผู้ก่อตั้งและผู้เชี่ยวชาญด้านการเจาะ
Poli International
คำถามที่พบบ่อย
▸วัตถุประสงค์ของเอกสารอ้างอิงทางวิศวกรรมนี้คืออะไร และเหตุใดการประยุกต์ใช้จึงมีความสำคัญอย่างยิ่งสำหรับผู้ประกอบวิชาชีพ Body Art มืออาชีพ?
▸ค่าทางอิเล็กโทรเมคานิกส์ทั่วไปที่ควบคุมการทำงานของระบบขับเคลื่อนเครื่องสักสมัยใหม่มีอะไรบ้าง?
▸ช่างผู้เชี่ยวชาญควรปฏิบัติตามขั้นตอนที่เป็นระบบใดเพื่อให้แน่ใจว่าเครื่องสักได้รับการปรับตั้งอย่างถูกต้องก่อนเริ่มขั้นตอนการทำงาน?
▸เหตุใดเครื่องสักแบบคอยล์จึงร้อนเกินไปในระหว่างการทำงาน และต้องใช้ขั้นตอนใดบ้างในการแก้ไขความล้มเหลวทางอิเล็กโทรเมคานิกส์นี้?
▸อะไรเป็นสาเหตุให้มอเตอร์ของเครื่องสักแบบโรตารีหยุดหมุนหรือกระตุกภายใต้ภาระโหลด และจะแก้ไขปัญหานี้ได้อย่างไร?
▸กรอบข้อบังคับทางกฎหมายและมาตรฐานความปลอดภัยเฉพาะใดที่ควบคุมการจัดประเภทและการทำงานของเครื่องสักในสถานประกอบการมืออาชีพ?
ข้อมูลจำเพาะทางเทคนิค
| พารามิเตอร์ | มาตรฐาน / ค่า |
|---|---|
| ช่วงแรงดันไฟฟ้าของเครื่องสักแบบคอยล์ | 3-12 VDC |
| ความเหนี่ยวนำของคอยล์ | 10-50 mH |
| ความต้านทานกระแสตรงของคอยล์ | 2-10 Ω |
| รอบการทำงานของคอยล์ (ขณะทำงาน) | 40-60% |
| ความถี่การทำงานของคอยล์ | 80-120 Hz |
| แรงบิดมอเตอร์โรตารี | 5-20 mNm ที่ 6-18 VDC |
| ความยาวระยะชักของแคมโรตารี | 2.5-5.0 mm |
| ความเร็วลดลงของเครื่องโรตารีภายใต้ภาระโหลด | 15-30% จากความเร็วรอบ (RPM) เมื่อไม่มีภาระโหลด |
| ประสิทธิภาพมอเตอร์ | สูงสุดประมาณ 90% ในระดับที่ดีที่สุด, แบบมีแปรงถ่านไร้แกน (coreless) [2]; ขึ้นอยู่กับรุ่น |
| ความถี่พาหะ PWM ของเพน | 20-50 kHz |
| ความถี่ของเข็มเพน | ช่วงของผู้ผลิต; เช่น 25-140 Hz [3] |
| Give, เครื่องสักแบบคอยล์ | สูงที่สุด (กำหนดโดยสปริง) |
| Give, เครื่องสักแบบโรตารี | ต่ำกว่า (จุดเชื่อมต่อแคมมีความแข็งเกร็ง) |
| Give, เครื่องสักแบบเพน | ต่ำที่สุด (ระบบขับเคลื่อนแบบแข็งเกร็ง) |
| ความลึกของเข็ม | กำหนดโดยระยะยื่นของเข็มและแรงกด ไม่ใช่ระยะชักเพียงอย่างเดียว |
| ความร้อน | ร้อนจนจับไม่สบาย = ทำงานหนักเกินไป; ดูขีดจำกัดของผู้ผลิต |
| แรงดันไฟฟ้าพุ่งสูงจากแรงเคลื่อนไฟฟ้าต้านกลับ (คอยล์) | 100-300 V หากไม่มีไดโอดฟลายแบ็ก |
| อายุการใช้งานตลับลูกปืน | ระยะเวลาของผู้ผลิต; เปลี่ยนเมื่อมีเสียงดัง |
เอกสารอ้างอิง
- [1]Liu P., Ouyang Y., Quan W. (2023) "Multi-Objective Optimization of a Long-Stroke Moving-Iron Proportional Solenoid Actuator." Micromachines 15(1):58, DOI 10.3390/mi15010058 (open access), electromagnetic force and stroke characteristics of solenoid actuatorshttps://pmc.ncbi.nlm.nih.gov/articles/PMC10818690/
- [2]maxon academy (2012): "maxon DC motor: Permanent magnet DC motor with coreless winding" (design and characteristics; coreless winding, no iron losses, efficiency up to over 90%)https://www.maxongroup.com/medias/sys_master/8803450421278.pdf
- [3]Cheyenne: SOL Nova Unlimited wireless machine, manufacturer technical page (BLDC drivetrain, 25-140 Hz, 2.5/3.5/4.0/5.0 mm stroke options)https://cheyennetattoo.com/en/tattoo-machines/sol-nova-unlimited
- [4]FK Irons: "Adjustable Stroke vs Fixed Stroke Tattoo Machines, When to Use Each" (manufacturer guide to stroke length and give)https://www.fkirons.com/blogs/official/a-comprehensive-guide-on-tattoo-machine-stroke
- [5]IEC 60601-1:2005/COR1:2006, Corrigendum 1 to "Medical electrical equipment, Part 1: General requirements for basic safety and essential performance". Retained for completeness only: this standard governs MEDICAL electrical equipment and does not apply to tattoo machines, which are not medical deviceshttps://webstore.iec.ch/publication/2611
- [6]UL 61010-1, Edition 3: Safety Requirements for Electrical Equipment for Measurement, Control, and Laboratory Use, Part 1 General Requirementshttps://www.shopulstandards.com/ProductDetail.aspx?productId=UL61010-1_3_S_20120511
- [7]US FDA: "Tattoos & Permanent Makeup" consumer information page. FDA regulates tattoo inks as cosmetics and does not approve, clear or classify tattoo machineshttps://www.fda.gov/cosmetics/cosmetic-products/tattoos-permanent-makeup
- [8]Regulation (EU) 2017/745 (Medical Device Regulation). Annex XVI extends the Regulation to listed products having no intended medical purpose, but EXPLICITLY EXCLUDES tattooing products, so tattoo machines are not medical devices in the EUhttps://eur-lex.europa.eu/eli/reg/2017/745/oj
- [9]Directive 2014/30/EU (EMC Directive): electromagnetic compatibility of electrical and electronic equipmenthttps://eur-lex.europa.eu/eli/dir/2014/30/oj
- [10]Gamazo-Real J.C., Vazquez-Sanchez E., Gomez-Gil J. (2010) "Position and Speed Control of Brushless DC Motors Using Sensorless Techniques and Application Trends." Sensors 10(7):6901-6947 (open access)https://pmc.ncbi.nlm.nih.gov/articles/PMC3231115/
- [11]OSHA 29 CFR 1910 Subpart S: Electrical Safety Standards for Workplaces.https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910SubpartS
- [12]RoHS Directive 2011/65/EU: Restriction of Hazardous Substances in Electrical Equipment.https://eur-lex.europa.eu/eli/dir/2011/65/oj
- [13]Directive 2014/35/EU (Low Voltage Directive): electrical equipment designed for use with a voltage rating of 50-1000 V AC or 75-1500 V DChttps://eur-lex.europa.eu/eli/dir/2014/35/oj
นำวิทยาศาสตร์ไปใช้จริง
มาตรฐานทางเทคนิคนี้คือรากฐานทางสถาปัตยกรรมสำหรับเครื่องมือวิเคราะห์ระดับมืออาชีพของเรา