
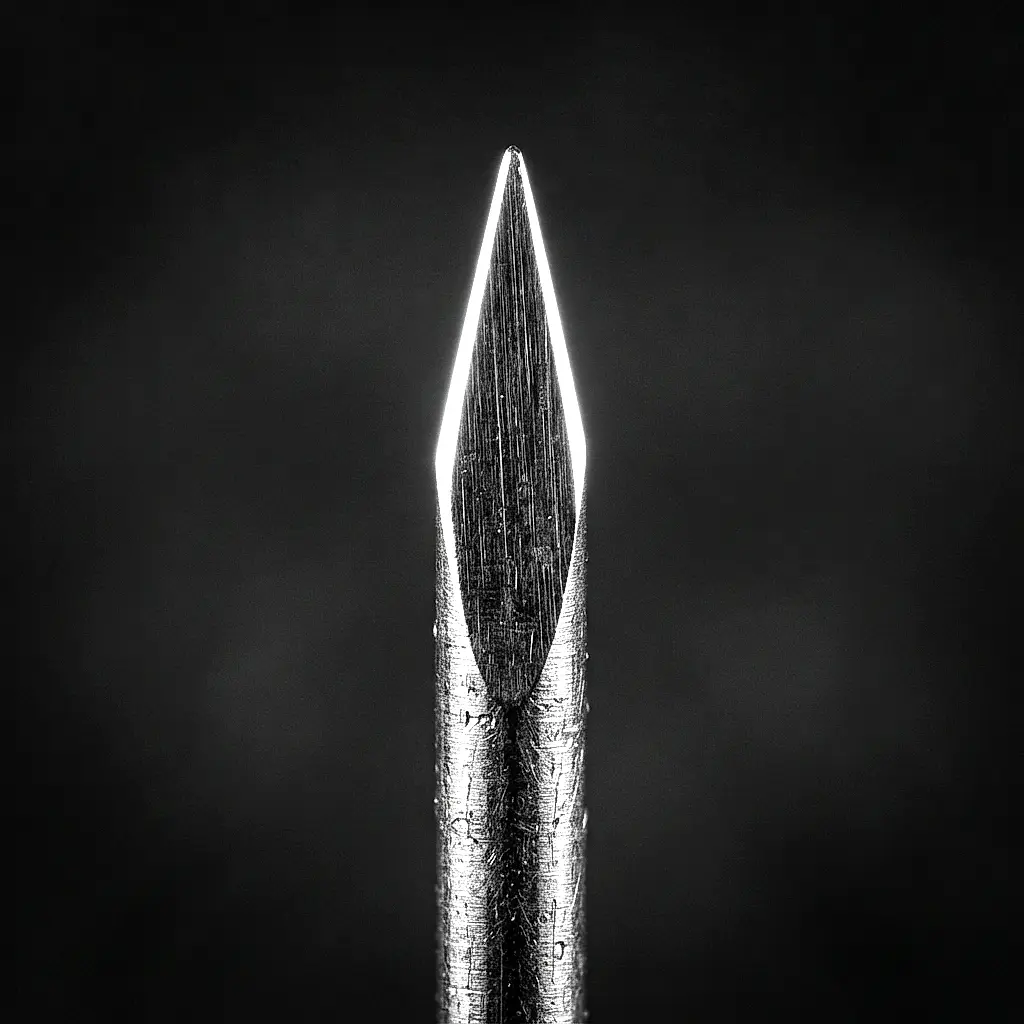
Ingegneria di taper, apice e gauge dell'ago

La geometria dell'ago determina direttamente il trauma tissutale, l'esito della guarigione e la ritenzione del pigmento. Questo testo di riferimento tratta la fisica del taper, la scienza delle tolleranze dell'apice, la nomenclatura del gauge, la fluidodinamica del rilascio del pigmento, i protocolli corretti di selezione degli aghi e gli standard di produzione che separano gli strumenti professionali dalle alternative di qualità inferiore.
Un ago utilizzato nella body art non è un semplice oggetto affilato, è un sistema di precisione per il rilascio di fluidi la cui geometria è progettata per tre obiettivi simultanei: ridurre al minimo lo spostamento tissutale durante la penetrazione, creare il corretto diametro del canale per il gauge del gioiello previsto o la deposizione del pigmento, e convogliare il fluido (inchiostro o anestetico) per capillarità in modo affidabile dal serbatoio al letto della ferita. Ogni millimetro di lunghezza del taper, ogni decimo di micrometro di raggio dell'apice e ogni incremento di gauge influisce direttamente sul trauma tissutale, sul sanguinamento e sulla guarigione a lungo termine. I professionisti che considerano la selezione dell'ago come intercambiabile commettono lo stesso errore di un chirurgo che sceglie un bisturi in base al prezzo.
La geometria della punta di un ago agisce attraverso due meccanismi fisici: taglio e spostamento. Un apice correttamente progettato con un raggio fine (< 12 μm) e un taper lungo (> 4,5 mm) taglia le fibre tissutali con uno spostamento laterale minimo; l'ago passa come un cuneo che fende la venatura lungo la fibra. Un apice smusso o un taper corto e ripido invece comprime e lacera il tessuto davanti alla punta dell'ago, danneggiando più tessuto rispetto a un ago a taper fine dello stesso gauge. Questa distinzione è invisibile a occhio nudo, ma misurabile nei tempi di guarigione e nel comfort del cliente.
Meccanica del taper: cosa fa realmente la lunghezza
Il taper è la sezione conica tra il corpo dell'ago e l'apice. La sua lunghezza determina l'angolo con cui l'ago entra in contatto con il tessuto, e quindi il rapporto tra la forza di taglio e la forza di compressione laterale durante la penetrazione.
- »Taper corto (ST): 1,5–2,5 mm. Angolo ripido (6°–10°). Elevata forza di spostamento laterale. Rapida deposizione del pigmento per passaggio grazie all'ampio diametro del canale rispetto alla profondità di penetrazione. Utilizzato per il riempimento di colore solido (solid colour packing) dove la velocità di saturazione conta più della precisione.
- »Taper medio (MT/RT, "regular"): 3,0–4,0 mm. Bilanciato tra spostamento e canale del fluido. Configurazione standard per linee generali (lining) e sfumature (shading).
- »Taper lungo (LT): 4,5–5,5 mm. Angolo del taper 2,5°–3,5°. Spostamento laterale minimo, ingresso fluido nel tessuto, minor trauma per passaggio. Preferito per lavori di dettaglio, linee sottili, ritratti e sedi anatomiche sensibili.
- »Taper extra lungo (ELT/HLT): 6,0–7,0 mm. Geometria di taglio quasi chirurgica. Progettato per lavori a passaggio singolo su texture cutanee difficili (tessuto cicatriziale, derma gravemente danneggiato dal sole). Rischio di caduta dell'inchiostro (ink fallout) se la velocità della macchinetta non è adeguata alla velocità di risalita capillare del fluido.
- »Configurazioni bugpin: si riferisce a un filo dell'ago più sottile (0,30 o 0,25 mm, 0,20 mm per i "super" bugpin, contro i 0,35 mm standard), non alla lunghezza del taper. Bugpin + taper lungo = massima precisione, minimo trauma. Utilizzato quasi esclusivamente per realismo a linee sottili e tatuaggio cosmetico.
Scienza dell'apice: la fisica della punta
L'apice è il punto in cui converge tutta la fisica della penetrazione. La sua affilatura è definita dal raggio di curvatura misurato sulla punta dell'ago mediante microscopia elettronica a scansione (SEM). La forza di penetrazione aumenta con il raggio dell'apice: una punta più smussa distribuisce la stessa spinta su un'area di contatto più ampia, comprimendo quindi più tessuto prima che la pelle ceda.
- »Apice di grado professionale: raggio < 12 μm. Non esiste alcun dato pubblicato sulla forza di penetrazione per gli aghi da body art; la forza dipende dall'ago, dalla pelle e dalla sede corporea.
- »Apice di grado consumer: 15–30 μm. Percepibile come un ingresso "graffiante". Richiede una tensione della macchinetta più elevata o una maggiore pressione manuale per raggiungere la stessa profondità di penetrazione, amplificando i micro-strappi laterali.
- »Apice di qualità inferiore/danneggiato: > 30 μm. Deformazione visibile sotto una lente 10×. Non deve mai essere utilizzato; una volta che un ago è entrato in contatto con una superficie dura (vassoio, tappo del flacone, osso) è compromesso a prescindere dallo stato di sterilità.
- »Asimmetria dell'apice: difetti di fabbricazione o danni post-produzione possono creare un apice smussato o a uncino. Ciò provoca una lacerazione tissutale direzionale, il percorso dell'ago si incurva all'interno del tessuto, producendo margini della ferita irregolari che guariscono con bordi di pigmento irregolari.
- »Finitura superficiale all'apice: anche un apice geometricamente affilato con un'elevata rugosità superficiale Ra (> 0,2 μm) lacera le fibre di collagene. La lucidatura elettrolitica (standard negli aghi professionali) riduce Ra a < 0,08 μm e rimuove le microbave dal processo di affilatura.
Nomenclatura del gauge e fluidodinamica
La body art utilizza due diversi sistemi di numerazione: gli aghi da tatuaggio sono numerati in base al diametro del filo (#12 = 0,35 mm, #10 = 0,30 mm, #8 = 0,25 mm), mentre gli aghi da piercing sono cavi e denominati in base al gauge del gioiello che lasciano passare (12g, 14g, 16g...), dove un numero più grande indica un ago più stretto. Comprendere la fluidodinamica della risalita capillare del pigmento è essenziale per una corretta configurazione della macchinetta.
- »Dal gauge del filo al diametro: 12g = 2,05 mm OD, 14g = 1,63 mm, 16g = 1,29 mm, 18g = 1,02 mm, 20g = 0,81 mm, 23g = 0,57 mm. Ogni incremento di gauge = riduzione di circa il 20% dell'area della sezione trasversale.
- »Volume interno dell'ago cavo: il diametro interno dell'ago da piercing è tipicamente il 60–70% del diametro esterno. Un ago da 14g con parete da 0,3 mm ha un ID di ~1,03 mm e un volume interno di ~0,83 mm²/mm, sufficiente per il rilascio rapido di una singola colonna di inchiostro.
- »Risalita capillare (tatuaggio): i raggruppamenti di aghi da tatuaggio (3RL, 7M, ecc.) si basano sull'azione capillare tra fili adiacenti per convogliare l'inchiostro. Raggruppamenti più stretti (minore spaziatura tra i fili) producono un flusso di inchiostro più lento ma più controllato. È per questo che un round liner da 7 aghi deposita il pigmento in modo diverso rispetto a un magnum da 7 aghi, nonostante lo stesso numero di aghi.
- »Adeguamento della viscosità: gli inchiostri ad alta viscosità (> 2.000 cP) resistono alla risalita capillare; le macchinette devono funzionare più lentamente per consentire il riempimento della colonna di inchiostro tra una battuta e l'altra. Gli inchiostri a bassa viscosità (< 300 cP) sovrasaturano, aumentando il rischio di blowout nel derma sottile o compromesso.
- »Profondità dell'ago e targeting del derma: il pigmento deve raggiungere il derma da superiore a medio, sotto l'epidermide. Quanto ciò sia profondo dipende dalla sede corporea: il derma ha uno spessore inferiore a 1 mm sulla parte interna del polso e di diversi millimetri sulla schiena. Troppo superficiale: deposizione solo nell'epidermide, l'inchiostro si esfolia nel giro di poche settimane. Troppo profondo: ingresso nel grasso sottocutaneo, l'inchiostro migra lateralmente, producendo una diffusione a "blowout".
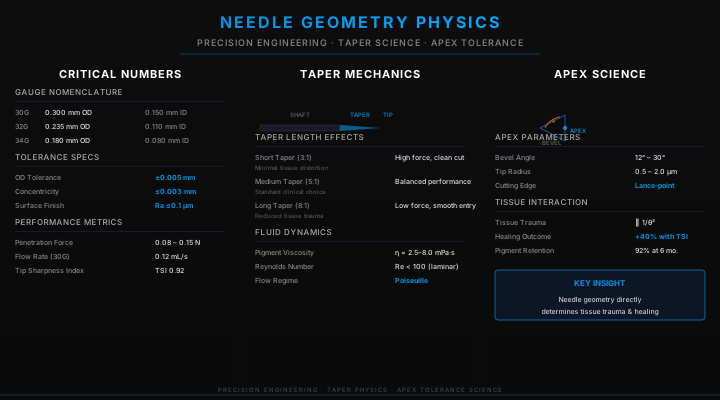
Protocollo di selezione e manipolazione degli aghi
Approccio sistematico alla selezione degli aghi, all'ispezione prima della procedura e alla manipolazione sicura, dalla confezione allo smaltimento degli oggetti taglienti e appuntiti.
- 1Passo 1, Adatta il gauge alla procedura: il gauge da piercing deve corrispondere esattamente al diametro interno del gioiello previsto (ago da 14g per gioielli senza filettatura o con filettatura interna da 14g). Una discrepanza crea il collasso del canale (gauge sottodimensionato) o una necrosi tissutale eccessiva (gauge sovradimensionato).
- 2Passo 2, Adatta il taper alla tecnica: linee di dettaglio → taper lungo (LT o ELT); campitura di colore solido (solid colour pack) → taper da corto a medio; realismo nei ritratti su pelle difficile → taper extra lungo o configurazione bugpin.
- 3Passo 3, Ispeziona la confezione prima di aprirla: verifica che l'indicatore di sterilizzazione abbia cambiato colore come indicato nella legenda del fabbricante (gli indicatori a OE e a vapore utilizzano colori diversi). Rifiuta qualsiasi confezione danneggiata, scolorita o precedentemente aperta.
- 4Passo 4, Esamina la punta dell'ago sotto una lente (10×) prima di ogni procedura: l'apice deve mostrare una singola punta pulita, priva di asimmetrie, uncini o bave visibili. Qualsiasi deformità = gettare.
- 5Passo 5, Maneggia gli aghi solo per il corpo, non toccare mai il taper o l'apice con dita, guanti o strumenti. Un singolo contatto con qualsiasi superficie dura rende l'apice inutilizzabile.
- 6Passo 6, Per il tatuaggio: verifica che il bloccaggio della cartuccia o della barra dell'ago sia saldo prima della prova di funzionamento. Una barra dell'ago allentata produce una variazione irregolare della profondità e micro-vibrazioni che aumentano il danno tissutale laterale.
- 7Passo 7, Per il piercing: pre-carica il gioiello sull'estremità posteriore dell'ago (metodo del sughero o tubo ricevitore) prima della penetrazione, in modo che il gioiello segua l'ago attraverso il canale in un unico passaggio. Non compiere mai un secondo passaggio per "trovare" il canale.
- 8Passo 8, Calibrazione della velocità della macchinetta e della profondità: aziona la macchinetta su pelle da esercitazione prima di ogni sessione per verificare una profondità e un flusso di inchiostro costanti, mai sul tuo pollice o sulla tua mano. Regola la tensione/velocità con incrementi di 0,5V finché l'ingresso dell'ago non risulta fluido e con una resistenza superficiale minima.
- 9Passo 9, Durante la procedura: monitora l'angolo della traiettoria dell'ago, mantieni un angolo di penetrazione costante rispetto alla superficie cutanea. Una deviazione angolare > 5° rispetto alla perpendicolare (o all'angolo di smussatura previsto per il piercing) produce canali tissutali asimmetrici.
- 10Passo 10, Immediatamente dopo l'uso: non reincappucciare. Getta l'ago o la cartuccia usata direttamente in un contenitore per oggetti taglienti e appuntiti resistente alla perforazione a portata di mano. Se reincappucciare non può davvero essere evitato, usa il metodo a una sola mano (one-hand scoop method), mai due mani. Non appoggiare mai un ago usato sul vassoio tra un cliente e l'altro.
- 11Passo 11, Smaltimento di cartucce/aghi: smaltisci come rifiuti medici taglienti e appuntiti regolamentati secondo la norma OSHA 29 CFR 1910.1030 (USA) o secondo le tue norme nazionali sui rifiuti sanitari. Non smontare mai le cartucce, smaltiscile intere.
- 12Passo 12, Documenta immediatamente qualsiasi ferita da puntura d'ago: risciacqua con acqua (non spremere), segnala al tuo supervisore, avvia il protocollo post-esposizione secondo la procedura della struttura.
? Questione aperta, non stabilita
I taper lunghi guariscono davvero più velocemente?
Si ritiene ampiamente che gli aghi a taper lungo spostino meno tessuto, riducano il trauma e accelerino la guarigione, e tale convinzione guida gran parte della selezione degli aghi. L'argomentazione meccanica è plausibile: un angolo del taper più ridotto dovrebbe distribuire la forza di penetrazione su una distanza maggiore. Ciò che manca è la prova che questo effetto persista a contatto con le altre variabili che dominano una procedura reale, prima fra tutte la profondità, la velocità e il numero di passaggi sulla stessa porzione di pelle.
Sostenuto da: I produttori di aghi e macchinette nella documentazione dei loro prodotti e il consenso dei professionisti. Questa è l'ipotesi di lavoro del settore.
Cosa risolverebbe la questione: Un confronto controllato della geometria del taper a parità di profondità, velocità e numero di passaggi, che misuri il tempo di guarigione o il trauma istologico anziché la preferenza dell'artista. Non è stato trovato alcuno studio del genere.
Errori critici
Errori ingegneristici e procedurali nella selezione e manipolazione degli aghi con conseguenze documentate.
- Utilizzo di aghi a taper corto per lavori di dettaglio a linee sottili — l'eccessivo spostamento tissutale laterale allarga il bordo della linea oltre il limite previsto. Ne derivano linee con "blowout" che appaiono corrette immediatamente dopo la procedura ma si allargano durante la guarigione.
- Ignorare la mancata corrispondenza di gauge tra ago e gioiello per il piercing — anche una deviazione di mezzo gauge (ad es. ago da 14g con gioiello da 16g) crea un canale lasco. I canali laschi non guariscono aderendo perfettamente al gioiello; formano un corridoio pieno di liquido che aumenta drasticamente i tassi di migrazione e di rigetto.
- Utilizzare inchiostro ad alta viscosità a velocità elevata — la risalita capillare non riesce a tenere il passo con la frequenza di battuta dell'ago, creando un passaggio a secco che lacera il derma senza depositare pigmento. I professionisti scambiano questo per «tensione insufficiente» e aumentano la velocità, peggiorando il problema.
- Toccare la punta dell'ago, anche con un dito guantato — il contatto può piegare o creare bave su un apice fine, e interrompe il campo sterile. Un ago che sembra «a posto» può comunque essere compromesso; considera qualsiasi contatto con la punta come un motivo per scartarlo.
- Riutilizzare un ago per un secondo cliente anche con un tentativo di risterilizzazione — la sterilizzazione a calore non ripristina la geometria dell'apice danneggiata dal primo utilizzo, si occupa solo della sterilità. Un ago usato e risterilizzato presenta lo stesso apice smusso e la stessa rugosità che lacera il collagene presenti prima della sterilizzazione.
- Tatuare nel derma basandosi unicamente sulla tensione senza calibrazione della profondità — la tensione stabilisce la velocità con cui l'ago lavora (e, sulle macchinette a bobina, la forza con cui batte), non la profondità a cui penetra; la profondità deriva dalla corsa (stroke), dalla sporgenza dell'ago e dalla mano dell'artista. Lo spessore del derma varia di circa quattro volte in base alla sede corporea (parte interna del polso: ~0,9 mm; schiena: ~3,5 mm). Eseguire la regolazione basandosi solo sulla tensione è pura supposizione.
- Smaltire gli aghi nei rifiuti indifferenziati — vìola le norme OSHA negli Stati Uniti e le norme sui rifiuti sanitari nella maggior parte dei paesi. Crea un rischio di lesioni da oggetti taglienti e appuntiti per gli operatori addetti ai rifiuti, e può portare a sanzioni o procedimenti giudiziari.
- Utilizzare gli aghi oltre la data di scadenza indicata — l'efficacia della sterilizzazione a OE è validata per una durata di conservazione fissa (tipicamente 5 anni dalla fabbricazione). La permeabilità della confezione aumenta nel tempo. Gli aghi scaduti possono rimanere sterili nella pratica, ma la garanzia di sterilità del fabbricante è nulla.
Standard di produzione e sicurezza
Principali standard che regolano la progettazione, la sterilità e l'uso clinico degli aghi nelle principali giurisdizioni normative.
- EU MDR 2017/745: Regolamento sui dispositivi medici. Gli aghi da tatuaggio e da piercing non sono dispositivi medici ai sensi dello stesso (l'allegato XVI esclude espressamente i prodotti per tatuaggi); copre solo gli aghi venduti come dispositivi medici ipodermici
- EN ISO 7864: Aghi ipodermici sterili, requisiti dimensionali e prestazionali [1]
- ISO 10993 (serie): Valutazione biologica dei dispositivi medici, biocompatibilità dei materiali
- Direttiva 2010/32/UE dell'UE: Prevenzione delle ferite da taglio o da punta nel settore ospedaliero e sanitario; gli studi sono vincolati solo dove la legislazione nazionale la estende, ma le sue norme costituiscono una buona prassi
- EN ISO 11135: Validazione e controllo di routine dei processi di sterilizzazione a OE (ha sostituito la norma ritirata EN 550)
- FDA 21 CFR 880.5570: Ago ipodermico a lume singolo, dispositivo medico di Classe II; copre gli aghi venduti come dispositivi medici, non gli aghi da tatuaggio
- ASTM F2132: resistenza alla perforazione dei CONTENITORI PER LO SMALTIMENTO di oggetti taglienti e appuntiti, non uno standard per aghi da piercing corporeo [2]; non è stata identificata alcuna specifica ASTM specifica per gli aghi da body art (verificato il 2026-08-02)
- OSHA 29 CFR 1910.1030: Standard sui patogeni a trasmissione ematica (Bloodborne Pathogens Standard), manipolazione di oggetti taglienti e appuntiti, smaltimento e controllo dell'esposizione
- ISO 7864: Requisiti di sterilità e dimensionali per aghi ipodermici, il riferimento consueto per gli aghi cavi da piercing; non copre gli aghi da tatuaggio [1]
- Normative sulla body art a livello statale: la maggior parte degli Stati richiede aghi sterili monouso; alcuni specificano la conformità ISO o ASTM
- Thailandia: Nessuno standard dedicato per gli aghi; la pratica segue la ISO 7864 per convenzione di settore [1]; smaltimento disciplinato dalle Infectious Waste Regulations B.E. 2545
- Australia (termine di confronto): gli aghi da tatuaggio e da piercing non sono regolamentati come dispositivi medici dalla TGA; le norme statali sulla penetrazione cutanea richiedono aghi sterili monouso; la ISO 7864 è il riferimento [1]; linee guida di Safe Work Australia sugli oggetti taglienti e appuntiti
- Singapore: Classificazione dei dispositivi medici dell'HSA, gli aghi ipodermici richiedono la registrazione del prodotto; smaltimento secondo i regolamenti Scheduled Waste della NEA
- Filippine: Registrazione FDA richiesta per gli aghi venduti come dispositivi medici; smaltimento ai sensi della RA 6969 (Toxic Substances and Hazardous and Nuclear Wastes Control Act)
- Aspettativa del settore (in tutta l'ASEAN): la conformità alla ISO 7864 e la marcatura CE sono trattate come indicatori indiretti di qualità in assenza di equivalenti nazionali [1]
Nota di Patrick
"Sono stato da entrambe le parti in questo settore, sia come professionista che come produttore che rifornisce studi in tutta Europa. Il più grande divario qualitativo singolo che ho osservato non riguardava i protocolli di sterilizzazione o i consigli post-trattamento: riguardava la qualità dell'ago. Gli studi investivano in macchinette costose, inchiostri di prima qualità e gioielli di alta gamma, per poi ordinare gli aghi più economici disponibili per «risparmiare denaro». Una macchinetta per tatuaggi di precisione che spinge un ago scadente è come un'auto di Formula 1 con gli pneumatici a terra. Tutto quel vantaggio ingegneristico svanisce nel punto in cui il metallo incontra la pelle. Quando sono passato alla produzione di componenti BioFlex®, si è applicato lo stesso principio: le tolleranze di finitura superficiale che sembrano teoriche sulla carta, Ra < 0,1 μm, tolleranze dimensionali di ±0,02 mm, sono direttamente visibili negli esiti clinici. Si manifestano nei tempi di guarigione, nei tassi di rigetto, nel fatto che un piercing si stabilizzi in modo pulito o migri. Una buona geometria non è un lusso per clienti esigenti. È lo standard di base che definisce la professione. Vedi anche: [Biocompatibilità metallica](/wiki/metallic-biocompatibility/) per come la finitura superficiale sui gioielli in metallo proceda in parallelo con la scienza dell'apice dell'ago."
Fondatore ed Esperto di Piercing
Poli International
Domande frequenti
▸Cos'è la geometria dell'ago e perché è importante per un professionista in attività?
▸Quali sono i valori ingegneristici e le soglie chiave per gli aghi di grado professionale?
▸Come viene eseguita la procedura corretta per la selezione e la manipolazione degli aghi?
▸Cosa accade quando si utilizzano aghi a taper corto per lavori a linee sottili e come si evita questo inconveniente?
▸Qual è la conseguenza di una mancata corrispondenza tra gauge e gioiello nel piercing e come viene prevenuta?
▸Cosa richiedono le attuali normative e gli standard di produzione per gli aghi?
Specifiche tecniche
| Parametro | Standard / Valore |
|---|---|
| Intervallo standard del taper | 1,5 mm (ST) – 7,0 mm (ELT) |
| Raggio dell'apice, grado professionale | < 12 μm |
| Raggio dell'apice, qualità inferiore | > 25 μm |
| Rugosità superficiale (Ra) | < 0,1 μm (lucidatura elettrolitica) |
| Angolo del taper, taper lungo | 2,5°–3,5° |
| Angolo del taper, taper corto | 6°–10° |
| Tolleranza dimensionale | ± 0,02 mm |
| Gauge standard da piercing | 12g (2,05 mm) – 23g (0,57 mm) |
| Spessore della parete, ago da piercing da 14g | 0,30–0,35 mm |
| Intervallo ottimale di viscosità dell'inchiostro | 500–2.000 cP |
| Profondità bersaglio | Derma da superiore a medio (la profondità varia in base alla sede corporea) |
| Forza di penetrazione | Nessun dato pubblicato per gli aghi da body art |
| Metodo di sterilizzazione | OE (ossido di etilene) o gamma, SAL 10⁻⁶ |
| Durata di conservazione (sterile a OE) | 5 anni dalla data di fabbricazione |
| Diametro del filo, bugpin | 0,30 o 0,25 mm (0,20 mm super bugpin) contro i 0,35 mm standard |
Riferimenti
- [1]ISO 7864:2016, Sterile hypodermic needles for single use, requirements and test methods.https://www.iso.org/standard/63822.html
- [2]ASTM F2132-01, Standard Specification for Puncture Resistance of Materials Used in Containers for Discarded Medical Needles and Other Sharps.https://www.astm.org/f2132-01.html
- [3]EU Medical Devices Regulation 2017/745.https://eur-lex.europa.eu/legal-content/EN/TXT/?uri=CELEX%3A32017R0745
- [4]ISO 10993-1:2018, Biological evaluation of medical devices, evaluation and testing.https://www.iso.org/standard/68936.html
- [5]Grice E.A., Segre J.A. (2011) "The skin microbiome." Nature Reviews Microbiology 9(4):244–253.https://doi.org/10.1038/nrmicro2537
- [6]OSHA 29 CFR 1910.1030, Bloodborne Pathogens Standard.https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.1030
- [7]EU Directive 2010/32/EU on prevention of sharps injuries in the hospital and healthcare sector.https://eur-lex.europa.eu/legal-content/EN/TXT/?uri=CELEX%3A32010L0032
- [8]Association of Professional Piercers, Piercing Resource Guide (current ed.): Needle Specifications.https://safepiercing.org/publications/
- [9]Kluger N. (2016) "Cutaneous and systemic complications associated with tattooing." La Presse Medicale 45(6-7):567-576.https://doi.org/10.1016/j.lpm.2016.02.016
- [10]Jushiddi M.G. et al. (2020) "Bevel angle study of flexible hollow needle insertion into biological mimetic soft-gel: simulation and experimental validation." Journal of the Mechanical Behavior of Biomedical Materials 111:103896.https://doi.org/10.1016/j.jmbbm.2020.103896
Metti la scienza in pratica
Questo standard tecnico è la base architettonica per i nostri strumenti analitici professionali.
Strumenti correlati
Standard correlati
- Chimica dell'inchiostro e particelle di pigmento →
- Ergonomia nella body art →
- La rivoluzione del MIM nei gioielli per il corpo di livello aerospaziale spiegata →
- Geometria anatomica: vestibilità del body piercing e sicurezza di BioFlex →
- Ingegneria elettrica, elettromeccanica delle macchine da tatuaggio →