
Stampaggio per iniezione di metallo: l'ingegneria aerospaziale incontra la Body Art

Lo stampaggio per iniezione di metallo (MIM) si colloca tra la fusione (accessibile ma soggetta a porosità) e la lavorazione CNC (precisa ma costosa). Nel 2014, Patrick Poli e suo figlio Frédéric Poli, lavorando con l'esperto statunitense di sinterizzazione Dr. Robert Sandford, hanno condotto prove di micro-MIM per gioielli per il corpo e hanno prodotto filettature da 0,8 mm e componenti a parete sottile in acciaio inossidabile 316L. Questo riferimento copre il processo MIM, perché la densità è importante per la fatica nelle piccole dimensioni, cosa hanno ottenuto le prove del 2014 e come la pressatura isostatica a caldo (HIP) chiude la porosità interna che avvia le cricche da fatica.
Ogni pezzo di gioielleria per il corpo che viene fuso anziché lavorato alle macchine utensili contiene un compromesso. La fusione a cera persa, lo standard del settore per le forme complesse, introduce microporosità: minuscoli vuoti lasciati dove il metallo fuso non ha potuto riempire completamente lo stampo, o dove il gas si è sprigionato dal metallo durante il raffreddamento. In un gioiello indossato su un dito, la microporosità è una preoccupazione estetica. In un perno per labret da 14 gauge con una filettatura di diametro 1,2 mm, è un cedimento strutturale pronto a verificarsi. Le filettature si spezzano. Le sezioni sottili si criccano sotto i carichi di flessione dell'uso quotidiano. L'elettrolucidatura può migliorare la superficie, ma non può chiudere un vuoto all'interno del metallo.
Lo stampaggio per iniezione di metallo è stato sviluppato negli anni 1970 e oggi è ampiamente utilizzato per piccole parti metalliche complesse in dispositivi medici, settore aerospaziale e altre industrie. Risponde a una domanda: come si producono componenti metallici geometricamente complessi in grandi volumi, con proprietà del materiale che si avvicinano al metallo lavorato anziché alla fusione? Il MIM combina la libertà geometrica dello stampaggio ad iniezione della plastica con la scienza dei materiali della metallurgia delle polveri [1][10]. Nel 2014, Patrick Poli e Frédéric Poli lo hanno sperimentato per i gioielli per il corpo su scala micro, producendo filettature fino a 0,8 mm e pareti più sottili di 0,5 mm.
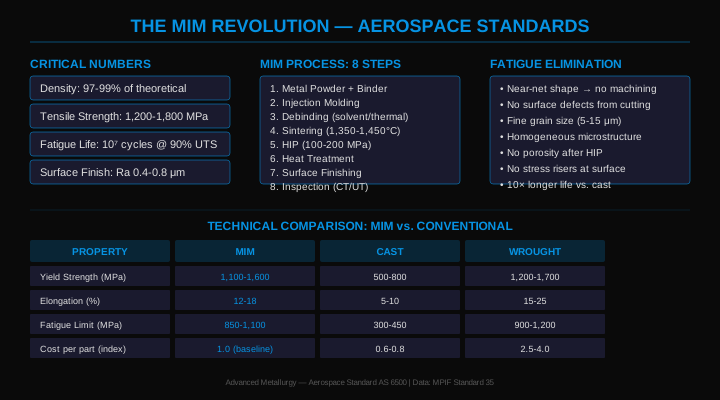
Il processo MIM: otto passaggi dalla polvere al gioiello
Lo stampaggio per iniezione di metallo è un processo a più fasi che richiede coordinamento tra l'impianto di iniezione, l'impianto di deceraggio (debinding) e il forno di sinterizzazione. Le prove Sandford-Poli del 2014 hanno mostrato che queste fasi non devono per forza essere tutte sotto lo stesso tetto.
- »Fase 1, preparazione del feedstock: la polvere metallica fine (acciaio inossidabile 316L, dimensione delle particelle 5–20 μm) viene miscelata con un sistema di legante termoplastico (in genere cera paraffinica + polietilene + tensioattivo) al 55–65% di frazione volumetrica di metallo. I pellet di composto risultanti hanno le caratteristiche di scorrimento di un termoplastico e il contenuto metallico di una fusione.
- »Fase 2, stampaggio per iniezione: il feedstock viene riscaldato a 150–180 °C e iniettato in uno stampo di precisione in acciaio sotto una pressione di iniezione di 40–150 MPa. La geometria dello stampo definisce la forma finale del pezzo. Il margine di ritiro (in genere 15–20%) deve essere integrato nelle dimensioni dello stampo. Il «pezzo verde» iniettato contiene l'intera complessità geometrica del pezzo finale, ma è meccanicamente fragile.
- »Fase 3, deceraggio con solvente (primario): i pezzi verdi vengono immersi in un bagno di solvente (in genere eptano o acetone a 40–60 °C) che scioglie selettivamente il componente legante in cera paraffinica. Questo crea una rete di pori interconnessi attraverso la quale il legante rimanente può essere rimosso nella fase successiva. Il «pezzo marrone» dopo il deceraggio con solvente è estremamente fragile; i singoli perni per labret e le barrette da ombelico in questo stato si spezzeranno sotto la pressione delle dita.
- »Fase 4, deceraggio termico (secondario): i pezzi marroni vengono riscaldati in un forno ad atmosfera controllata (< 600 °C) per pirolizzare il legante polimerico rimanente. La rete di pori derivante dal deceraggio con solvente consente ai prodotti di decomposizione del legante di fuoriuscire senza accumulare una pressione interna che fratturerebbe il pezzo.
- »Fase 5, sinterizzazione: i pezzi decerati vengono collocati in un forno di sinterizzazione a 1.300–1.380 °C in un'atmosfera riducente (idrogeno o ammoniaca dissociata per l'acciaio inossidabile 316L). Alla temperatura di sinterizzazione, le particelle di polvere metallica si legano per diffusione allo stato solido; il materiale passa da un compatto di polvere poroso a un metallo policristallino denso. Il pezzo si ritira in modo uniforme di circa il 15–20% man mano che la porosità si chiude.
- »Fase 6, pressatura isostatica a caldo (HIP): per le applicazioni più impegnative, i pezzi sinterizzati vengono sottoposti a HIP: alta temperatura e alta pressione isostatica di gas (in genere 100-200 MPa, tramite argon) applicate contemporaneamente. L'HIP chiude la porosità interna non collegata alla superficie, portando la densità vicino a quella del metallo lavorato [7].
- »Fase 7, finitura superficiale: i pezzi grezzi di sinterizzazione hanno una Ra di ~0,8 μm, adeguata per molte applicazioni industriali ma non per i gioielli per il corpo. I pezzi vengono elettrolucidati fino a Ra < 0,1 μm, producendo la superficie lucida a specchio e a bassa ruvidezza di cui i gioielli per il corpo hanno bisogno. L'elettrolucidatura rimuove anche lo strato di ossido superficiale derivante dalla sinterizzazione, rivelando il pulito strato passivo ricco di cromo della lega 316L.
- »Fase 8, verifica della qualità: ispezione dimensionale (calibro per filettature, diametro, lunghezza). Prove sui materiali (densità mediante il metodo di Archimede; provini di trazione prelevati dal lotto). Misurazione della ruvidezza superficiale. Certificazione di biocompatibilità secondo il quadro normativo ISO 10993. Le prove del 2014 hanno utilizzato impianti di sinterizzazione con sede negli Stati Uniti gestiti dal Dr. Robert Sandford per le fasi 5–6, dimostrando il modello esternalizzato.
Perché il MIM elimina il cedimento per fatica a microscala
La modalità di cedimento strutturale a cui risponde il MIM è la frattura per fatica, la propagazione progressiva delle cricche che si verifica quando un materiale è sottoposto a sollecitazioni cicliche ripetute al di sotto della sua resistenza a trazione ultima. Nei gioielli per il corpo, la sollecitazione ciclica si verifica a ogni movimento dell'anatomia con piercing: una barretta da lingua si flette migliaia di volte al giorno, una barretta da ombelico si piega a ogni passo. I componenti fusi con microporosità interna contengono concentratori di tensione, punti in cui le cricche iniziano a una sollecitazione molto inferiore rispetto a un materiale privo di vuoti.
- »La microporosità come innesco delle cricche: i vuoti interni nel metallo fuso concentrano le tensioni sotto carico ciclico. Il fattore di concentrazione delle tensioni in corrispondenza di un vuoto sferico è di circa 2, per cui la tensione locale è all'incirca il doppio della tensione nominale. Un piccolo difetto sottoposto a una tensione raddoppiata, sollecitato ciclicamente migliaia di volte al giorno, può avviare una cricca da fatica che cresce fino a quando la sezione trasversale non è più in grado di sostenere il carico.
- »Geometria del fondo della filettatura: i fondi delle filettature concentrano le tensioni per loro natura: la gola a forma di V di una filettatura concentra la tensione di un fattore di circa 3-5 rispetto alla tensione nominale nella sezione filettata. In un labret in 316L fuso con una filettatura da 1,2 mm, la porosità di fusione sul fondo della filettatura si aggiunge a tale concentrazione geometrica, una ragione plausibile del perché i componenti interni fusi si spezzino.
- »Soluzione MIM: i pezzi in MIM ben sinterizzati presentano una scarsa porosità interna e l'HIP chiude la maggior parte di quella rimanente [7]. I fondi delle filettature in un pezzo in MIM trattato con HIP sono vicini al metallo integro, con una resistenza alla fatica che si avvicina a quella dell'acciaio inossidabile 316L lavorato.
- »Evidenza dell'HIP: l'effetto dell'HIP sulla porosità interna è ben documentato nella letteratura sui materiali [7]. La NASA ora pubblica linee guida sul controllo della resistenza, della fatica e della frattura per l'hardware spaziale prodotto mediante fabbricazione additiva (NASA-HDBK-5026, 2024) [2], in cui si pongono le stesse questioni relative alla porosità.
- »Confronto con la lavorazione CNC: il titanio di grado impianto lavorato alla CNC (ASTM F136) è il punto di riferimento per i gioielli per il corpo di alto valore e non presenta alcuna porosità di fusione. Il 316L MIM trattato con HIP si avvicina al 316L lavorato alle macchine utensili nelle proprietà meccaniche, a un costo per pezzo inferiore per le geometrie complesse.
Le prove Sandford-Poli del 2014: cosa è stato effettivamente ottenuto
Le prove del 2014 in Thailandia non erano una dimostrazione di fattibilità (proof-of-concept) per il MIM in generale, che è in uso industriale dagli anni 1970. Hanno testato l'applicazione specifica del micro-MIM alla geometria dei gioielli per il corpo: pareti sottili, piccoli diametri delle filettature e la finitura superficiale di cui i gioielli per il corpo hanno bisogno.
- »Il problema affrontato: la fusione a cera persa di gioielli per il corpo in acciaio inossidabile 316L è limitata nello spessore di parete e nel diametro delle filettature, e la porosità nelle sezioni sottili e nelle filettature porta a micro-fratture e cedimenti delle filettature.
- »La svolta: le prove hanno utilizzato un feedstock MIM formulato per geometrie fini, iniettato sulle apparecchiature della fabbrica tailandese utilizzata per le prove del 2014. Con il deceraggio e la sinterizzazione esternalizzati presso la struttura statunitense del Dr. Robert Sandford, hanno prodotto componenti con filettature da 0,8 mm, spessori di parete inferiori a 0,5 mm e geometrie in precedenza ottenibili solo mediante lavorazione CNC.
- »Il modello commerciale: un impianto MIM completo interno (stampaggio per iniezione, deceraggio, sinterizzazione, HIP) rappresenta un notevole investimento di capitale. Le prove hanno dimostrato un'alternativa pratica: produrre i pezzi verdi sulle apparecchiature di iniezione esistenti ed esternalizzare il deceraggio e la sinterizzazione a una struttura specializzata, riducendo notevolmente il capitale necessario pur mantenendo i benefici metallurgici del MIM.
- »Cosa NON è stato affermato: le prove del 2014 hanno stabilito la fattibilità e hanno dimostrato la qualità di produzione dei primi campioni. La convalida su piena scala di produzione, compresa la stabilità del processo sul lungo periodo, dimensioni coerenti dopo la sinterizzazione su grandi lotti e la completa certificazione di biocompatibilità ISO 10993 della specifica combinazione feedstock-sinterizzato, rappresenta la fase successiva dello sviluppo. Questa è l'onesta posizione ingegneristica: la dimostrazione di fattibilità è completa; l'implementazione su scala di produzione richiede ulteriori investimenti.
- »Rilevanza per il settore: per quanto a conoscenza dei partecipanti, le prove del 2014 sono state la prima applicazione di successo del micro-MIM alla geometria dei gioielli per il corpo in qualsiasi parte del mondo. Da allora il settore dei gioielli per il corpo ha iniziato a esplorare il MIM in modo più ampio, ma i gioielli per il corpo in MIM disponibili in commercio con diametri di filettatura inferiori a 1 mm rimangono rari al 2026.
Valutare la qualità dei gioielli per il corpo in MIM
Come valutare se i gioielli per il corpo commercializzati come MIM soddisfino effettivamente la qualità di produzione implicita in tale affermazione.
- 1Fase 1, richiedi il certificato del materiale: l'acciaio inossidabile 316L MIM per gioielli per il corpo dovrebbe essere accompagnato da un certificato del materiale che confermi la composizione della lega entro i limiti ASTM F138 [4], oltre alla densità misurata e alla ruvidezza superficiale dopo l'elettrolucidatura. Senza questi documenti, l'affermazione sul MIM non può essere verificata.
- 2Fase 2, chiedi se è stato eseguito l'HIP: il MIM senza HIP lascia una certa porosità residua; l'HIP porta la densità vicino a quella del metallo lavorato [7]. Per le filettature fini sottoposte a sollecitazione ciclica quotidiana, l'HIP è la specifica più sicura. Un fornitore che non sa se sia stato applicato l'HIP non ha acquistato secondo tale specifica.
- 3Fase 3, verifica dimensionale della geometria dichiarata: diametro della filettatura (misurato con un calibro per filettature calibrato), lunghezza interna della barretta (misurata con un calibro digitale), spessore di parete nelle sezioni sottili. Il MIM dovrebbe riprodurre le dimensioni entro ±0,3% dopo la compensazione del ritiro di sinterizzazione; la coerenza tra più pezzi dello stesso lotto è l'indicatore di qualità.
- 4Fase 4, controllo della ruvidezza superficiale: sotto una lente d'ingrandimento 10×, la superficie dell'acciaio 316L MIM correttamente elettrolucidato dovrebbe apparire lucida a specchio, senza porosità, vaiolatura o trama superficiale visibili. Pori superficiali visibili indicano una densità di sinterizzazione insufficiente oppure una post-lavorazione inadeguata.
- 5Fase 5, prova di accoppiamento della filettatura: le filettature prodotte mediante MIM con diametro di 0,8–1,2 mm dovrebbero accoppiarsi in modo fluido con i corrispondenti componenti con filettatura interna o esterna. Un accoppiamento ruvido, il gripaggio o bave visibili sui fondi della filettatura indicano un errore dimensionale oppure un deceraggio insufficiente; il residuo di legante nella geometria della filettatura è una modalità di difetto nota del MIM.
- 6Fase 6, confronta il livello di prezzo con il costo del processo: il 316L MIM a specifiche complete con HIP, elettrolucidatura e certificazione dimensionale costa significativamente di più al pezzo rispetto ai gioielli fusi standard. Se i gioielli in MIM hanno un prezzo allo stesso livello dei pezzi fusi standard, la struttura dei costi non supporta una reale produzione MIM a processo completo. È giustificata una dovuta diligenza.
Errori critici
Errori di specifica e di approvvigionamento nella selezione e nell'uso dei gioielli per il corpo in MIM.
- Accettare l'etichettatura «MIM» senza verifica del processo — «MIM» come termine commerciale è apparso su gioielli che potrebbero essere stati prodotti mediante fusione convenzionale con trattamento superficiale estetico. Senza un certificato del materiale verificabile, una misurazione della densità e la documentazione del processo, l'affermazione sul MIM è priva di fondamento.
- Acquistare gioielli in MIM senza specifica HIP — il MIM senza HIP è più denso della fusione, ma non ha ancora proprietà equivalenti a quelle del metallo lavorato. Per i gioielli per il corpo con filettature fini sottoposti a carico ciclico quotidiano, l'HIP è la specifica che riduce maggiormente il rischio di cedimento per fatica.
- Presumere che tutto il 316L sia equivalente indipendentemente dal processo di produzione — il 316L fuso, il 316L MIM (senza HIP), il 316L MIM (con HIP) e il 316L lavorato hanno tutti la stessa composizione chimica, ma proprietà meccaniche fondamentalmente diverse a causa delle rispettive microstrutture. La certificazione della composizione chimica è necessaria ma non sufficiente per la valutazione della qualità strutturale.
- Utilizzare la compatibilità del feedstock MIM come indicatore della qualità dei gioielli — il feedstock utilizzato nel MIM influenza sia il processo di sinterizzazione sia le proprietà finali del materiale. I feedstock non progettati per la micro-geometria possono produrre pezzi che soddisfano i requisiti dimensionali ma presentano una densità inferiore o una sinterizzazione di qualità inferiore. La specifica del feedstock dovrebbe far parte della documentazione del materiale.
- Non distinguere il micro-MIM (scala dei gioielli per il corpo) dal MIM standard — le sfide del MIM con diametri di filettatura inferiori a 1 mm sono qualitativamente diverse da quelle del MIM industriale standard con dimensioni di 5–10 mm. I fornitori con capacità MIM generica potrebbero non aver risolto con successo le sfide geometriche specifiche della scala dei gioielli per il corpo. Le prove del 2014 hanno affrontato nello specifico questa distinzione.
Norme che regolano i gioielli per il corpo in MIM
Norme sulla sicurezza dei prodotti e dei materiali che si applicano ai gioielli per il corpo in MIM. I gioielli per il corpo non sono un dispositivo medico nell'UE o negli USA.
- ISO 5832-1: acciaio inossidabile lavorato per impianti chirurgici, il riferimento ISO per la composizione; anche la norma ASTM F138-19 [4] è ampiamente utilizzata in Europa. I gioielli per il corpo in 316L MIM dovrebbero soddisfare una di esse per la composizione.
- Regolamento MDR (UE) 2017/745: i gioielli per il corpo, in MIM o meno, non sono un dispositivo medico; l'allegato XVI punto 2 copre gli impianti che modificano l'anatomia «con l'eccezione dei prodotti per tatuaggi e piercing». Parole come «di grado impianto» descrivono il materiale, non un dispositivo.
- Allegato XVII voce 27 del REACH UE: i limiti di rilascio del nichel si applicano a prescindere dal processo di produzione: 0,2 μg/cm²/settimana per i perni inseriti in parti perforate del corpo. Il 316L contiene nichel, quindi ogni prodotto in 316L MIM deve essere testato (EN 1811), non si deve dare per scontato che sia conforme.
- ISO 10993-5, -10 e -12: norme di valutazione biologica per i dispositivi medici. Per il 316L MIM, i dati dei test dovrebbero provenire dal feedstock e dal processo specifici, poiché il residuo di legante è una possibile variabile tossicologica [9].
- Regolamento generale sulla sicurezza dei prodotti (UE) 2023/988, applicabile dal 13 dicembre 2024: i gioielli per il corpo devono essere sicuri, con documentazione tecnica e tracciabilità; i registri di processo (feedstock, sinterizzazione, HIP, finitura) costituiscono prove utili.
- ASTM F138-19: il principale riferimento negli USA per la composizione e i requisiti delle proprietà dell'acciaio inossidabile 316LVM [4]. I gioielli per il corpo in 316L prodotti mediante MIM dovrebbero soddisfare la norma F138 per la composizione; la densità e le proprietà meccaniche dovrebbero essere verificate dal fornitore.
- MPIF Standard 35: norma della Metal Powder Industries Federation per le proprietà dei materiali MIM. Specifica la densità minima, la resistenza a trazione e l'allungamento per il 316L MIM [3].
- ISO 10993-1: il quadro di valutazione della biocompatibilità per i dispositivi medici, che alcuni fornitori utilizzano anche per i gioielli per il corpo.
- FDA: i gioielli per il corpo non hanno uno scopo medico e non sono regolamentati come dispositivo medico.
- Thailandia: non è stata confermata alcuna norma specifica per i gioielli per il corpo in MIM; gli acquirenti nei mercati regolamentati chiedono di solito certificati del materiale e risultati dei test di rilascio del nichel.
- ISO 13485:2016: la norma di gestione della qualità per i produttori di dispositivi medici [8]. I gioielli per il corpo non sono un dispositivo medico, quindi non è richiesta, ma alcuni produttori la utilizzano come modello per il controllo di processo.
- Singapore: i gioielli per il corpo non sono un dispositivo medico né un prodotto sanitario, quindi l'HSA non li registra; si applicano le norme generali sulla sicurezza dei prodotti di consumo.
Nota di Patrick
"Nel 2014, Frédéric ed io abbiamo avviato quello che ritengo sia stato il primo serio tentativo di applicare lo stampaggio per iniezione di metallo alla geometria dei gioielli per il corpo su scala micro. Avevamo trascorso anni a osservare i componenti fusi cedere, con filettature che si spezzavano nelle barrette da lingua, sezioni sottili che si criccavano nei gioielli a filettatura interna, e a comprenderne il motivo. La porosità derivante dalla fusione a cera persa era il problema fondamentale. La geometria necessaria per gli elementi interni di grado impianto, filettature submillimetriche, pareti inferiori a mezzo millimetro, semplicemente non era ottenibile con una qualità costante mediante la fusione tradizionale. Abbiamo contattato il Dr. Robert Sandford perché disponeva dell'esperienza nella sinterizzazione di cui avevamo bisogno. Per quanto riguarda l'iniezione potevamo fare da soli, avevamo già la capacità di stampaggio per iniezione. Ciò di cui avevamo bisogno era un partner per la sinterizzazione che comprendesse i profili termici specifici e i controlli dell'atmosfera richiesti per il 316L alla densità che ci eravamo prefissati. Ciò che Robert ha portato non è stato solo il forno, ma la conoscenza metallurgica di ciò che accade alle interfacce delle particelle di polvere durante la sinterizzazione e di come l'HIP completi ciò che la sinterizzazione inizia. Il risultato della filettatura da 0,8 mm è stato il numero che ricordo più chiaramente. Non era ottenibile con alcun metodo di fusione che avessimo visto. Raggiungerlo con il MIM ha dimostrato che il limite geometrico sotto il quale avevamo lavorato era un limite di processo, non un limite fisico. Il settore dei gioielli per il corpo può produrre componenti con una qualità strutturale aerospaziale. Ciò che attualmente gli manca è l'infrastruttura della catena di fornitura e la volontà commerciale di richiederla in modo coerente. Le prove hanno dimostrato la fattibilità. Il passo successivo è l'implementazione su scala di produzione. Questo lavoro è in corso."
Fondatore ed Esperto di Piercing
Poli International
Domande frequenti
▸Che cos'è lo stampaggio per iniezione di metallo e perché è importante per i professionisti del piercing?
▸Quali sono i parametri ingegneristici e le soglie tecniche critiche per i gioielli in MIM?
▸Quali sono i passaggi specifici previsti dalla procedura di produzione MIM?
▸In che modo la microporosità porta al cedimento per fatica e come si può evitare?
▸In che modo il residuo di legante influisce sulla qualità della filettatura e come viene valutato?
▸Quali requisiti normativi e quali norme regolano la produzione di gioielli per il corpo in MIM?
Specifiche tecniche
| Parametro | Standard / Valore |
|---|---|
| Densità teorica MIM ottenuta | Vicino alla piena densità con HIP [7] |
| Densità MIM (senza HIP) | In genere circa 96–99% [10] |
| Diametro minimo della filettatura (2014) | 0,8 mm, ritenuto una prima assoluta per i gioielli per il corpo in micro-MIM |
| Spessore minimo di parete ottenuto | < 0,5 mm |
| Finitura superficiale (grezzo di sinterizzazione) | Ra < 0,8 μm |
| Finitura superficiale (elettrolucidato) | Ra < 0,1 μm |
| Condizioni HIP (316L) | 900–1.100 °C a 100–200 MPa di pressione di argon |
| Temperatura di sinterizzazione (316L) | ~1.300–1.380 °C in atmosfera di idrogeno |
| Ritiro di sinterizzazione | ~15–20% lineare |
| Dimensione delle particelle della polvere metallica | 5–20 μm |
| Frazione volumetrica di metallo (feedstock) | 55–65% in volume |
| Vita dell'attrezzatura (stampo in acciaio) | In genere centinaia di migliaia di cicli |
| Materiale primario (prove del 2014) | Composto MIM in acciaio inossidabile 316L |
| Collaborazione di ricerca | Patrick Poli / Frédéric Poli + Dr. Robert Sandford (sinterizzazione), 2014 |
Riferimenti
- [1]German R.M., Bose A. (1997) Injection Molding of Metals and Ceramics. Metal Powder Industries Federation. ISBN 978-1878954619.https://www.mimaweb.org/Resources/Publications.aspx
- [2]NASA-HDBK-5026 (2024), Guidance on strength, fatigue and fracture control for additively manufactured spaceflight hardware.https://standards.nasa.gov/standard/nasa/nasa-hdbk-5026
- [3]MPIF Standard 35: Material Standards for Metal Injection Molded Parts (current edition). Metal Powder Industries Federation.https://www.mpif.org/
- [4]ASTM F138-19, Standard Specification for Wrought 18Chromium-14Nickel-2.5Molybdenum Stainless Steel Bar and Wire for Surgical Implants.https://store.astm.org/f0138-19.html
- [5]Heaney D.F. (ed.) (2012) Handbook of Metal Injection Molding, Part I: processing (feedstock, moulding, debinding, sintering). Woodhead Publishing. ISBN 978-0857090669.
- [6]Igharo M., Wood J.V. (1985) "Compaction and sintering phenomena in titanium-nickel shape memory alloys." Powder Metallurgy 28(3):131-139.https://doi.org/10.1179/pom.1985.28.3.131
- [7]Atkinson H.V., Davies S. (2000) "Fundamental aspects of hot isostatic pressing: an overview." Metallurgical and Materials Transactions A 31(12):2981–3000.https://doi.org/10.1007/s11661-000-0078-2
- [8]ISO 13485:2016, Medical devices: Quality management systems.https://www.iso.org/standard/59752.html
- [9]ISO 10993-12:2021, Biological evaluation of medical devices: Sample preparation and reference materials.https://www.iso.org/standard/75769.html
- [10]Heaney D.F. (ed.) (2012) Handbook of Metal Injection Molding. Woodhead Publishing. ISBN 978-0857090669.https://doi.org/10.1533/9780857096234.2.254
- [11]Upadhyaya G.S. (2002) Powder Metallurgy Technology. Cambridge International Science Publishing. ISBN 978-1898326397.
Metti la scienza in pratica
Questo standard tecnico è la base architettonica per i nostri strumenti analitici professionali.
Strumenti correlati
Standard correlati
- Biocompatibilità dei metalli di grado impianto nei gioielli per il corpo →
- Colore dell'ossido di titanio anodizzato: guida alla fisica e al mercato →
- Scienza dei polimeri per i gioielli da body piercing →
- Geometria della punta dell'ago e fisica della punta smussa spiegate →
- Tossicologia, tossicologia degli inchiostri per tatuaggi →