
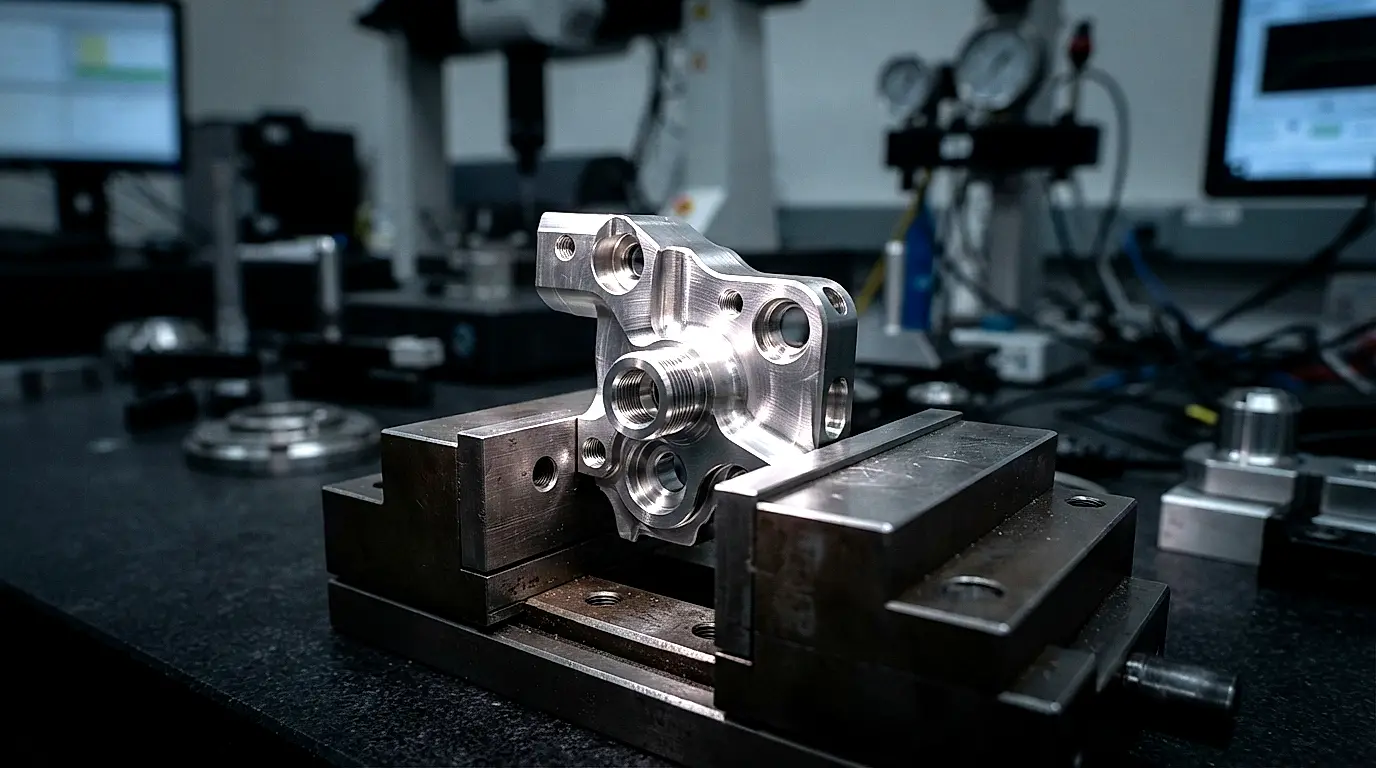
Moldagem por Injeção de Metal: A Engenharia Aeroespacial Encontra a Body Art

A moldagem por injeção de metal (MIM) situa-se entre a fundição (acessível, mas propensa à porosidade) e a maquinagem CNC (precisa, mas dispendiosa). Em 2014, Patrick Poli e o seu filho Frédéric Poli, a trabalhar com o especialista em sinterização norte-americano Dr. Robert Sandford, realizaram ensaios de micro-MIM para joalharia corporal e produziram roscas de 0,8 mm e componentes de parede fina em aço inoxidável 316L. Esta referência abrange o processo de MIM, por que motivo a densidade importa para a fadiga em dimensões reduzidas, o que os ensaios de 2014 alcançaram e como a prensagem isostática a quente (HIP) fecha a porosidade interna que inicia as fissuras por fadiga.
Cada peça de joalharia corporal fundida em vez de maquinada contém um compromisso. A fundição à cera perdida, o padrão da indústria para formas complexas, introduz microporosidade: minúsculos vazios deixados onde o metal fundido não conseguiu preencher o molde completamente, ou onde se libertou gás do metal à medida que arrefecia. Numa joia usada num dedo, a microporosidade é uma preocupação estética. Numa haste de labret de calibre 14 com uma rosca de 1,2 mm de diâmetro, é uma falha estrutural prestes a acontecer. As roscas partem-se. As secções finas fissuram sob as cargas de flexão do uso diário. O eletropolimento pode melhorar a superfície, mas não consegue fechar um vazio no interior do metal.
A moldagem por injeção de metal foi desenvolvida na década de 1970 e é agora amplamente utilizada para peças metálicas pequenas e complexas em dispositivos médicos, na indústria aeroespacial e noutros setores. Responde a uma questão: como produzir componentes metálicos geometricamente complexos em grande volume, com propriedades de material que se aproximam das do metal forjado em vez da fundição? A MIM combina a liberdade geométrica da moldagem por injeção de plástico com a ciência dos materiais da metalurgia dos pós [1][10]. Em 2014, Patrick Poli e Frédéric Poli testaram-na para joalharia corporal à microescala, produzindo roscas até 0,8 mm e paredes mais finas do que 0,5 mm.
O Processo de MIM: Oito Passos do Pó à Joalharia
A moldagem por injeção de metal é um processo de várias etapas que requer coordenação entre a instalação de injeção, a instalação de remoção do ligante (debinding) e o forno de sinterização. Os ensaios Sandford-Poli de 2014 mostraram que estas etapas não têm de estar todas sob o mesmo teto.
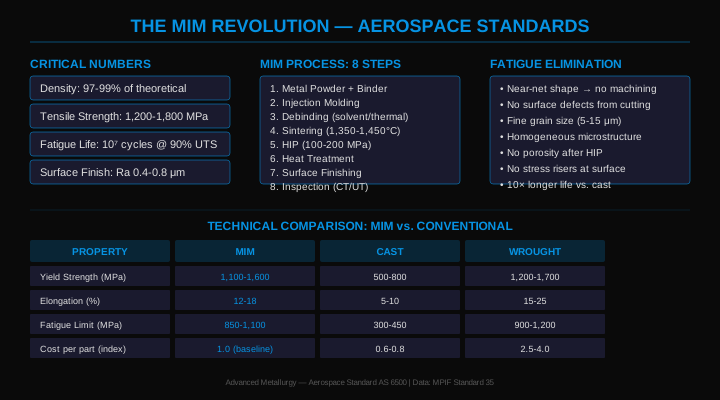
- »Passo 1, preparação do feedstock: pó metálico fino (aço inoxidável 316L, tamanho de partícula 5–20 μm) é misturado com um sistema de ligante termoplástico (tipicamente cera de parafina + polietileno + tensoativo) a uma fração volumétrica de metal de 55–65%. Os grânulos de composto resultantes têm as características de fluxo de um termoplástico e o conteúdo metálico de uma peça fundida.
- »Passo 2, moldagem por injeção: o feedstock é aquecido a 150–180 °C e injetado num molde de aço de precisão sob uma pressão de injeção de 40–150 MPa. A geometria do molde define a forma final da peça. A margem de retração (tipicamente 15–20%) deve ser incorporada nas dimensões do molde. A "peça em verde" injetada contém toda a complexidade geométrica da peça final, mas é mecanicamente frágil.
- »Passo 3, remoção do ligante por solvente (primária): as peças em verde são imersas num banho de solvente (tipicamente heptano ou acetona a 40–60 °C) que dissolve seletivamente o componente de ligante de cera de parafina. Isto cria uma rede de poros interligados através da qual o ligante restante pode ser removido na etapa seguinte. A "peça em castanho" após a remoção do ligante por solvente é extremamente frágil; hastes de labret individuais e bananas de umbigo neste estado partem-se sob a pressão dos dedos.
- »Passo 4, remoção térmica do ligante (secundária): as peças em castanho são aquecidas num forno de atmosfera controlada (< 600 °C) para pirolisar o ligante polimérico restante. A rede de poros resultante da remoção do ligante por solvente permite que os produtos de decomposição do ligante escapem sem criar uma pressão interna que fraturaria a peça.
- »Passo 5, sinterização: as peças sem ligante são colocadas num forno de sinterização a 1.300–1.380 °C numa atmosfera redutora (hidrogénio ou amoníaco dissociado para o aço inoxidável 316L). À temperatura de sinterização, as partículas de pó metálico unem-se por difusão no estado sólido, e o material passa de um compacto de pó poroso a um metal policristalino denso. A peça retrai-se uniformemente cerca de ~15–20% à medida que a porosidade fecha.
- »Passo 6, prensagem isostática a quente (HIP): para as aplicações mais exigentes, as peças sinterizadas são submetidas a HIP: alta temperatura e alta pressão isostática de gás (tipicamente 100-200 MPa, via árgon) aplicadas ao mesmo tempo. O HIP fecha a porosidade interna que não está ligada à superfície, aproximando a densidade da do metal forjado [7].
- »Passo 7, acabamento superficial: as peças como sinterizadas têm Ra ~0,8 μm, adequado para muitas aplicações industriais, mas não para a joalharia corporal. As peças são eletropolidas para Ra < 0,1 μm, produzindo a superfície brilhante como um espelho e de baixa rugosidade de que a joalharia corporal necessita. O eletropolimento também remove a camada de óxido superficial resultante da sinterização, revelando a camada passiva limpa e rica em crómio da liga 316L.
- »Passo 8, Verificação da qualidade: Inspeção dimensional (calibre de rosca, diâmetro, comprimento). Ensaios de materiais (densidade pelo método de Arquimedes; amostras de ensaio de tração do lote). Medição da rugosidade superficial. Certificação de biocompatibilidade segundo o enquadramento da norma ISO 10993. Os ensaios de 2014 utilizaram instalações de sinterização sediadas nos EUA geridas pelo Dr. Robert Sandford para os passos 5–6, demonstrando o modelo subcontratado.
Por que Razão o MIM Elimina a Falha por Fadiga à Microescala
O modo de falha estrutural que o MIM aborda é a fratura por fadiga, a propagação progressiva de fissuras que ocorre quando um material é sujeito a tensão cíclica repetida abaixo da sua resistência à tração última. Na joalharia corporal, a tensão cíclica ocorre com cada movimento da anatomia perfurada: uma haste de língua flete milhares de vezes por dia, uma banana de umbigo dobra a cada passo. Os componentes fundidos com microporosidade interna contêm concentradores de tensão, pontos onde as fissuras se iniciam a uma tensão muito inferior do que num material isento de vazios.
- »A microporosidade como iniciadora de fissuras: os vazios internos no metal fundido concentram a tensão sob carga cíclica. O fator de concentração de tensão num vazio esférico é de cerca de 2, pelo que a tensão local é aproximadamente o dobro da tensão nominal. Uma pequena imperfeição sob tensão duplicada, submetida a ciclos milhares de vezes por dia, pode iniciar uma fissura por fadiga que cresce até que a secção transversal já não consiga suportar a carga.
- »Geometria do fundo da rosca: os fundos das roscas concentram inerentemente a tensão: o vale em forma de V de uma rosca concentra a tensão por um fator de cerca de 3-5 em relação à tensão nominal na secção roscada. Num labret fundido em 316L com uma rosca de 1,2 mm, a porosidade da fundição no fundo da rosca soma-se a essa concentração geométrica, uma razão plausível para o facto de os componentes internos fundidos se partirem.
- »Solução MIM: peças em MIM bem sinterizadas têm pouca porosidade interna, e a HIP fecha a maior parte do que resta [7]. Os fundos das roscas numa peça em MIM tratada por HIP estão próximos de metal são, com uma resistência à fadiga que se aproxima da do aço inoxidável 316L forjado.
- »Evidência da HIP: o efeito da HIP na porosidade interna está bem documentado na literatura de materiais [7]. A NASA publica agora orientações sobre resistência, fadiga e controlo de fratura para equipamento de voo espacial fabricado por manufatura aditiva (NASA-HDBK-5026, 2024) [2], onde surgem as mesmas questões de porosidade.
- »Comparação com a maquinagem CNC: o titânio de grau de implante maquinado por CNC (ASTM F136) é a referência para a joalharia corporal de elevado valor e não apresenta porosidade de fundição. O MIM 316L tratado por HIP aproxima-se do 316L maquinado em propriedades mecânicas, a um custo por peça inferior para geometrias complexas.
Os Ensaios Sandford-Poli de 2014: O Que Foi Efetivamente Alcançado
Os ensaios de 2014 na Tailândia não foram uma prova de conceito para o MIM em geral, que tem estado em uso industrial desde a década de 1970. Testaram a aplicação específica do micro-MIM à geometria da joalharia corporal: paredes finas, pequenos diâmetros de rosca e o acabamento superficial de que a joalharia corporal necessita.
- »O problema a ser resolvido: a fundição à cera perdida de joalharia corporal em aço inoxidável 316L é limitada na espessura de parede e no diâmetro da rosca, e a porosidade em secções finas e roscas leva a microfissuras e falhas na rosca.
- »O avanço: os ensaios utilizaram um feedstock de MIM formulado para geometria fina, injetado no equipamento da fábrica tailandesa utilizado para os ensaios de 2014. Com a remoção do ligante e a sinterização subcontratadas para a instalação norte-americana do Dr. Robert Sandford, produziram componentes com roscas de 0,8 mm, espessuras de parede abaixo de 0,5 mm e geometrias anteriormente alcançáveis apenas por maquinagem CNC.
- »O modelo comercial: uma instalação completa de MIM interna (moldagem por injeção, remoção do ligante, sinterização, HIP) é um investimento de capital elevado. Os ensaios demonstraram uma alternativa prática: produzir peças em verde em equipamento de injeção existente e subcontratar a remoção do ligante e a sinterização a uma instalação especializada, o que reduz substancialmente o capital necessário mantendo os benefícios metalúrgicos do MIM.
- »O que NÃO foi alegado: Os ensaios de 2014 estabeleceram a viabilidade e demonstraram a qualidade de produção da primeira amostra. A validação completa à escala de produção, incluindo a estabilidade do processo a longo prazo, dimensões consistentes pós-sinterização em grandes lotes e a certificação completa de biocompatibilidade ISO 10993 da combinação específica de feedstock e sinterizado, representa a etapa seguinte de desenvolvimento. Esta é a posição honesta da engenharia: a prova de conceito está concluída; a implementação à escala de produção requer investimento adicional.
- »Importância para a indústria: Tanto quanto é do conhecimento dos participantes, os ensaios de 2014 foram a primeira aplicação com êxito do micro-MIM à geometria da joalharia corporal em qualquer parte do mundo. Desde então, a indústria da joalharia corporal começou a explorar o MIM de forma mais ampla, mas a joalharia corporal em MIM disponível comercialmente com diâmetros de rosca inferiores a 1 mm permanece rara em 2026.
Avaliar a Qualidade da Joalharia Corporal em MIM
Como avaliar se a joalharia corporal comercializada como MIM cumpre efetivamente a qualidade de fabrico implícita por essa alegação.
- 1Passo 1, Solicitar o certificado do material: O aço inoxidável 316L em MIM para joalharia corporal deve ter um certificado de material a confirmar a composição da liga dentro dos limites da norma ASTM F138 [4], além da densidade medida e da rugosidade superficial após o eletropolimento. Sem estes documentos, a alegação de MIM não pode ser verificada.
- 2Passo 2, Perguntar se a HIP foi realizada: O MIM sem HIP deixa alguma porosidade residual; a HIP aproxima a densidade da do metal forjado [7]. Para roscas finas sob carga cíclica diária, a HIP é a especificação mais segura. Um fornecedor que não saiba se a HIP foi aplicada não comprou de acordo com essa especificação.
- 3Passo 3, Verificação dimensional da geometria alegada: Diâmetro da rosca (medido com um calibre de rosca calibrado), comprimento interno da haste (medido com um paquímetro digital), espessura de parede em secções finas. O MIM deve reproduzir as dimensões dentro de ±0,3% após a compensação da retração por sinterização; a consistência entre várias peças do mesmo lote é o indicador de qualidade.
- 4Passo 4, Verificação da rugosidade superficial: Sob uma lupa de 10×, a superfície do 316L em MIM corretamente eletropolido deve parecer brilhante como um espelho, sem porosidade, picadas ou textura superficial visíveis. Poros superficiais visíveis indicam ou densidade de sinterização insuficiente ou pós-processamento inadequado.
- 5Passo 5, Ensaio de acoplamento da rosca: As roscas produzidas por MIM com 0,8–1,2 mm de diâmetro devem acoplar suavemente com os componentes de rosca interna ou externa correspondentes. Um acoplamento áspero, gripagem ou rebarbas visíveis nos fundos da rosca indicam ou um erro dimensional ou remoção insuficiente do ligante; o resíduo de ligante na geometria da rosca é um modo de defeito conhecido do MIM.
- 6Passo 6, Comparar o nível de preço com o custo do processo: O 316L em MIM de especificação completa com HIP, eletropolimento e certificação dimensional custa significativamente mais por peça do que a joalharia fundida padrão. Se a joalharia em MIM tiver um preço ao mesmo nível das peças fundidas padrão, a estrutura de custos não suporta uma produção genuína de MIM de processo completo. É justificada uma devida diligência.
Erros Críticos
Erros de especificação e de aquisição na obtenção e utilização de joalharia corporal em MIM.
- Aceitar a rotulagem «MIM» sem verificação do processo — «MIM» como termo de marketing tem surgido em joalharia que pode ter sido produzida por fundição convencional com tratamento cosmético de superfície. Sem um certificado de material verificável, medição de densidade e documentação do processo, a alegação de MIM carece de fundamento.
- Adquirir joalharia em MIM sem especificação de HIP — O MIM sem HIP é mais denso do que a fundição, mas ainda não apresenta propriedades equivalentes às do metal forjado. Para joalharia corporal com roscas finas sob carga cíclica diária, a HIP é a especificação que mais reduz o risco de falha por fadiga.
- Assumir que todo o 316L é equivalente independentemente do processo de fabrico — O 316L fundido, o 316L em MIM (sem HIP), o 316L em MIM (com HIP) e o 316L forjado têm todos a mesma composição química, mas propriedades mecânicas fundamentalmente diferentes devido às respetivas microestruturas. A certificação da composição química é necessária, mas não suficiente para a avaliação da qualidade estrutural.
- Utilizar a compatibilidade do feedstock de MIM como indicador da qualidade da joalharia — O feedstock utilizado no MIM afeta tanto o processo de sinterização como as propriedades finais do material. Os feedstocks não concebidos para microgeometria podem produzir peças que cumprem os requisitos dimensionais, mas que têm menor densidade ou pior sinterização. A especificação do feedstock deve fazer parte da documentação do material.
- Não distinguir o micro-MIM (escala da joalharia corporal) do MIM padrão — Os desafios do MIM com diâmetros de rosca inferiores a 1 mm são qualitativamente diferentes dos do MIM industrial padrão com dimensões de 5–10 mm. Fornecedores com capacidade geral de MIM podem não ter resolvido com êxito os desafios geométricos específicos da escala da joalharia corporal. Os ensaios de 2014 abordaram especificamente esta distinção.
Normas que Regem a Joalharia Corporal em MIM
Regras de segurança do produto e de materiais aplicáveis à joalharia corporal em MIM. A joalharia corporal não é um dispositivo médico na UE nem nos EUA.
- ISO 5832-1: aço inoxidável forjado para implantes cirúrgicos, a referência de composição da ISO; a norma ASTM F138-19 [4] é também amplamente utilizada na Europa. A joalharia corporal em 316L em MIM deve cumprir uma delas quanto à composição.
- MDR da UE 2017/745: a joalharia corporal, seja em MIM ou não, não é um dispositivo médico; o Anexo XVI ponto 2 abrange implantes que modificam a anatomia «com exceção dos produtos para tatuagens e piercings». Expressões como «grau de implante» descrevem o material, não um dispositivo.
- Entrada 27 do Anexo XVII do REACH da UE: os limites de libertação de níquel aplicam-se independentemente do processo de fabrico: 0,2 μg/cm²/semana para hastes inseridas em partes perfuradas do corpo. O 316L contém níquel, pelo que cada produto em 316L em MIM deve ser testado (EN 1811), não se devendo assumir que cumpre.
- ISO 10993-5, -10 e -12: normas de avaliação biológica para dispositivos médicos. Para o 316L em MIM, os dados de ensaio devem provir do feedstock e processo específicos, porque o resíduo de ligante é uma possível variável toxicológica [9].
- Regulamento Geral sobre a Segurança dos Produtos (UE) 2023/988, aplicável desde 13 de dezembro de 2024: a joalharia corporal deve ser segura, com documentação técnica e rastreabilidade; os registos do processo (feedstock, sinterização, HIP, acabamento) são provas úteis.
- ASTM F138-19: A principal referência dos EUA para a composição e requisitos de propriedades do aço inoxidável 316LVM [4]. A joalharia corporal em 316L produzida por MIM deve cumprir a norma F138 quanto à composição; a densidade e as propriedades mecânicas devem ser verificadas pelo fornecedor.
- Norma MPIF Standard 35: Norma da Metal Powder Industries Federation para propriedades do material em MIM. Especifica a densidade mínima, a resistência à tração e o alongamento para o 316L em MIM [3].
- ISO 10993-1: O enquadramento de avaliação da biocompatibilidade para dispositivos médicos, que alguns fornecedores também utilizam para joalharia corporal.
- FDA: a joalharia corporal não tem finalidade médica e não é regulamentada como um dispositivo médico.
- Tailândia: não foi confirmada nenhuma regra específica para joalharia corporal em MIM; os compradores em mercados regulamentados pedem habitualmente certificados de material e resultados de ensaios de libertação de níquel.
- ISO 13485:2016: a norma de gestão da qualidade para fabricantes de dispositivos médicos [8]. A joalharia corporal não é um dispositivo médico, pelo que não é exigida, mas alguns fabricantes utilizam-na como modelo para o controlo de processos.
- Singapura: a joalharia corporal não é um dispositivo médico nem um produto de saúde, pelo que a HSA não a regista; aplicam-se as regras gerais de segurança dos produtos de consumo.
Nota do Patrick
"Em 2014, Frédéric e eu pusemos em marcha o que considero ter sido a primeira tentativa séria de aplicar a moldagem por injeção de metal à geometria da joalharia corporal à microescala. Passáramos anos a ver os componentes fundidos falhar, as roscas a partirem-se em hastes de língua, as secções finas a fissurarem em joalharia com rosca interna, e a compreender o porquê. A porosidade proveniente da fundição à cera perdida era o problema fundamental. A geometria de que necessitávamos para elementos internos de grau de implante, roscas submilimétricas, paredes abaixo de meio milímetro, simplesmente não era alcançável com uma qualidade consistente mediante a fundição tradicional. Contactámos o Dr. Robert Sandford porque ele possuía a experiência em sinterização de que precisávamos. A parte da injeção podíamos fazer nós mesmos, já tínhamos capacidade de moldagem por injeção. O que precisávamos era de um parceiro de sinterização que compreendesse os perfis térmicos específicos e os controlos de atmosfera necessários para o 316L à densidade que tínhamos como objetivo. O que o Robert trouxe não foi apenas o forno, foi o conhecimento metalúrgico do que acontece nas interfaces das partículas de pó durante a sinterização, e de como a HIP completa o que a sinterização inicia. O resultado da rosca de 0,8 mm foi o número de que me lembro mais claramente. Isso não era alcançável com nenhum método de fundição que tivéssemos visto. Alcançá-lo com MIM provou que o teto geométrico sob o qual estávamos a trabalhar era um teto de processo, não um teto da física. A indústria da joalharia corporal pode produzir componentes com qualidade estrutural aeroespacial. O que lhe falta atualmente é a infraestrutura da cadeia de abastecimento e a vontade comercial de a exigir de forma consistente. Os ensaios provaram a viabilidade. O passo seguinte é a implementação à escala de produção. Esse trabalho está em curso."
Fundador e Especialista em Piercing
Poli International
Perguntas Frequentes
▸O que é a moldagem por injeção de metal e por que razão é relevante para os profissionais de piercing?
▸Quais são os referenciais de engenharia e os limiares técnicos críticos para a joalharia em MIM?
▸Quais são os passos específicos envolvidos no procedimento de fabrico por MIM?
▸Como é que a microporosidade leva à falha por fadiga e como pode ser evitada?
▸De que forma é que o resíduo de ligante afeta a qualidade da rosca e como é avaliado?
▸Que requisitos regulamentares e normas regem a produção de joalharia corporal em MIM?
Especificações Técnicas
| Parâmetro | Norma / Valor |
|---|---|
| Densidade Teórica de MIM Alcançada | Aproximando-se da densidade total com HIP [7] |
| Densidade do MIM (sem HIP) | Tipicamente cerca de 96–99% [10] |
| Diâmetro Mínimo da Rosca (2014) | 0,8 mm, considerado uma estreia para a joalharia corporal em micro-MIM |
| Espessura Mínima de Parede Alcançada | < 0,5 mm |
| Acabamento Superficial (como sinterizado) | Ra < 0,8 μm |
| Acabamento Superficial (eletropolido) | Ra < 0,1 μm |
| Condições de HIP (316L) | 900–1.100 °C a 100–200 MPa de pressão de árgon |
| Temperatura de Sinterização (316L) | ~1.300–1.380 °C em atmosfera de hidrogénio |
| Retração por Sinterização | ~15–20% linear |
| Tamanho de Partícula do Pó Metálico | 5–20 μm |
| Fração Volumétrica de Metal (feedstock) | 55–65% em volume |
| Vida Útil do Molde (molde de aço) | Tipicamente centenas de milhares de ciclos |
| Material Primário (ensaios de 2014) | Composto de MIM de aço inoxidável 316L |
| Colaboração de Investigação | Patrick Poli / Frédéric Poli + Dr. Robert Sandford (sinterização), 2014 |
Referências
- [1]German R.M., Bose A. (1997) Injection Molding of Metals and Ceramics. Metal Powder Industries Federation. ISBN 978-1878954619.https://www.mimaweb.org/Resources/Publications.aspx
- [2]NASA-HDBK-5026 (2024), Guidance on strength, fatigue and fracture control for additively manufactured spaceflight hardware.https://standards.nasa.gov/standard/nasa/nasa-hdbk-5026
- [3]MPIF Standard 35: Material Standards for Metal Injection Molded Parts (current edition). Metal Powder Industries Federation.https://www.mpif.org/
- [4]ASTM F138-19, Standard Specification for Wrought 18Chromium-14Nickel-2.5Molybdenum Stainless Steel Bar and Wire for Surgical Implants.https://store.astm.org/f0138-19.html
- [5]Heaney D.F. (ed.) (2012) Handbook of Metal Injection Molding, Part I: processing (feedstock, moulding, debinding, sintering). Woodhead Publishing. ISBN 978-0857090669.
- [6]Igharo M., Wood J.V. (1985) "Compaction and sintering phenomena in titanium-nickel shape memory alloys." Powder Metallurgy 28(3):131-139.https://doi.org/10.1179/pom.1985.28.3.131
- [7]Atkinson H.V., Davies S. (2000) "Fundamental aspects of hot isostatic pressing: an overview." Metallurgical and Materials Transactions A 31(12):2981–3000.https://doi.org/10.1007/s11661-000-0078-2
- [8]ISO 13485:2016, Medical devices: Quality management systems.https://www.iso.org/standard/59752.html
- [9]ISO 10993-12:2021, Biological evaluation of medical devices: Sample preparation and reference materials.https://www.iso.org/standard/75769.html
- [10]Heaney D.F. (ed.) (2012) Handbook of Metal Injection Molding. Woodhead Publishing. ISBN 978-0857090669.https://doi.org/10.1533/9780857096234.2.254
- [11]Upadhyaya G.S. (2002) Powder Metallurgy Technology. Cambridge International Science Publishing. ISBN 978-1898326397.
Coloque a Ciência em Prática
Esta norma técnica é a fundação arquitetónica para as nossas ferramentas analíticas profissionais.