
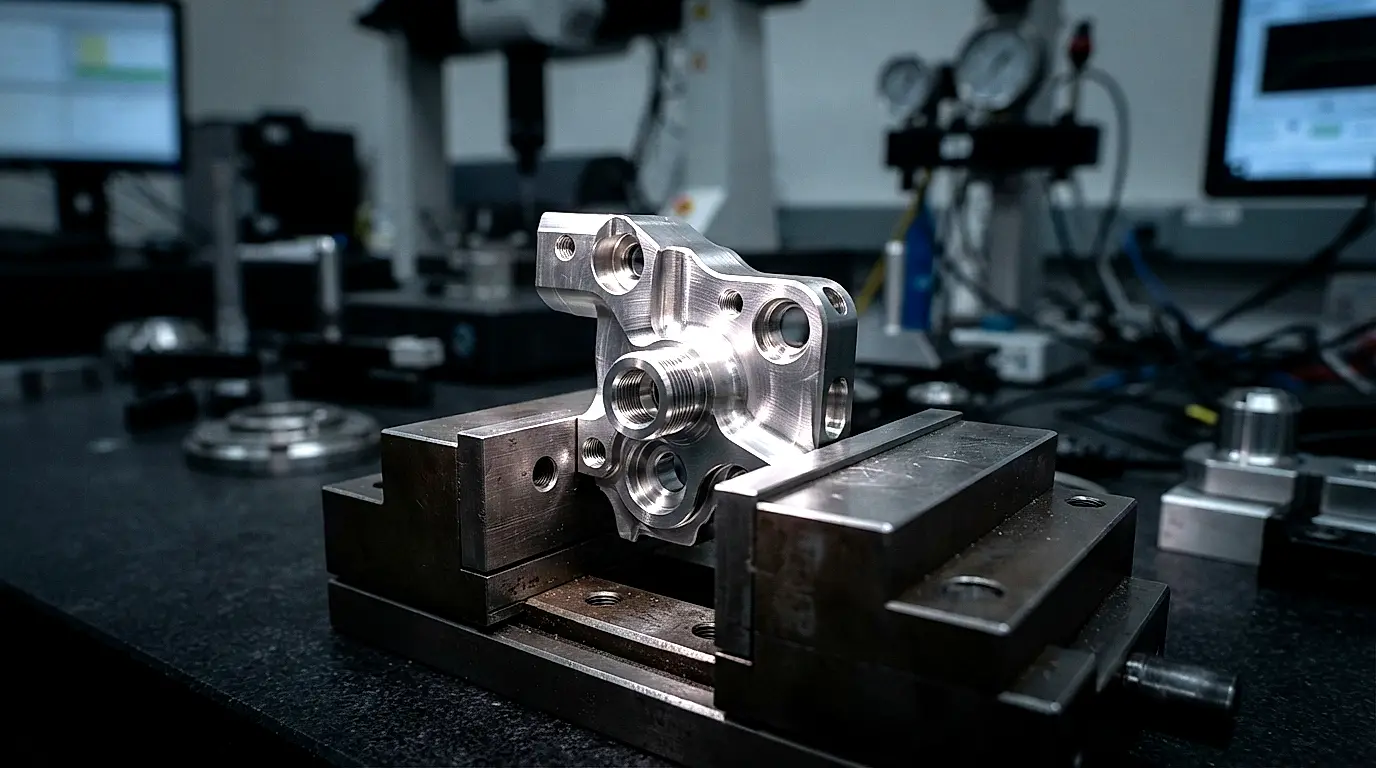
Metal Injection Moulding: lucht- en ruimtevaarttechniek ontmoet Body Art

Metal Injection Moulding (MIM) bevindt zich tussen gieten (betaalbaar maar gevoelig voor porositeit) en CNC-bewerkingsprocessen (nauwkeurig maar duur). In 2014 voerden Patrick Poli en zijn zoon Frédéric Poli, in samenwerking met de Amerikaanse sinterexpert dr. Robert Sandford, micro-MIM-proeven uit voor bodysieraden en produceerden zij schroefdraad van 0,8 mm en dunwandige componenten van 316L roestvrij staal. Deze referentie behandelt het MIM-proces, waarom dichtheid van belang is voor vermoeidheid bij kleine afmetingen, wat de proeven van 2014 hebben bereikt en hoe heet isostatisch persen (HIP) de interne porositeit sluit die vermoeidheidsscheuren doet ontstaan.
Elk bodysieraad dat gegoten is in plaats van machinaal bewerkt bevat een compromis. Precisiegieten (investment casting), de industriestandaard voor complexe vormen, introduceert microporositeit: piepkleine holtes die achterblijven waar het gesmolten metaal de gietvorm niet volledig kon vullen, of waar gas uit het metaal is ontweken tijdens het afkoelen. Bij een sieraad dat aan een vinger wordt gedragen is microporositeit een esthetische kwestie. Bij een labretstaafje van 14 gauge met een schroefdraad met een diameter van 1,2 mm is het structureel falen dat staat te gebeuren. Schroefdraad breekt af. Dunne delen barsten onder de buigbelastingen van het dagelijks dragen. Elektropolijsten kan het oppervlak verbeteren, maar kan een holte in het metaal niet sluiten.
Metal Injection Moulding is ontwikkeld in de jaren 1970 en wordt nu op grote schaal gebruikt voor kleine, complexe metalen onderdelen in medische hulpmiddelen, de lucht- en ruimtevaart en andere industrieën. Het beantwoordt één vraag: hoe produceert u geometrisch complexe metalen componenten in grote aantallen, met materiaaleigenschappen die die van gesmeed metaal benaderen in plaats van gietwerk? MIM combineert de geometrische vrijheid van spuitgieten van kunststof met de materiaalwetenschap van de poedermetallurgie [1][10]. In 2014 testten Patrick Poli en Frédéric Poli het voor bodysieraden op microschaal, waarbij ze schroefdraad tot 0,8 mm en wanden dunner dan 0,5 mm produceerden.
Het MIM-proces: acht stappen van poeder tot sieraad
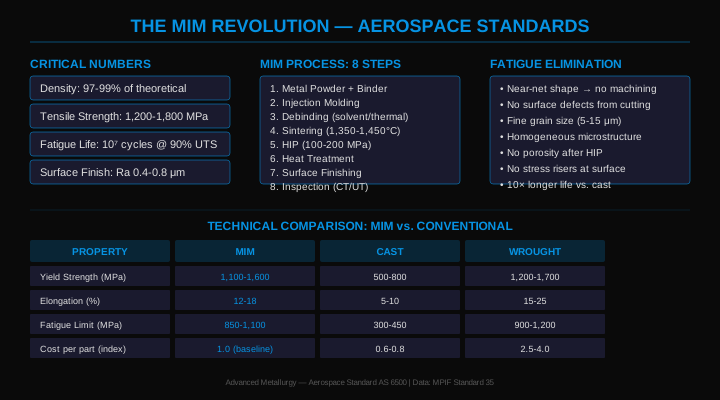
Metal Injection Moulding is een proces uit meerdere fasen dat coördinatie vereist tussen de injectiefaciliteit, de ontbindfaciliteit en de sinteroven. De Sandford-Poli-proeven van 2014 toonden aan dat deze fasen niet allemaal onder één dak hoeven te plaatsvinden.
- »Stap 1, Feedstock-preparatie: Fijn metaalpoeder (316L roestvrij staal, deeltjesgrootte 5–20 μm) wordt gemengd met een thermoplastisch bindmiddelsysteem (typisch paraffine-was + polyethyleen + surfactant) bij een metaalvolumefractie van 55–65%. De resulterende compoundpellets hebben de stroomeigenschappen van een thermoplast en het metaalgehalte van gietwerk.
- »Stap 2, Spuitgieten (injection moulding): De feedstock wordt verwarmd tot 150–180 °C en onder een injectiedruk van 40–150 MPa in een precisiestalen matrijs gespoten. De matrijsgeometrie bepaalt de uiteindelijke vorm van het onderdeel. Krimpcompensatie (typisch 15–20%) moet in de matrijsafmetingen worden ingebouwd. Het ingespoten "groene deel" (green part) bevat de volledige geometrische complexiteit van het uiteindelijke stuk, maar is mechanisch breekbaar.
- »Stap 3, Oplosmiddelontbinding (primair): De groene delen worden ondergedompeld in een oplosmiddelbad (typisch heptaan of aceton bij 40–60 °C) dat selectief de paraffine-was-bindmiddelcomponent oplost. Dit creëert een onderling verbonden poriënnetwerk waardoor het resterende bindmiddel in de volgende fase kan worden verwijderd. Het "bruine deel" (brown part) na ontbinding door oplosmiddel is extreem breekbaar; individuele labretstaafjes en navelstaafjes in deze staat breken onder vingerdruk.
- »Stap 4, Thermische ontbinding (secundair): De bruine delen worden verwarmd in een oven met gecontroleerde atmosfeer (< 600 °C) om het resterende polymere bindmiddel te pyrolyseren. Het poriënnetwerk uit de ontbinding door oplosmiddel laat de ontledingsproducten van het bindmiddel ontsnappen zonder dat er interne druk wordt opgebouwd die het onderdeel zou doen breken.
- »Stap 5, Sinteren: De ontbonde delen worden geplaatst in een sinteroven bij 1.300–1.380 °C in een reducerende atmosfeer (waterstof of gedissocieerde ammoniak voor 316L roestvrij staal). Bij de sintertemperatuur binden de metaalpoederdeeltjes zich door diffusie in de vaste fase, en gaat het materiaal over van een poreus poedercompact naar een dicht polykristallijn metaal. Het onderdeel krimpt uniform met ~15–20% naarmate de porositeit sluit.
- »Stap 6, Hot Isostatic Pressing (HIP): Voor de meest veeleisende toepassingen worden gesinterde onderdelen onderworpen aan HIP: hoge temperatuur en hoge isostatische gasdruk (typisch 100-200 MPa, via argon) tegelijkertijd toegepast. HIP sluit interne porositeit die niet met het oppervlak is verbonden, waardoor de dichtheid dicht bij die van gesmeed metaal komt [7].
- »Stap 7, Oppervlakteafwerking: Zoals gesinterde onderdelen hebben een Ra van ~0,8 μm, wat voldoende is voor veel industriële toepassingen maar niet voor bodysieraden. Onderdelen worden geëlektropolijst tot Ra < 0,1 μm, wat het spiegelgladde oppervlak met lage ruwheid oplevert dat bodysieraden nodig hebben. Elektropolijsten verwijdert ook de oxide-oppervlaktelaag van het sinteren, waardoor de schone chroomrijke passieve laag van de 316L-legering zichtbaar wordt.
- »Stap 8, Kwaliteitsverificatie: Dimensionale inspectie (schroefdraadmeter, diameter, lengte). Materiaaltesten (dichtheid volgens Archimedes-methode; trekproefmonsters uit de batch). Meting van de oppervlakteruwheid. Biocompatibiliteitscertificering volgens het ISO 10993-kader. De proeven van 2014 maakten gebruik van in de VS gevestigde sinterfaciliteiten onder leiding van dr. Robert Sandford voor stappen 5–6, waarmee het uitbestede model werd gedemonstreerd.
Waarom MIM vermoeidheidsbreuk op microschaal elimineert
De structurele faalmodus die MIM aanpakt is vermoeidheidsbreuk, de progressieve scheurvoortplanting die optreedt wanneer een materiaal wordt onderworpen aan herhaalde cyclische belasting onder de ultieme treksterkte. In bodysieraden treedt cyclische belasting op bij elke beweging van de gepiercede anatomie: een tongstaafje buigt duizenden keren per dag, een navelstaafje buigt bij elke stap. Gegoten componenten met interne microporositeit bevatten spanningsconcentratoren, punten waar scheuren beginnen bij veel lagere spanning dan in holtevrij materiaal.
- »Microporositeit als scheurinitiator: interne holtes in gegoten metaal concentreren spanning onder cyclische belasting. De spanningsconcentratiefactor bij een bolvormige holte is ongeveer 2, dus de lokale spanning is ruwweg het dubbele van de nominale spanning. Een klein defect onder verdubbelde spanning, dat duizenden keren per dag cyclisch wordt belast, kan een vermoeidheidsscheur doen ontstaan die groeit totdat de dwarsdoorsnede de belasting niet langer kan dragen.
- »Schroefdraadbodemgeometrie: schroefdraadbodems werken van nature spanningsconcentrerend: het V-vormige dal van een schroefdraad concentreert spanning met een factor van ongeveer 3-5 ten opzichte van de nominale spanning in het schroefdraadgedeelte. Bij een gegoten 316L-labret met een schroefdraad van 1,2 mm draagt gietporositeit aan de schroefdraadbodem bij aan die geometrische concentratie, een aannemelijke reden waarom gegoten interne delen afbreken.
- »MIM-oplossing: goed gesinterde MIM-onderdelen hebben weinig interne porositeit, en HIP sluit het grootste deel van wat er overblijft [7]. Schroefdraadbodems in een met HIP behandeld MIM-onderdeel bevinden zich dicht bij gezond metaal, met een vermoeidheidsweerstand die die van gesmeed 316L roestvrij staal benadert.
- »HIP-bewijs: het effect van HIP op interne porositeit is goed gedocumenteerd in de materiaalliteratuur [7]. NASA publiceert nu richtlijnen over sterkte, vermoeidheid en breukbeheersing voor additief vervaardigde ruimtevaarthardware (NASA-HDBK-5026, 2024) [2], waar dezelfde porositeitsvragen rijzen.
- »Vergelijking met CNC-bewerking: CNC-bewerkte titanium van implantaatkwaliteit (ASTM F136) is de maatstaf voor hoogwaardige bodysieraden en heeft geen gietporositeit. Met HIP behandeld MIM 316L benadert bewerkt 316L in mechanische eigenschappen, tegen lagere kosten per onderdeel voor complexe geometrieën.
De Sandford-Poli-proeven van 2014: wat er daadwerkelijk werd bereikt
De Thaise proeven van 2014 waren geen proof-of-concept voor MIM in het algemeen, dat al sinds de jaren 1970 in industrieel gebruik is. Ze testten de specifieke toepassing van micro-MIM op de geometrie van bodysieraden: dunne wanden, kleine schroefdraaddiameters en de oppervlakteafwerking die bodysieraden nodig hebben.
- »Het probleem dat werd opgelost: precisiegieten van 316L roestvrijstalen bodysieraden is beperkt in wanddikte en schroefdraaddiameter, en porositeit in dunne delen en schroefdraad leidt tot microfracturen en schroefdraadbreuk.
- »De doorbraak: de proeven maakten gebruik van een MIM-feedstock geformuleerd voor fijne geometrie, ingespoten op de apparatuur in de Thaise fabriek die werd gebruikt voor de proeven van 2014. Met ontbinding en sinteren uitbesteed aan de Amerikaanse faciliteit van dr. Robert Sandford, produceerden ze componenten met schroefdraad van 0,8 mm, wanddiktes onder 0,5 mm en geometrieën die eerder alleen haalbaar waren door CNC-bewerking.
- »Het commerciële model: een volledige interne MIM-faciliteit (spuitgieten, ontbinding, sinteren, HIP) is een grote kapitaalinvestering. De proeven toonden een praktisch alternatief aan: produceer groene delen op bestaande spuitgietapparatuur en besteed ontbinding en sinteren uit aan een gespecialiseerde faciliteit, wat het benodigde kapitaal aanzienlijk vermindert terwijl de metallurgische voordelen van MIM behouden blijven.
- »Wat NIET werd geclaimd: De proeven van 2014 toonden de haalbaarheid aan en lieten de productiekwaliteit van de eerste monsters zien. Volledige validatie op productieschaal, inclusief processtabiliteit op de lange termijn, consistente afmetingen na het sinteren bij grote batches en volledige ISO 10993-biocompatibiliteitscertificering van de specifieke combinatie van feedstock en sinteren, vertegenwoordigt de volgende ontwikkelingsfase. Dit is het eerlijke standpunt van de techniek: het haalbaarheidsbewijs is voltooid; implementatie op productieschaal vereist verdere investeringen.
- »Belang voor de industrie: Voor zover de deelnemers weten, waren de proeven van 2014 de eerste succesvolle micro-MIM-toepassing op de geometrie van bodysieraden ter wereld. De bodysieradenindustrie is sindsdien begonnen MIM breder te verkennen, maar commercieel verkrijgbare MIM-bodysieraden met schroefdraaddiameters van minder dan 1 mm blijven zeldzaam vanaf 2026.
De kwaliteit van MIM-bodysieraden beoordelen
Hoe u kunt beoordelen of bodysieraden die als MIM op de markt worden gebracht, daadwerkelijk voldoen aan de fabricagekwaliteit die door die claim wordt gesuggereerd.
- 1Stap 1, Vraag het materiaalcertificaat aan: MIM 316L roestvrij staal voor bodysieraden moet voorzien zijn van een materiaalcertificaat dat de legeringssamenstelling binnen de grenzen van ASTM F138 bevestigt [4], plus de gemeten dichtheid en de oppervlakteruwheid na het elektropolijsten. Zonder deze documenten kan de MIM-claim niet worden geverifieerd.
- 2Stap 2, Vraag of er HIP is uitgevoerd: MIM zonder HIP laat enige restporositeit achter; HIP brengt de dichtheid dicht bij die van gesmeed metaal [7]. Voor fijne schroefdraad onder dagelijkse cyclische belasting is HIP de veiligere specificatie. Een leverancier die niet weet of er HIP is toegepast, heeft niet volgens die specificatie ingekocht.
- 3Stap 3, Dimensionale verificatie van geclaimde geometrie: Schroefdraaddiameter (gemeten met een gekalibreerde schroefdraadmeter), interne staaflengte (gemeten met een digitale schuifmaat), wanddikte bij dunne delen. MIM moet afmetingen reproduceren binnen ±0,3% na compensatie voor krimpen door sinteren; consistentie over meerdere stuks uit dezelfde batch is de kwaliteitsindicator.
- 4Stap 4, Controle van de oppervlakteruwheid: Onder een loupelens van 10× moet het oppervlak van correct geëlektropolijst MIM 316L spiegelglad lijken zonder zichtbare porositeit, pitten of oppervlaktetextuur. Zichtbare oppervlakteporiën wijzen op onvoldoende sinterdichtheid of onvoldoende nabehandeling.
- 5Stap 5, Schroefdraadingrijptest: Met MIM geproduceerde schroefdraad met een diameter van 0,8–1,2 mm moet soepel ingrijpen op bijpassende interne of externe schroefdraadcomponenten. Stroef ingrijpen, klemmen of zichtbare bramen aan de schroefdraadbodem wijzen op een maatafwijking of onvoldoende ontbinding; bindmiddelresten in de schroefdraadgeometrie zijn een bekende MIM-defectmodus.
- 6Stap 6, Vergelijk het prijspeil met de proceskosten: Volledig gespecificeerd MIM 316L met HIP, elektropolijsten en dimensionale certificering kost aanzienlijk meer per stuk dan standaard gegoten sieraden. Als MIM-sieraden geprijsd zijn op hetzelfde niveau als standaard gegoten stukken, ondersteunt de kostenstructuur geen authentieke MIM-productie volgens het volledige proces. Gepaste zorgvuldigheid is geboden.
Kritieke fouten
Specificatie- en inkoopfouten bij de inkoop en het gebruik van MIM-bodysieraden.
- Het accepteren van het label "MIM" zonder procesverificatie — "MIM" als marketingterm is verschenen op sieraden die mogelijk zijn geproduceerd door conventioneel gieten met een cosmetische oppervlaktebehandeling. Zonder een verifieerbaar materiaalcertificaat, dichtheidsmeting en procesdocumentatie is de MIM-claim ongegrond.
- MIM-sieraden kopen zonder HIP-specificatie — MIM zonder HIP is dichter dan gietwerk, maar heeft nog niet dezelfde eigenschappen als gesmeed metaal. Voor bodysieraden met fijne schroefdraad onder dagelijkse cyclische belasting is HIP de specificatie die het risico op vermoeidheidsbreuk het meest vermindert.
- Ervan uitgaan dat alle 316L gelijkwaardig is ongeacht het fabricageproces — Gegoten 316L, MIM 316L (zonder HIP), MIM 316L (met HIP) en gesmeed 316L hebben allemaal dezelfde chemische samenstelling, maar fundamenteel verschillende mechanische eigenschappen vanwege hun respectievelijke microstructuren. Certificering van de chemische samenstelling is noodzakelijk, maar niet voldoende voor de beoordeling van de structurele kwaliteit.
- MIM-feedstockcompatibiliteit gebruiken als vervanging voor sieraadkwaliteit — de feedstock die in MIM wordt gebruikt, beïnvloedt zowel het sinterproces als de uiteindelijke materiaaleigenschappen. Feedstocks die niet zijn ontworpen voor microgeometrie kunnen onderdelen produceren die voldoen aan de maateisen, maar een lagere dichtheid of een slechtere sinterkwaliteit hebben. De feedstockspecificatie moet onderdeel zijn van de materiaaldocumentatie.
- Geen onderscheid maken tussen micro-MIM (op de schaal van bodysieraden) en standaard MIM — De uitdagingen van MIM bij schroefdraaddiameters van minder dan 1 mm zijn kwalitatief anders dan bij standaard industriële MIM met afmetingen van 5–10 mm. Leveranciers met algemene MIM-capaciteit hebben de specifieke geometrische uitdagingen van de schaal van bodysieraden mogelijk niet met succes opgelost. De proeven van 2014 richtten zich specifiek op dit onderscheid.
Normen voor MIM-bodysieraden
Materiaal- en productveiligheidsregels die van toepassing zijn op MIM-bodysieraden. Bodysieraden zijn geen medisch hulpmiddel in de EU of de VS.
- ISO 5832-1: gesmeed roestvrij staal voor chirurgische implantaten, de ISO-samenstellingsreferentie; ASTM F138-19 [4] wordt ook in Europa veel gebruikt. MIM 316L-bodysieraden moeten qua samenstelling aan een daarvan voldoen.
- EU MDR 2017/745: bodysieraden, al dan niet MIM, zijn geen medisch hulpmiddel; Bijlage XVI punt 2 omvat implantaten die de anatomie veranderen "met uitzondering van producten voor tatoeage en piercings". Woorden zoals "implantaatkwaliteit" beschrijven het materiaal, niet een hulpmiddel.
- EU REACH bijlage XVII vermelding 27: grenswaarden voor nikkelafgifte gelden ongeacht het fabricageproces: 0,2 μg/cm²/week voor staafjes die in gepiercede delen van het lichaam worden ingebracht. 316L bevat nikkel, dus elk MIM 316L-product moet worden getest (EN 1811), en er mag niet van worden uitgegaan dat het voldoet.
- ISO 10993-5, -10 en -12: biologische evaluatienormen voor medische hulpmiddelen. Voor MIM 316L moeten testgegevens afkomstig zijn van de specifieke feedstock en het specifieke proces, omdat bindmiddelresten een mogelijke toxicologische variabele vormen [9].
- Algemene verordening productveiligheid (EU) 2023/988, van toepassing sinds 13 december 2024: bodysieraden moeten veilig zijn, met technische documentatie en traceerbaarheid; procesrecords (feedstock, sinteren, HIP, afwerking) zijn nuttig bewijsmateriaal.
- ASTM F138-19: De primaire Amerikaanse referentie voor de samenstelling en eigenschapsvereisten van 316LVM roestvrij staal [4]. Met MIM geproduceerde 316L-bodysieraden moeten voor de samenstelling aan F138 voldoen; dichtheid en mechanische eigenschappen moeten door de leverancier worden geverifieerd.
- MPIF Standard 35: Norm van de Metal Powder Industries Federation voor MIM-materiaaleigenschappen. Gespecificeerd zijn de minimale dichtheid, treksterkte en rek bij breuk voor MIM 316L [3].
- ISO 10993-1: het evaluatiekader voor biocompatibiliteit van medische hulpmiddelen, dat sommige leveranciers ook voor bodysieraden gebruiken.
- FDA: bodysieraden hebben geen medisch doel en worden niet gereguleerd als medisch hulpmiddel.
- Thailand: er is geen specifieke regel voor MIM-bodysieraden bevestigd; kopers op gereguleerde markten vragen meestal om materiaalcertificaten en resultaten van nikkelafgiftetesten.
- ISO 13485:2016: de kwaliteitsmanagementnorm voor fabrikanten van medische hulpmiddelen [8]. Bodysieraden zijn geen medisch hulpmiddel, dus het is niet verplicht, maar sommige fabrikanten gebruiken het als model voor procesbeheersing.
- Singapore: bodysieraden zijn geen medisch hulpmiddel of gezondheidsproduct, dus de HSA registreert ze niet; algemene regels voor de veiligheid van consumentenproducten zijn van toepassing.
Opmerking van Patrick
"In 2014 zetten Frédéric en ik op wat volgens mij de eerste serieuze poging was om Metal Injection Moulding toe te passen op de geometrie van bodysieraden op microschaal. We hadden jarenlang toegezien hoe gegoten componenten faalden, hoe schroefdraad afbrak in tongstaafjes, hoe dunne delen barstten in sieraden met interne schroefdraad, en we begrepen waarom. De porositeit van precisiegieten was het fundamentele probleem. De geometrie die we nodig hadden voor interne delen van implantaatkwaliteit, submillimeter schroefdraad, wanden onder een halve millimeter, was met traditioneel gieten simpelweg niet haalbaar met een consistente kwaliteit. We namen contact op met dr. Robert Sandford omdat hij de sinterexpertise had die we nodig hadden. De injectiezijde konden we zelf, we beschikten al over spuitgietcapaciteit. Wat we nodig hadden was een sinterpartner die de specifieke thermische profielen en atmosfeercontroles begreep die vereist waren voor 316L bij de dichtheid die we voor ogen hadden. Wat Robert inbracht was niet alleen de oven, het was de metallurgische kennis van wat er gebeurt op de grensvlakken van poederdeeltjes tijdens het sinteren, en hoe HIP voltooit wat sinteren begint. Het resultaat van de schroefdraad van 0,8 mm was het getal dat ik me het duidelijkst herinner. Dat was niet haalbaar met enige gietmethode die we hadden gezien. Het bereiken ervan met MIM bewees dat het geometrische plafond waaronder we hadden gewerkt een procesplafond was, geen natuurkundig plafond. De bodysieradenindustrie kan componenten produceren met een structurele kwaliteit van lucht- en ruimtevaartniveau. Wat er momenteel ontbreekt is de infrastructuur van de toeleveringsketen en de commerciële wil om dit consequent te eisen. De proeven toonden de haalbaarheid aan. De volgende stap is de implementatie op productieschaal. Dat werk is gaande."
Oprichter & Piercingexpert
Poli International
Veelgestelde Vragen
▸Wat is Metal Injection Moulding en waarom is het van belang voor piercingprofessionals?
▸Wat zijn de kritische technische benchmarks en technische drempelwaarden voor MIM-sieraden?
▸Wat zijn de specifieke stappen in de MIM-fabricageprocedure?
▸Hoe leidt microporositeit tot vermoeidheidsbreuk en hoe kan dit worden voorkomen?
▸Hoe beïnvloedt bindmiddelrest de schroefdraadkwaliteit en hoe wordt dit beoordeeld?
▸Welke wettelijke vereisten en normen regelen de productie van MIM-bodysieraden?
Technische Specificaties
| Parameter | Standaard / Waarde |
|---|---|
| Behaalde theoretische MIM-dichtheid | Volledige dichtheid benaderend met HIP [7] |
| MIM-dichtheid (zonder HIP) | Typisch ongeveer 96–99% [10] |
| Minimale schroefdraaddiameter (2014) | 0,8 mm, vermoedelijk een primeur voor micro-MIM-bodysieraden |
| Minimale behaalde wanddikte | < 0,5 mm |
| Oppervlakteafwerking (zoals gesinterd) | Ra < 0,8 μm |
| Oppervlakteafwerking (geëlektropolijst) | Ra < 0,1 μm |
| HIP-condities (316L) | 900–1.100 °C bij 100–200 MPa argondruk |
| Sintertemperatuur (316L) | ~1.300–1.380 °C in waterstofatmosfeer |
| Sinterkrimp | ~15–20% lineair |
| Deeltjesgrootte metaalpoeder | 5–20 μm |
| Metaalvolumefractie (feedstock) | 55–65% van het volume |
| Levensduur van gereedschap (stalen matrijs) | Typisch honderdduizenden cycli |
| Primair materiaal (proeven van 2014) | 316L roestvrijstalen MIM-compound |
| Onderzoekssamenwerking | Patrick Poli / Frédéric Poli + dr. Robert Sandford (sinteren), 2014 |
Referenties
- [1]German R.M., Bose A. (1997) Injection Molding of Metals and Ceramics. Metal Powder Industries Federation. ISBN 978-1878954619.https://www.mimaweb.org/Resources/Publications.aspx
- [2]NASA-HDBK-5026 (2024), Guidance on strength, fatigue and fracture control for additively manufactured spaceflight hardware.https://standards.nasa.gov/standard/nasa/nasa-hdbk-5026
- [3]MPIF Standard 35: Material Standards for Metal Injection Molded Parts (current edition). Metal Powder Industries Federation.https://www.mpif.org/
- [4]ASTM F138-19, Standard Specification for Wrought 18Chromium-14Nickel-2.5Molybdenum Stainless Steel Bar and Wire for Surgical Implants.https://store.astm.org/f0138-19.html
- [5]Heaney D.F. (ed.) (2012) Handbook of Metal Injection Molding, Part I: processing (feedstock, moulding, debinding, sintering). Woodhead Publishing. ISBN 978-0857090669.
- [6]Igharo M., Wood J.V. (1985) "Compaction and sintering phenomena in titanium-nickel shape memory alloys." Powder Metallurgy 28(3):131-139.https://doi.org/10.1179/pom.1985.28.3.131
- [7]Atkinson H.V., Davies S. (2000) "Fundamental aspects of hot isostatic pressing: an overview." Metallurgical and Materials Transactions A 31(12):2981–3000.https://doi.org/10.1007/s11661-000-0078-2
- [8]ISO 13485:2016, Medical devices: Quality management systems.https://www.iso.org/standard/59752.html
- [9]ISO 10993-12:2021, Biological evaluation of medical devices: Sample preparation and reference materials.https://www.iso.org/standard/75769.html
- [10]Heaney D.F. (ed.) (2012) Handbook of Metal Injection Molding. Woodhead Publishing. ISBN 978-0857090669.https://doi.org/10.1533/9780857096234.2.254
- [11]Upadhyaya G.S. (2002) Powder Metallurgy Technology. Cambridge International Science Publishing. ISBN 978-1898326397.
Breng Wetenschap in de Praktijk
Deze technische standaard vormt de architectonische basis voor onze professionele analytische hulpmiddelen.