
Moulage par injection de métal : l'ingénierie aéronautique rencontre le body art

Le moulage par injection de métal (MIM) se situe entre le moulage (abordable mais sujet à la porosité) et l'usinage CNC (précis mais coûteux). En 2014, Patrick Poli et son fils Frédéric Poli, en collaboration avec l'expert américain en frittage Dr Robert Sandford, ont mené des essais de micro-MIM pour bijoux corporels et ont produit des filetages de 0,8 mm et des composants à paroi mince en acier inoxydable 316L. Cette référence couvre le procédé MIM, pourquoi la densité importe pour la fatigue aux petites dimensions, ce que les essais de 2014 ont accompli et comment la compression isostatique à chaud (HIP) ferme la porosité interne qui amorce les fissures de fatigue.
Chaque bijou corporel moulé plutôt qu'usiné contient un compromis. Le moulage à la cire perdue, le standard de l'industrie pour les formes complexes, introduit de la microporosité : de minuscules vides laissés là où le métal en fusion n'a pas pu remplir complètement le moule, ou là où du gaz s'est dégagé du métal lors de son refroidissement. Sur un bijou porté au doigt, la microporosité est un problème esthétique. Sur une tige de labret de calibre 14 avec un filetage de 1,2 mm de diamètre, c'est une défaillance structurelle en puissance. Les filetages cassent. Les sections minces se fissurent sous les charges de flexion du port quotidien. L'électropolissage peut améliorer la surface, mais ne peut pas fermer un vide à l'intérieur du métal.
Le moulage par injection de métal a été développé dans les années 1970 et est aujourd'hui largement utilisé pour les petites pièces métalliques complexes dans les dispositifs médicaux, l'aéronautique et d'autres industries. Il répond à une question : comment produisez-vous en grande série des composants métalliques géométriquement complexes, avec des propriétés de matériau s'approchant du métal corroyé plutôt que du moulage ? Le MIM associe la liberté géométrique du moulage par injection plastique à la science des matériaux de la métallurgie des poudres [1][10]. En 2014, Patrick Poli et Frédéric Poli l'ont essayé pour les bijoux corporels à l'échelle microscopique, produisant des filetages descendant jusqu'à 0,8 mm et des parois plus minces que 0,5 mm.
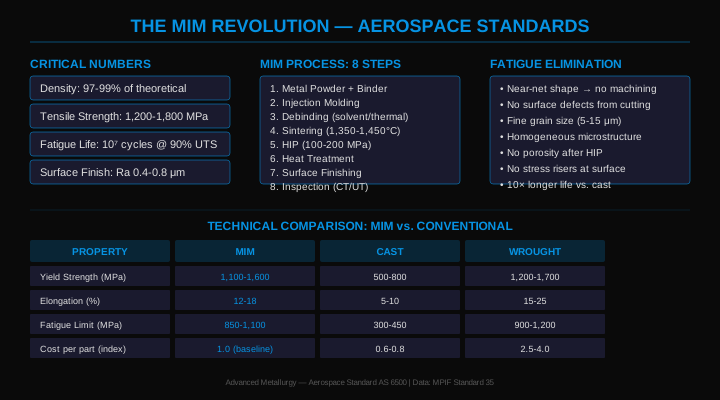
Le procédé MIM : huit étapes de la poudre au bijou
Le moulage par injection de métal est un procédé à plusieurs étapes qui nécessite une coordination entre l'installation d'injection, l'installation de déliantage et le four de frittage. Les essais Sandford-Poli de 2014 ont montré que ces étapes ne doivent pas nécessairement être toutes sous le même toit.
- »Étape 1, préparation du feedstock : une fine poudre métallique (acier inoxydable 316L, taille de particule 5–20 μm) est mélangée avec un système de liant thermoplastique (généralement de la paraffine + polyéthylène + tensioactif) à une fraction volumique de métal de 55–65 %. Les granulés de composé qui en résultent possèdent les caractéristiques d'écoulement d'un thermoplastique et la teneur en métal d'un moulage.
- »Étape 2, moulage par injection : le feedstock est chauffé à 150–180 °C et injecté dans un moule en acier de précision sous une pression d'injection de 40–150 MPa. La géométrie du moule définit la forme finale de la pièce. Le retrait prévisionnel (généralement 15–20 %) doit être intégré dans les dimensions du moule. La « pièce verte » injectée contient toute la complexité géométrique de la pièce finale, mais elle est mécaniquement fragile.
- »Étape 3, déliantage par solvant (primaire) : les pièces vertes sont immergées dans un bain de solvant (généralement de l'heptane ou de l'acétone à 40–60 °C) qui dissout sélectivement le composant liant en paraffine. Cela crée un réseau de pores interconnectés à travers lequel le liant restant peut être éliminé lors de l'étape suivante. La « pièce brune » après le déliantage par solvant est extrêmement fragile, les tiges de labret individuelles et les bananes de nombril dans cet état casseront sous la pression du doigt.
- »Étape 4, déliantage thermique (secondaire) : les pièces brunes sont chauffées dans un four sous atmosphère contrôlée (< 600 °C) pour pyrolyser le liant polymérique restant. Le réseau de pores issu du déliantage par solvant permet aux produits de décomposition du liant de s'échapper sans créer de pression interne qui fracturerait la pièce.
- »Étape 5, frittage : les pièces déliantées sont placées dans un four de frittage à 1 300–1 380 °C sous atmosphère réductrice (hydrogène ou ammoniac dissocié pour l'acier inoxydable 316L). À la température de frittage, les particules de poudre métallique se lient par diffusion à l'état solide, le matériau passant d'un compact de poudre poreux à un métal polycristallin dense. La pièce rétrécit de manière uniforme d'environ 15–20 % à mesure que la porosité se ferme.
- »Étape 6, compression isostatique à chaud (HIP) : pour les applications les plus exigeantes, les pièces frittées sont soumises au HIP : une température élevée et une pression de gaz isostatique élevée (généralement 100-200 MPa, via de l'argon) appliquées simultanément. Le HIP ferme la porosité interne qui n'est pas reliée à la surface, ramenant la densité à un niveau proche de celle du métal corroyé [7].
- »Étape 7, finition de surface : les pièces brutes de frittage ont une valeur Ra ~0,8 μm, adéquate pour de nombreuses applications industrielles mais pas pour les bijoux corporels. Les pièces sont électropolies jusqu'à Ra < 0,1 μm, produisant la surface brillante comme un miroir et à faible rugosité dont les bijoux corporels ont besoin. L'électropolissage élimine également la couche d'oxyde de surface due au frittage, révélant la couche passive propre et riche en chrome de l'alliage 316L.
- »Étape 8, vérification de la qualité : contrôle dimensionnel (jauge de filetage, diamètre, longueur). Essais sur les matériaux (densité par la méthode d'Archimède ; éprouvettes de traction issues du lot). Mesure de la rugosité de surface. Certification de biocompatibilité selon le cadre de la norme ISO 10993. Les essais de 2014 ont utilisé des installations de frittage basées aux États-Unis gérées par le Dr Robert Sandford pour les étapes 5–6, démontrant le modèle externalisé.
Pourquoi le MIM élimine la défaillance par fatigue à l'échelle microscopique
Le mode de défaillance structurelle auquel le MIM répond est la rupture par fatigue, la propagation progressive d'une fissure qui se produit lorsqu'un matériau est soumis à des contraintes cycliques répétées inférieures à sa résistance ultime à la traction. Dans les bijoux corporels, les contraintes cycliques se produisent à chaque mouvement de l'anatomie percée : une barre de langue fléchit des milliers de fois par jour, une banane de nombril se courbe à chaque pas. Les composants moulés présentant une microporosité interne contiennent des concentrateurs de contraintes, des points où les fissures s'amorcent à des contraintes bien inférieures à celles observées dans un matériau exempt de vides.
- »La microporosité comme amorce de fissure : les vides internes dans le métal moulé concentrent les contraintes sous charge cyclique. Le facteur de concentration de contraintes au niveau d'un vide sphérique est d'environ 2, de sorte que la contrainte locale est environ le double de la contrainte nominale. Un petit défaut sous une contrainte doublée, soumis à des cycles des milliers de fois par jour, peut amorcer une fissure de fatigue qui croît jusqu'à ce que la section transversale ne puisse plus supporter la charge.
- »Géométrie du fond de filet : les fonds de filet concentrent intrinsèquement les contraintes : le creux en forme de V d'un filetage concentre la contrainte d'un facteur d'environ 3-5 par rapport à la contrainte nominale dans la section filetée. Dans un labret en 316L moulé avec un filetage de 1,2 mm, la porosité de moulage au fond du filet s'ajoute à cette concentration géométrique, ce qui constitue une raison plausible pour laquelle les éléments internes moulés cassent.
- »Solution du MIM : les pièces en MIM bien frittées présentent peu de porosité interne, et le HIP ferme la majeure partie de ce qui reste [7]. Les fonds de filet dans une pièce en MIM traitée par HIP sont proches du métal sain, avec une résistance à la fatigue s'approchant de celle de l'acier inoxydable 316L corroyé.
- »Preuves concernant le HIP : l'effet du HIP sur la porosité interne est bien documenté dans la littérature consacrée aux matériaux [7]. La NASA publie désormais des directives sur la résistance, la fatigue et le contrôle de la rupture pour le matériel spatial fabriqué par fabrication additive (NASA-HDBK-5026, 2024) [2], où les mêmes questions de porosité se posent.
- »Comparaison avec l'usinage CNC : le titane de qualité pour implant usiné par CNC (ASTM F136) est la référence pour les bijoux corporels de haute valeur et ne présente aucune porosité de moulage. Le MIM 316L traité par HIP s'approche du 316L usiné en ce qui concerne les propriétés mécaniques, à un coût par pièce inférieur pour les géométries complexes.
Les essais Sandford-Poli de 2014 : ce qui a réellement été accompli
Les essais de 2014 en Thaïlande n'étaient pas une preuve de concept pour le MIM en général, qui est utilisé dans l'industrie depuis les années 1970. Ils ont testé l'application spécifique du micro-MIM à la géométrie des bijoux corporels : des parois minces, de petits diamètres de filetage et la finition de surface dont les bijoux corporels ont besoin.
- »Le problème résolu : le moulage à la cire perdue de bijoux corporels en acier inoxydable 316L est limité en ce qui concerne l'épaisseur de paroi et le diamètre de filetage, et la porosité dans les sections minces et les filetages entraîne des microfissures et des défaillances de filetage.
- »La percée : les essais ont utilisé un feedstock MIM formulé pour une géométrie fine, injecté sur l'équipement de l'usine thaïlandaise utilisée pour les essais de 2014. Le déliantage et le frittage étant externalisés dans l'installation américaine du Dr Robert Sandford, ils ont produit des composants dotés de filetages de 0,8 mm, d'épaisseurs de paroi inférieures à 0,5 mm et de géométries auparavant réalisables uniquement par usinage CNC.
- »Le modèle commercial : une installation MIM complète en interne (moulage par injection, déliantage, frittage, HIP) représente un investissement en capital important. Les essais ont démontré une alternative pratique : produire des pièces vertes sur l'équipement d'injection existant et externaliser le déliantage et le frittage auprès d'une installation spécialisée, ce qui réduit considérablement le capital nécessaire tout en conservant les avantages métallurgiques du MIM.
- »Ce qui n'a PAS été affirmé : les essais de 2014 ont établi la faisabilité et ont démontré la qualité de production des premiers échantillons. La validation complète à l'échelle de la production, incluant la stabilité du procédé sur le long terme, des dimensions constantes après frittage sur de grands lots et la certification complète de biocompatibilité ISO 10993 de la combinaison spécifique feedstock-frittage, représente la prochaine étape de développement. C'est la position honnête de l'ingénierie : la preuve de concept est achevée ; la mise en œuvre à l'échelle de la production nécessite des investissements supplémentaires.
- »Importance pour l'industrie : à la connaissance des participants, les essais de 2014 constituaient la première application réussie du micro-MIM à la géométrie des bijoux corporels dans le monde. L'industrie des bijoux corporels a depuis commencé à explorer le MIM de manière plus large, mais les bijoux corporels en MIM disponibles dans le commerce avec des diamètres de filetage inférieurs à 1 mm restent rares en 2026.
Évaluer la qualité des bijoux corporels en MIM
Comment évaluer si des bijoux corporels commercialisés comme étant en MIM répondent réellement à la qualité de fabrication sous-entendue par cette affirmation.
- 1Étape 1, demander le certificat de matériau : l'acier inoxydable MIM 316L pour bijoux corporels devrait s'accompagner d'un certificat de matériau confirmant la composition de l'alliage dans les limites de la norme ASTM F138 [4], ainsi que la densité mesurée et la rugosité de surface après électropolissage. Sans ces documents, l'affirmation relative au MIM ne peut pas être vérifiée.
- 2Étape 2, demander si le HIP a été effectué : le MIM sans HIP laisse une certaine porosité résiduelle ; le HIP ramène la densité à un niveau proche de celui du métal corroyé [7]. Pour les filetages fins soumis à des charges cycliques quotidiennes, le HIP constitue la spécification la plus sûre. Un fournisseur qui ne sait pas si le HIP a été appliqué n'a pas acheté selon cette spécification.
- 3Étape 3, vérification dimensionnelle de la géométrie revendiquée : diamètre de filetage (mesuré avec une jauge de filetage étalonnée), longueur interne de la barre (mesurée avec un pied à coulisse numérique), épaisseur de paroi au niveau des sections minces. Le MIM devrait reproduire les dimensions à ±0,3 % près après compensation du retrait de frittage, la régularité sur plusieurs pièces d'un même lot étant l'indicateur de qualité.
- 4Étape 4, contrôle de la rugosité de surface : sous une loupe 10×, la surface du MIM 316L correctement électropoli devrait apparaître brillante comme un miroir, sans porosité visible, piqûre ni texture de surface. Des pores de surface visibles indiquent soit une densité de frittage insuffisante, soit un post-traitement inadéquat.
- 5Étape 5, test d'engagement du filetage : les filetages produits par MIM d'un diamètre de 0,8–1,2 mm devraient s'engager de manière fluide avec les composants à filetage interne ou externe correspondants. Un engagement rugueux, un grippage ou des bavures visibles au fond des filets indiquent soit une erreur dimensionnelle, soit un déliantage insuffisant, le résidu de liant dans la géométrie du filetage étant un mode de défaut connu du MIM.
- 6Étape 6, comparer le niveau de prix au coût du procédé : le MIM 316L à spécification complète avec HIP, électropolissage et certification dimensionnelle coûte nettement plus cher par pièce que les bijoux moulés standards. Si les bijoux en MIM sont vendus au même niveau de prix que les pièces moulées standards, la structure des coûts ne permet pas une véritable production MIM sur l'ensemble du procédé. Une diligence raisonnable est justifiée.
Erreurs critiques
Erreurs de spécification et d'approvisionnement dans le sourçage et l'utilisation des bijoux corporels en MIM.
- Accepter l'étiquetage « MIM » sans vérification du procédé — le terme commercial « MIM » est apparu sur des bijoux qui ont pu être produits par moulage conventionnel avec un traitement de surface cosmétique. Sans certificat de matériau vérifiable, mesure de densité et documentation du procédé, l'affirmation relative au MIM n'est pas étayée.
- Acheter des bijoux en MIM sans spécification de HIP — le MIM sans HIP est plus dense que le moulage, mais ne possède pas encore des propriétés équivalentes à celles du métal corroyé. Pour les bijoux corporels dotés de filetages fins soumis à des charges cycliques quotidiennes, le HIP est la spécification qui réduit le plus le risque de défaillance par fatigue.
- Supposer que tout le 316L est équivalent quel que soit le procédé de fabrication — le 316L moulé, le MIM 316L (sans HIP), le MIM 316L (avec HIP) et le 316L corroyé ont tous la même composition chimique, mais des propriétés mécaniques fondamentalement différentes en raison de leurs microstructures respectives. La certification de la composition chimique est nécessaire, mais non suffisante pour l'évaluation de la qualité structurelle.
- Utiliser la compatibilité du feedstock MIM comme indicateur de la qualité des bijoux — le feedstock utilisé dans le MIM affecte à la fois le procédé de frittage et les propriétés finales du matériau. Les feedstocks non conçus pour la micro-géométrie peuvent produire des pièces qui répondent aux exigences dimensionnelles, mais présentent une densité plus faible ou un frittage de moindre qualité. La spécification du feedstock devrait faire partie de la documentation du matériau.
- Ne pas distinguer le micro-MIM (échelle des bijoux corporels) du MIM standard — les défis du MIM pour des diamètres de filetage inférieurs à 1 mm sont qualitativement différents de ceux du MIM industriel standard aux dimensions de 5–10 mm. Les fournisseurs disposant d'une capacité MIM générale n'ont peut-être pas résolu avec succès les défis géométriques spécifiques à l'échelle des bijoux corporels. Les essais de 2014 ont spécifiquement abordé cette distinction.
Normes régissant les bijoux corporels en MIM
Règles relatives aux matériaux et à la sécurité des produits s'appliquant aux bijoux corporels en MIM. Les bijoux corporels ne sont pas des dispositifs médicaux dans l'UE ni aux États-Unis.
- ISO 5832-1 : acier inoxydable corroyé pour implants chirurgicaux, la référence ISO pour la composition ; la norme ASTM F138-19 [4] est également largement utilisée en Europe. Les bijoux corporels en MIM 316L devraient respecter l'une d'elles concernant la composition.
- Règlement RDM (UE) 2017/745 : les bijoux corporels, en MIM ou non, ne sont pas des dispositifs médicaux ; l'annexe XVI point 2 couvre les implants modifiant l'anatomie « à l'exception des produits pour tatouages et des piercings ». Des mots tels que « de qualité pour implant » décrivent le matériau, pas un dispositif.
- Entrée 27 de l'annexe XVII du REACH de l'UE : les limites de libération du nickel s'appliquent quel que soit le procédé de fabrication : 0,2 μg/cm²/semaine pour les tiges insérées dans les parties du corps percées. Le 316L contient du nickel, donc chaque produit en MIM 316L doit être testé (EN 1811) et non présumé conforme.
- ISO 10993-5, -10 et -12 : normes d'évaluation biologique des dispositifs médicaux. Pour le MIM 316L, les données d'essai devraient provenir du feedstock et du procédé spécifiques, car le résidu de liant est une variable toxicologique possible [9].
- Règlement général sur la sécurité des produits (UE) 2023/988, applicable depuis le 13 décembre 2024 : les bijoux corporels doivent être sûrs, avec une documentation technique et une traçabilité ; les enregistrements de procédé (feedstock, frittage, HIP, finition) constituent des preuves utiles.
- ASTM F138-19 : la principale référence américaine pour la composition et les exigences de propriétés de l'acier inoxydable 316LVM [4]. Les bijoux corporels en 316L produits par MIM devraient respecter la norme F138 pour la composition ; la densité et les propriétés mécaniques devraient être vérifiées par le fournisseur.
- Norme MPIF Standard 35 : norme de la Metal Powder Industries Federation pour les propriétés de matériau du MIM. Spécifie la densité minimale, la résistance à la traction et l'allongement pour le MIM 316L [3].
- ISO 10993-1 : le cadre d'évaluation de la biocompatibilité pour les dispositifs médicaux, que certains fournisseurs utilisent également pour les bijoux corporels.
- FDA : les bijoux corporels n'ont aucune finalité médicale et ne sont pas réglementés en tant que dispositifs médicaux.
- Thaïlande : aucune règle spécifique aux bijoux corporels en MIM n'a été confirmée ; les acheteurs sur les marchés réglementés demandent généralement des certificats de matériau et des résultats de tests de libération du nickel.
- ISO 13485:2016 : la norme de système de management de la qualité pour les fabricants de dispositifs médicaux [8]. Les bijoux corporels ne sont pas des dispositifs médicaux, elle n'est donc pas requise, mais certains fabricants l'utilisent comme modèle pour le contrôle des procédés.
- Singapour : les bijoux corporels ne sont ni des dispositifs médicaux ni des produits de santé, la HSA ne les enregistre donc pas ; les règles générales de sécurité des produits de consommation s'appliquent.
Note de Patrick
"En 2014, Frédéric et moi avons mis en place ce que je crois être la première tentative sérieuse d'appliquer le moulage par injection de métal à la géométrie des bijoux corporels à l'échelle microscopique. Nous avions passé des années à regarder des composants moulés céder, des filetages se rompre dans les barres de langue, des sections minces se fissurer dans les bijoux à filetage interne, et à en comprendre la raison. La porosité issue du moulage à la cire perdue était le problème fondamental. La géométrie dont nous avions besoin pour les éléments internes de qualité pour implant, des filetages sous-millimétriques, des parois de moins d'un demi-millimètre, n'était tout simplement pas réalisable avec une qualité constante par le moulage traditionnel. Nous avons contacté le Dr Robert Sandford parce qu'il possédait l'expertise en frittage dont nous avions besoin. Le côté injection, nous pouvions le faire nous-mêmes, nous disposions déjà de la capacité de moulage par injection. Ce dont nous avions besoin, c'était d'un partenaire de frittage qui comprenait les profils thermiques spécifiques et les contrôles d'atmosphère requis pour le 316L à la densité que nous visions. Ce que Robert a apporté, ce n'était pas seulement le four, c'était la connaissance métallurgique de ce qui se passe aux interfaces des particules de poudre pendant le frittage, et de la façon dont le HIP parachève ce que le frittage commence. Le résultat du filetage de 0,8 mm est le chiffre dont je me souviens le plus clairement. Ce n'était réalisable avec aucune méthode de moulage que nous avions vue. L'atteindre avec le MIM a prouvé que le plafond géométrique sous lequel nous travaillions était un plafond de procédé, pas un plafond physique. L'industrie des bijoux corporels peut produire des composants à une qualité structurelle aéronautique. Ce qui lui manque actuellement, c'est l'infrastructure de la chaîne d'approvisionnement et la volonté commerciale de l'exiger de manière constante. Les essais ont prouvé la faisabilité. La prochaine étape est la mise en œuvre à l'échelle de la production. Ce travail est en cours."
Fondateur et expert en piercing
Poli International
Questions fréquentes
▸Qu'est-ce que le moulage par injection de métal et pourquoi est-il important pour les professionnels du piercing ?
▸Quels sont les repères d'ingénierie et les seuils techniques critiques pour les bijoux en MIM ?
▸Quelles sont les étapes spécifiques impliquées dans la procédure de fabrication par MIM ?
▸Comment la microporosité entraîne-t-elle une défaillance par fatigue et comment peut-elle être évitée ?
▸Comment le résidu de liant affecte-t-il la qualité des filetages et comment est-il évalué ?
▸Quelles exigences réglementaires et normes régissent la production de bijoux corporels en MIM ?
Spécifications techniques
| Paramètre | Norme / Valeur |
|---|---|
| Densité théorique du MIM atteinte | S'approchant d'une densité totale avec HIP [7] |
| Densité du MIM (sans HIP) | Généralement environ 96–99 % [10] |
| Diamètre minimal de filetage (2014) | 0,8 mm, considéré comme une première pour les bijoux corporels en micro-MIM |
| Épaisseur de paroi minimale atteinte | < 0,5 mm |
| Finition de surface (brut de frittage) | Ra < 0,8 μm |
| Finition de surface (électropolie) | Ra < 0,1 μm |
| Conditions de HIP (316L) | 900–1 100 °C sous une pression d'argon de 100–200 MPa |
| Température de frittage (316L) | ~1 300–1 380 °C sous atmosphère d'hydrogène |
| Retrait au frittage | ~15–20 % linéaire |
| Taille des particules de poudre métallique | 5–20 μm |
| Fraction volumique de métal (feedstock) | 55–65 % en volume |
| Durée de vie de l'outillage (moule en acier) | Généralement des centaines de milliers de cycles |
| Matériau principal (essais de 2014) | Composé MIM en acier inoxydable 316L |
| Collaboration de recherche | Patrick Poli / Frédéric Poli + Dr Robert Sandford (frittage), 2014 |
Références
- [1]German R.M., Bose A. (1997) Injection Molding of Metals and Ceramics. Metal Powder Industries Federation. ISBN 978-1878954619.https://www.mimaweb.org/Resources/Publications.aspx
- [2]NASA-HDBK-5026 (2024), Guidance on strength, fatigue and fracture control for additively manufactured spaceflight hardware.https://standards.nasa.gov/standard/nasa/nasa-hdbk-5026
- [3]MPIF Standard 35: Material Standards for Metal Injection Molded Parts (current edition). Metal Powder Industries Federation.https://www.mpif.org/
- [4]ASTM F138-19, Standard Specification for Wrought 18Chromium-14Nickel-2.5Molybdenum Stainless Steel Bar and Wire for Surgical Implants.https://store.astm.org/f0138-19.html
- [5]Heaney D.F. (ed.) (2012) Handbook of Metal Injection Molding, Part I: processing (feedstock, moulding, debinding, sintering). Woodhead Publishing. ISBN 978-0857090669.
- [6]Igharo M., Wood J.V. (1985) "Compaction and sintering phenomena in titanium-nickel shape memory alloys." Powder Metallurgy 28(3):131-139.https://doi.org/10.1179/pom.1985.28.3.131
- [7]Atkinson H.V., Davies S. (2000) "Fundamental aspects of hot isostatic pressing: an overview." Metallurgical and Materials Transactions A 31(12):2981–3000.https://doi.org/10.1007/s11661-000-0078-2
- [8]ISO 13485:2016, Medical devices: Quality management systems.https://www.iso.org/standard/59752.html
- [9]ISO 10993-12:2021, Biological evaluation of medical devices: Sample preparation and reference materials.https://www.iso.org/standard/75769.html
- [10]Heaney D.F. (ed.) (2012) Handbook of Metal Injection Molding. Woodhead Publishing. ISBN 978-0857090669.https://doi.org/10.1533/9780857096234.2.254
- [11]Upadhyaya G.S. (2002) Powder Metallurgy Technology. Cambridge International Science Publishing. ISBN 978-1898326397.
Mettre la science en pratique
Cette norme technique constitue le fondement architectural de nos outils analytiques professionnels.
Outils associés
Normes associées
- Biocompatibilité des métaux de grade implantable dans les bijoux de corps →
- Couleur de l'oxyde de titane anodisé : physique et guide du marché →
- Science des polymères pour les bijoux corporels →
- Géométrie de la pointe de l'aiguille et physique des pointes mousses expliquées →
- Toxicologie, toxicologie des encres de tatouage →