
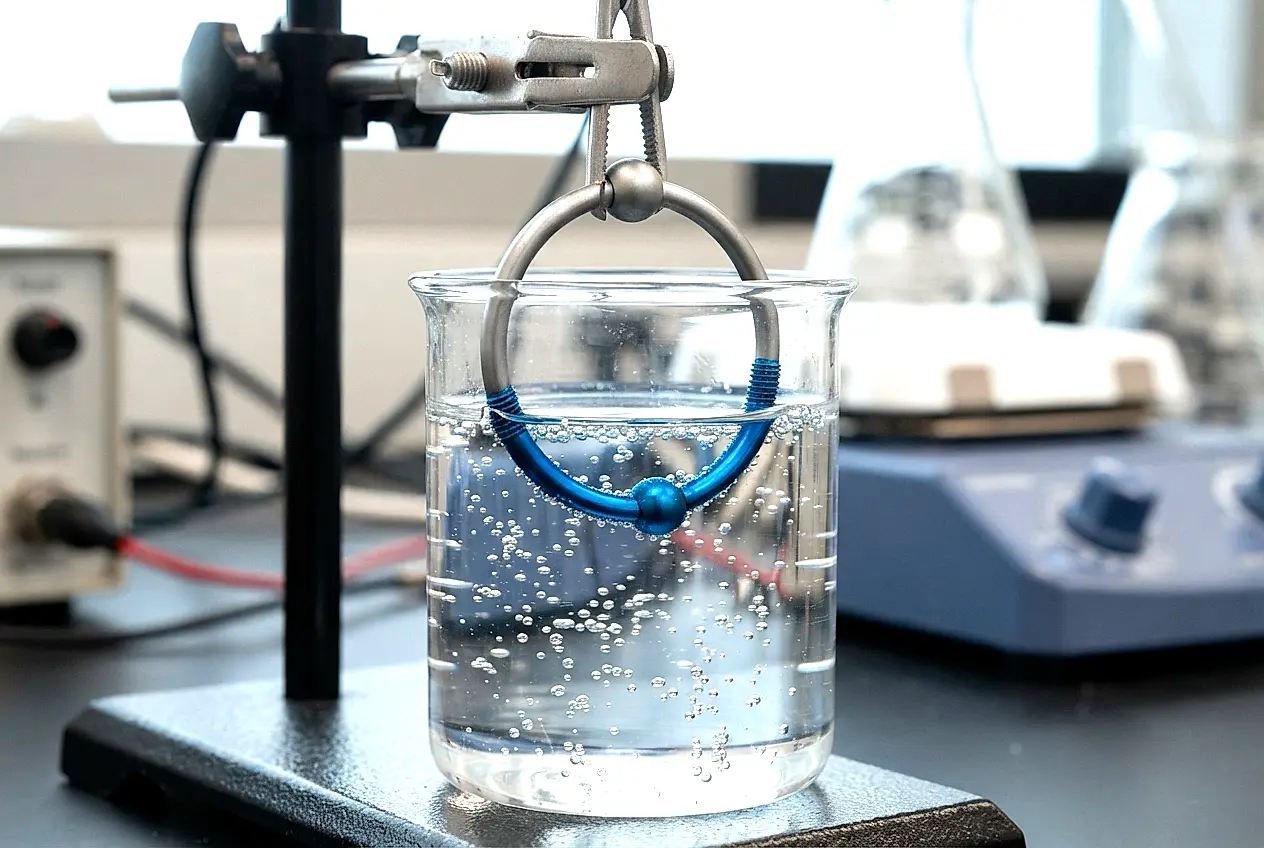
Interférence en couche mince et science de l'oxyde de titane

L'anodisation est le procédé électrochimique qui crée à la fois la couleur et la barrière renforcée contre la corrosion sur les bijoux corporels en titane. Cette référence couvre la physique de l'interférence optique en couche mince qui produit de la couleur sans pigment, l'électrochimie de la croissance de l'oxyde de titane, la correspondance entre tension et couleur, en quoi l'anodisation colorée diffère des autres anodisations, les limites de durabilité dans l'environnement corporel, et les méthodes de vérification de la qualité.
Interactive · Live Physics
Anodising Voltage Simulator
Drag the voltage. The colour is computed live from the thin-film interference equations in this article, not from a lookup table: oxide thickness grows at ~2.2 nm/V, and the reflected spectrum is resolved across 380-730 nm.
Simulated Type II result on clean Ti-6Al-4V ELI. Real-world colour shifts with surface prep, electrolyte and bath temperature, which is why colour alone never identifies a metal. poliinternational.com/wiki
L'anodisation est l'un des procédés les plus mal compris dans l'industrie du bijou corporel. Les couleurs produites — dorés, violets, bleus, verts — ressemblent à de la peinture ou à un placage pour un œil non exercé, ce qui a entraîné une confusion généralisée parmi les clients et, franchement, parmi certains praticiens. La réalité est physiquement élégante : la couleur anodisée n'est pas une substance appliquée sur la surface. C'est la lumière elle-même qui est manipulée par l'épaisseur d'une couche d'oxyde transparente ultra-mince développée directement à partir de la surface du titane. Il n'y a rien à ébrécher, rien à écailler et rien à libérer dans le corps, car aucune substance étrangère n'est présente. La couleur est de la physique pure.
Pour les bijoux corporels, l'anodisation remplit deux fonctions simultanées. La première est esthétique : elle produit une gamme de couleurs vives sans colorants, pigments ni revêtements susceptibles d'introduire des substances sensibilisantes ou toxiques. La seconde est protectrice : la couche d'oxyde anodique est une barrière diélectrique qui passive davantage la surface du titane contre l'environnement corrosif extrêmement doux des fluides tissulaires humains. Sur le titane de grade implantable ASTM F136 (Ti-6Al-4V ELI), la couche d'oxyde naturelle fait déjà partie des surfaces les plus résistantes à la corrosion en usage clinique [8]. L'anodisation épaissit cette couche de nombreuses fois et la rend plus uniforme, ce qui peut encore améliorer la biocompatibilité [1].
Interférence optique en couche mince : pourquoi elle produit de la couleur
La couleur observée sur le titane anodisé est produite par interférence optique en couche mince, le même mécanisme physique qui produit les couleurs dans les bulles de savon, les films d'huile sur l'eau et les ailes de papillon. Comprendre ce mécanisme est essentiel pour comprendre pourquoi la couleur anodisée se comporte différemment de la peinture.
- »Le mécanisme : la lumière blanche (contenant toutes les longueurs d'onde visibles) frappe la surface anodisée. Une partie de la lumière se réfléchit depuis l'interface air-oxyde au niveau de la surface supérieure. Le reste se transmet à travers la couche de TiO₂ et se réfléchit depuis l'interface oxyde-métal en dessous. Les deux faisceaux réfléchis se recombinent. Pour certaines épaisseurs d'oxyde, des longueurs d'onde spécifiques interfèrent de manière constructive (amplifiées) tandis que d'autres interfèrent de manière destructive (annulées). La longueur d'onde amplifiée de manière constructive est la couleur que nous voyons.
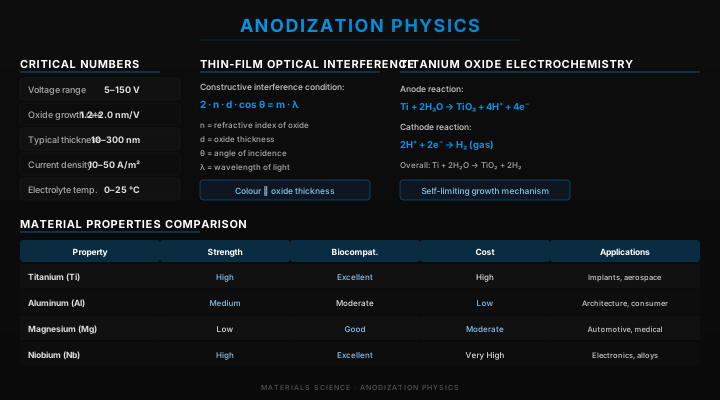
- »La condition de couleur : la couleur dépend du chemin optique à travers l'oxyde (2nt, où n est l'indice de réfraction et t l'épaisseur) comparé à la longueur d'onde de la lumière. À mesure que l'oxyde s'épaissit, les longueurs d'onde qui sont renforcées ou annulées se décalent, de sorte que la couleur change selon une séquence répétitive [9].
- »Pourquoi il n'y a pas de couleurs « pures » : la condition d'interférence amplifie une gamme de longueurs d'onde autour du pic, non une longueur d'onde unique. C'est pourquoi les bleus anodisés ont une légère nuance violette et les verts anodisés tendent vers le sarcelle. La pureté spectrale est physiquement limitée par le contraste d'indice de réfraction aux interfaces.
- »La tension contrôle l'épaisseur : l'oxyde se développe d'environ 1,4-2,8 nm par volt, selon l'électrolyte [1]. Cette relation presque linéaire explique pourquoi l'anodisation est contrôlable et reproductible au sein d'une même configuration.
- »Pourquoi un revêtement est différent : les peintures, laques et revêtements PVD peuvent imiter l'aspect anodisé, mais ils constituent une couche distincte ajoutée au-dessus de la surface, et non l'oxyde propre du métal développé sur lui-même.
Électrochimie de l'oxyde de titane
Le procédé électrochimique d'anodisation implique l'oxydation de la surface du titane dans un bain d'électrolyte contrôlé à l'aide d'une alimentation en courant continu.
- »À l'anode (la pièce de bijou) : Ti → Ti⁴⁺ + 4e⁻. La surface du titane cède des électrons au circuit. Les ions Ti⁴⁺ réagissent avec les ions oxygène de l'eau présente dans l'électrolyte : Ti⁴⁺ + 2O²⁻ → TiO₂. Cet oxyde se forme directement à la surface du métal et se développe vers l'intérieur du titane ; il n'est pas déposé à partir de la solution.
- »À la cathode (contre-électrode) : 2H₂O + 2e⁻ → H₂ + 2OH⁻. Du dihydrogène gazeux se dégage à la cathode. La cathode est généralement une plaque en acier inoxydable.
- »Croissance auto-limitante : le TiO₂ est un semi-conducteur présentant une faible conductivité ionique. À mesure que la couche d'oxyde s'épaissit, le champ électrique qui régit l'oxydation ultérieure diminue. À une tension appliquée fixe, la croissance de l'oxyde est auto-limitante, le processus s'arrête naturellement lorsque la migration ionique induite par le champ à travers l'oxyde ne peut plus se produire. C'est pourquoi la tension (et non le temps) contrôle l'épaisseur finale de l'oxyde.
- »Importance critique de la préparation de surface : L'oxyde ne se développe uniformément à partir de la surface métallique que si la surface est propre, polie et exempte de contamination. Les rayures, les traces d'usinage, la graisse ou l'oxyde provenant d'un chauffage antérieur créent une nucléation d'oxyde inégale, visible sous forme de couleur tachetée et irrégulière. Le polissage électrolytique (électropolissage) avant l'anodisation est l'étape de préparation standard pour obtenir des résultats de haute qualité.
- »Pas le « Type I/II/III » de l'aluminium : cette classification (acide chromique, acide sulfurique, anodisation dure) appartient à l'anodisation de l'aluminium. Pour le titane, l'AMS 2488 Type 2 est une finition grise épaisse anti-grippage utilisée en ingénierie ; l'anodisation colorée utilisée pour les bijoux corporels est un film d'interférence beaucoup plus mince [3].
Durabilité, limites et modes de défaillance
La couleur anodisée sur les bijoux corporels est intrinsèquement plus durable que n'importe quel revêtement, mais elle n'est pas indestructible. Comprendre ses modes de défaillance est essentiel pour une communication précise avec les clients.
- »Abrasion mécanique : La couche de TiO₂, bien que chimiquement stable, présente une dureté d'environ 5–6 Mohs, plus tendre que le quartz. De fines rayures dues au contact bijou contre bijou, à des nettoyants abrasifs ou à des nettoyants à ultrasons éliminent progressivement la surface externe de l'oxyde, amincissant la couche et décalant la couleur d'interférence (généralement vers une couleur à couche plus mince, de tension inférieure).
- »Attaque chimique : Les alcalis forts (pH > 12) et les acides forts (pH < 1) peuvent dissoudre le TiO₂. Les fluides corporels vont de légèrement acides (surface de la peau, environ pH 5,5) à légèrement alcalins (sang, environ pH 7,4), ce qui n'attaque pas l'oxyde. Cependant, une exposition répétée à des savons alcalins, à des produits chimiques de nettoyage agressifs ou un trempage prolongé dans du sérum physiologique à haute température peut progressivement dégrader la surface de l'oxyde.
- »Usure accélérée des piercings de langue : L'environnement buccal soumet les bijoux à une usure mécanique due au contact avec les dents, aux particules alimentaires et à un mouvement continu, aggravée par la salive (légèrement acide, enzymatiquement active). La couleur anodisée sur les barres de langue s'use nettement plus vite que sur des bijoux comparables situés dans des zones à faible contact. Les clients doivent être informés que la longévité de la couleur au niveau des sites oraux se mesure en mois, non en années.
- »Ré-anodisation : Contrairement au placage, les bijoux anodisés usés peuvent être décapés par le fabricant et ré-anodisés pour restaurer ou modifier la couleur. La géométrie du bijou n'est pas affectée à condition que le temps de décapage soit contrôlé. Il s'agit d'un avantage pratique significatif par rapport aux bijoux plaqués, qui ne peuvent pas être re-plaqués sans installations spécialisées.
- »Stabilité aux UV : La couleur anodisée au TiO₂ présente une excellente stabilité aux UV car le mécanisme de coloration est physique (interférence) et non chimique (décoloration des colorants). Une exposition à long terme aux UV ne fait pas pâlir les bijoux anodisés.
Protocole de vérification de la qualité d'anodisation
Étapes pour vérifier la qualité de l'anodisation au point d'achat ou lors de la réception au studio avant utilisation.
- 1Étape 1, Contrôle visuel de l'uniformité : Examinez le bijou sous une lumière directionnelle vive (et non un éclairage fluorescent diffus). La couleur doit être uniforme sur toutes les surfaces, sans zones tachetées, traînées ou transitions de couleur ne suivant pas la géométrie de la pièce. Les taches indiquent une contamination de la surface antérieure à l'anodisation.
- 2Étape 2, Contrôle de l'uniformité de la couleur pour les ensembles assortis : Pour les ensembles de bijoux (par exemple, labret + studs de narine destinés à être assortis), comparez les pièces côte à côte sous un éclairage identique. La couleur doit correspondre à une nuance visible près. Une variation significative entre des pièces issues d'un même « lot » indique un mauvais contrôle de la tension pendant l'anodisation.
- 3Étape 3, Test de rayure (zone non destructive) : À l'aide d'un outil métallique sur une zone qui ne sera pas visible une fois portée, faites glisser légèrement l'outil sur la surface. La couleur anodisée ne doit pas s'écailler, se détacher ni s'effriter. Si un revêtement se soulève sous forme de film ou d'écaille, il n'est pas anodisé, il est peint ou laqué, et ne doit pas être utilisé comme bijou corporel.
- 4Étape 4, Vérification de la certification du matériau de base : La qualité de l'anodisation dépend du substrat. Demandez le certificat de matériau du fabricant confirmant l'ASTM F136 (Ti-6Al-4V ELI) ou l'ASTM F67 (Grade 1/2/4 Ti commercialement pur) [5] [6]. L'anodisation sur des alliages de titane non de grade implantable, ou sur de l'acier plaqué pour ressembler au titane, n'est pas acceptable.
- 5Étape 5, Protocole d'ultrasons : En cas de nettoyage aux ultrasons du titane anodisé, utilisez uniquement une solution de nettoyage douce, au pH neutre. Les solutions ultrasoniques alcalines (pH > 9) dégraderont progressivement la surface de l'oxyde. Limitez le temps de nettoyage aux ultrasons à 2–3 minutes par cycle pour les pièces anodisées ; une exposition prolongée aux ultrasons accélère l'usure de la surface.
- 6Étape 6, Inspection après stérilisation : après autoclavage, inspectez les pièces anodisées pour déceler tout changement de couleur. La chaleur peut modifier légèrement certaines couleurs anodisées ; mettez de côté toute pièce dont la couleur change fortement et signalez-la au fournisseur.
- 7Étape 7, Communication avec le client : Informez les clients que la couleur anodisée fait partie intégrante de la surface métallique et ne s'écaillera pas ni ne se détachera. Elle s'éclaircira progressivement (décalage vers une couleur à couche plus mince) avec l'usure mécanique sur des mois ou des années selon l'emplacement et les soins. C'est normal, il ne s'agit pas d'un défaut.
Erreurs critiques
Erreurs courantes d'anodisation et de spécification des bijoux ayant des conséquences sur la sécurité et les résultats des clients.
- Confondre l'anodisation et le placage lors des conseils aux clients — Les clients demandent « est-ce que la couleur va partir ? » Un praticien qui répond « oui, à la longue, comme de la peinture » a techniquement tort. La couleur est une interférence structurelle, non un revêtement. Elle change par amincissement de la surface (s'éclaircit/se décale), non par écaillage. Cette distinction importe pour le consentement éclairé et la confiance du client.
- Accepter des bijoux plaqués pour ressembler au titane provenant de fournisseurs discount — les bijoux plaqués or, revêtus de PVD ou laqués qui imitent visuellement le titane anodisé mais ne sont pas fabriqués à partir d'un métal de base en titane de grade implantable ne sont pas acceptables pour une utilisation dans le body art. Le placage peut s'écailler, libérant des particules de métal du substrat dans la plaie. Le test de rayure/d'écaillage (étape 3 ci-dessus) est essentiel.
- Nettoyer aux ultrasons des bijoux anodisés dans une solution alcaline — une erreur de stérilisation courante. Les solutions de nettoyage aux ultrasons alcalines sont formulées pour l'acier inoxydable, pas pour le titane. Une utilisation régulière sur des pièces anodisées provoque une dégradation progressive de l'oxyde qui affecte à la fois la couleur et la résistance à la corrosion.
- Supposer que tout le « titane » est de grade implantable — les alliages de titane comprennent le Grade 5 (Ti-6Al-4V) et le Grade 23 (Ti-6Al-4V ELI, le grade implantable couvert par l'ASTM F136), ainsi que des alliages non destinés aux implants. Les « bijoux en titane » sans documentation relative au matériau ASTM F136 ne sont pas vérifiés [5]. L'anodisation ne peut pas convertir un titane de qualité inférieure en bijoux sûrs.
- Tenter d'atteindre une couleur de tension inférieure en ré-anodisant — l'anodisation ne fait qu'ajouter de l'oxyde, de sorte qu'une pièce peut être amenée à une couleur de tension supérieure mais jamais ramenée à une couleur inférieure. Revenir en arrière nécessite d'abord de décaper l'ancien oxyde, ce qui est le travail du fabricant.
- Utiliser des bijoux anodisés dans des piercings récents par préférence de couleur sans en expliquer les attentes d'usure — les emplacements à forte usure (zones orales, génitales, à fort mouvement) perdront leur couleur anodisée en quelques mois. Les clients qui ont choisi des bijoux colorés spécifiquement pour l'esthétique d'un piercing récent doivent être informés que le titane argenté naturel peut être plus approprié pour un port à long terme sur ces sites.
Normes régissant l'anodisation et les bijoux en titane
Normes et règles pertinentes pour les bijoux corporels en titane anodisé. Les bijoux corporels ne sont pas un dispositif médical dans l'UE ni aux États-Unis.
- ISO 5832-3 (Ti-6Al-4V) et ISO 5832-2 (titane non allié) : les normes ISO relatives aux matériaux pour implants. L'ASTM F136 [5] et l'ASTM F67 [6] sont également largement utilisées en Europe. L'anodisation sur un substrat certifié constitue la référence.
- Règlement REACH de l'UE (CE) 1907/2006 annexe XVII entrée 27 : les limites de libération de nickel s'appliquent à tous les bijoux métalliques en contact prolongé avec la peau ou les muqueuses [10]. Le titane y répond naturellement sans restriction, mais cela doit être vérifié pour les alliages de titane contenant des additifs de nickel.
- ISO 10993-5, -10 et -12 (cytotoxicité, sensibilisation, préparation des échantillons) [7] : normes relatives aux dispositifs médicaux que certains fournisseurs utilisent pour étayer des affirmations de biocompatibilité ; elles ne constituent pas une exigence légale pour les bijoux corporels.
- Règlement général sur la sécurité des produits (UE) 2023/988, s'appliquant depuis le 13 décembre 2024 : les produits de consommation, y compris les bijoux corporels, doivent être sûrs, accompagnés d'une documentation technique et d'une traçabilité.
- ASTM F136-13(2021) : Ti-6Al-4V ELI corroyé, la principale référence américaine pour le substrat en titane de grade implantable [5]. L'anodisation effectuée sur du matériau F136 est la norme acceptée par l'industrie.
- ASTM F67-13(2017) : titane commercialement pur (non allié), grades 1-4, un substrat alternatif pour les bijoux corporels [6].
- Pas de règle de la FDA pour les bijoux corporels anodisés : les bijoux corporels n'ont aucun objectif médical et ne sont pas réglementés en tant que dispositif médical.
- Pas de test obligatoire : il n'y a pas de test préalable à la mise sur le marché requis pour les bijoux corporels anodisés aux États-Unis. De nombreux fabricants utilisent les certificats ASTM F136 et les tests de libération de nickel EN 1811 comme indicateurs de qualité [5].
- Thaïlande : aucune règle spécifique aux bijoux corporels ou à l'anodisation n'a été confirmée ; les certificats de matériau ASTM F136 sont la preuve de qualité habituelle [5].
- Singapour : les bijoux corporels ne sont pas un dispositif médical ni un produit de santé, l'HSA ne les enregistre donc pas ; les règles générales de sécurité des produits de consommation s'appliquent.
- Australie : aucune norme nationale spécifique aux bijoux corporels n'a été confirmée ; le body art est réglementé par les États et territoires.
- Pratique courante dans la région : les acheteurs demandent au minimum les résultats de libération de nickel selon l'entrée 27 du REACH de l'UE et les certificats ASTM F136 [5].
Note de Patrick
"Lorsque j'explique l'anodisation aux clients, je commence par une affirmation simple : « La couleur que vous regardez est de la lumière. Il n'y a pas de colorant, pas de peinture, pas de revêtement. Nous avons fait passer de l'électricité dans le titane au sein d'un bain de sel, et la physique des interférences lumineuses a fait le reste. » L'expression de leur visage lorsqu'ils comprennent cela est toujours la même : c'est l'expression de quelqu'un qui ne s'attendait pas à ce que les bijoux soient intéressants. La science est vraiment magnifique, mais la réalité pratique m'incite à rester honnête quant à ses limites. J'ai toujours dit directement aux clients : sur votre langue, cette couleur va évoluer en moins d'un an. Sur votre narine, elle durera facilement cinq ans. La physique qui crée la couleur est également la physique qui limite sa durabilité. Une couche d'oxyde plus mince, obtenue à une tension plus faible, est plus sensible à l'abrasion. Une couche plus épaisse, obtenue à une tension plus élevée, est plus durable mais plus sensible au décalage thermique dans l'autoclave. Ce qu'il me paraît le plus utile de souligner, c'est ce que l'anodisation n'est PAS : ce n'est pas un revêtement qui peut se libérer dans votre corps, ce n'est pas un allergène, et ce n'est pas un compromis sur la sécurité. Il s'agit de la même surface en titane biocompatible en dessous, avec une épaisseur contrôlée de son propre oxyde inerte. La couleur est un avantage, pas un risque. Cette distinction compte."
Fondateur et expert en piercing
Poli International
Questions fréquentes
▸Quel est le procédé d'anodisation et pourquoi est-il important pour les professionnels du bijou ?
▸Quels sont les paramètres numériques critiques et les seuils de tension pour obtenir des couleurs spécifiques ?
▸Comment la procédure électrochimique d'anodisation du titane est-elle réalisée dans le cadre d'un studio ?
▸Comment l'abrasion mécanique affecte-t-elle les bijoux anodisés et que peut-on faire pour la prévenir ?
▸Quels facteurs chimiques provoquent la dégradation de la couche d'oxyde et comment éviter les erreurs ?
▸Quelles normes réglementaires et étapes de vérification des matériaux sont requises pour les bijoux corporels anodisés ?
Spécifications techniques
| Paramètre | Norme / Valeur |
|---|---|
| Plage de tension | Jusqu'à environ 100-120 V DC |
| Plage d'épaisseur d'oxyde | Quelques nm (film naturel) à environ 150-300 nm |
| Taux de croissance | Environ 1,4-2,8 nm par volt, selon l'électrolyte [1] |
| Composition de l'oxyde | TiO₂ (dioxyde de titane) |
| Indice de réfraction du TiO₂ | Élevé (bien supérieur au verre) ; varie selon la structure |
| Couleur en fonction de la tension | Spécifique à l'alliage et à la configuration ; établir une charte de référence [4] |
| Procédé (bijoux corporels) | Anodisation colorée, film d'interférence mince |
| Électrolyte (typique) | TSP dilué ou sulfate d'ammonium, température ambiante |
| Dureté de surface (TiO₂) | ~5–6 Mohs |
| Norme de substrat | ASTM F136 Ti-6Al-4V ELI (grade implantable) [5] |
| Stabilité aux UV | Excellente, la couleur d'interférence n'est pas dégradable par les UV |
Références
- [1]Sul Y.T. et al. (2001) "The electrochemical oxide growth behaviour on titanium in acid and alkaline electrolytes." Medical Engineering & Physics 23(5):329–346.https://doi.org/10.1016/S1350-4533%2801%2900050-9
- [2]Lausmaa J. (1996) "Surface spectroscopic characterization of titanium implant materials." Journal of Electron Spectroscopy and Related Phenomena 81(3):343–361.https://doi.org/10.1016/0368-2048(95)02530-8
- [3]Aladjem A. (1973) "Anodic oxidation of titanium and its alloys." Journal of Materials Science 8(5):688-704.https://doi.org/10.1007/BF00561225
- [4]Wadhwani C. et al. (2018) "Colorizing titanium-6aluminum-4vanadium alloy using electrochemical anodization: developing a color chart." Journal of Prosthetic Dentistry 119(1):26-28.https://doi.org/10.1016/j.prosdent.2017.02.010
- [5]ASTM F136-13(2021), Standard Specification for Wrought Titanium-6Aluminum-4Vanadium ELI (Extra Low Interstitial) Alloy for Surgical Implant Applications.https://store.astm.org/f0136-13r21e01.html
- [6]ASTM F67-13(2017), Standard Specification for Unalloyed Titanium for Surgical Implant Applications.https://store.astm.org/f0067-13r17.html
- [7]ISO 10993-5:2009, Tests for in vitro cytotoxicity.https://www.iso.org/standard/36406.html
- [8]Rack H.J., Qazi J.I. (2006) "Titanium alloys for biomedical applications." Materials Science and Engineering C 26(8):1269–1277.https://doi.org/10.1016/j.msec.2005.08.032
- [9]Diamanti M.V., Del Curto B., Pedeferri M. (2008) "Interference colors of thin oxide layers on titanium." Color Research & Application 33(3):221-228.https://doi.org/10.1002/col.20403
- [10]EU REACH Regulation (EC) No 1907/2006, Annex XVII, Entry 27, Nickel restrictions.https://echa.europa.eu/substances-restricted-under-reach
- [11]Mathieu H.J. (2001) "Bioengineered material surfaces for medical applications." Surface and Interface Analysis 32(1):3-9.https://doi.org/10.1002/sia.995
Mettre la science en pratique
Cette norme technique constitue le fondement architectural de nos outils analytiques professionnels.
Outils associés
Normes associées
- Biocompatibilité des métaux de grade implantable dans les bijoux de corps →
- La révolution du MIM dans les bijoux corporels de qualité aéronautique expliquée →
- Physique optique, optique cutanée et apparence des pigments →
- Allergie au nickel et sensibilisation →
- Biométrie, anthropométrie et dimensionnement des bijoux →