
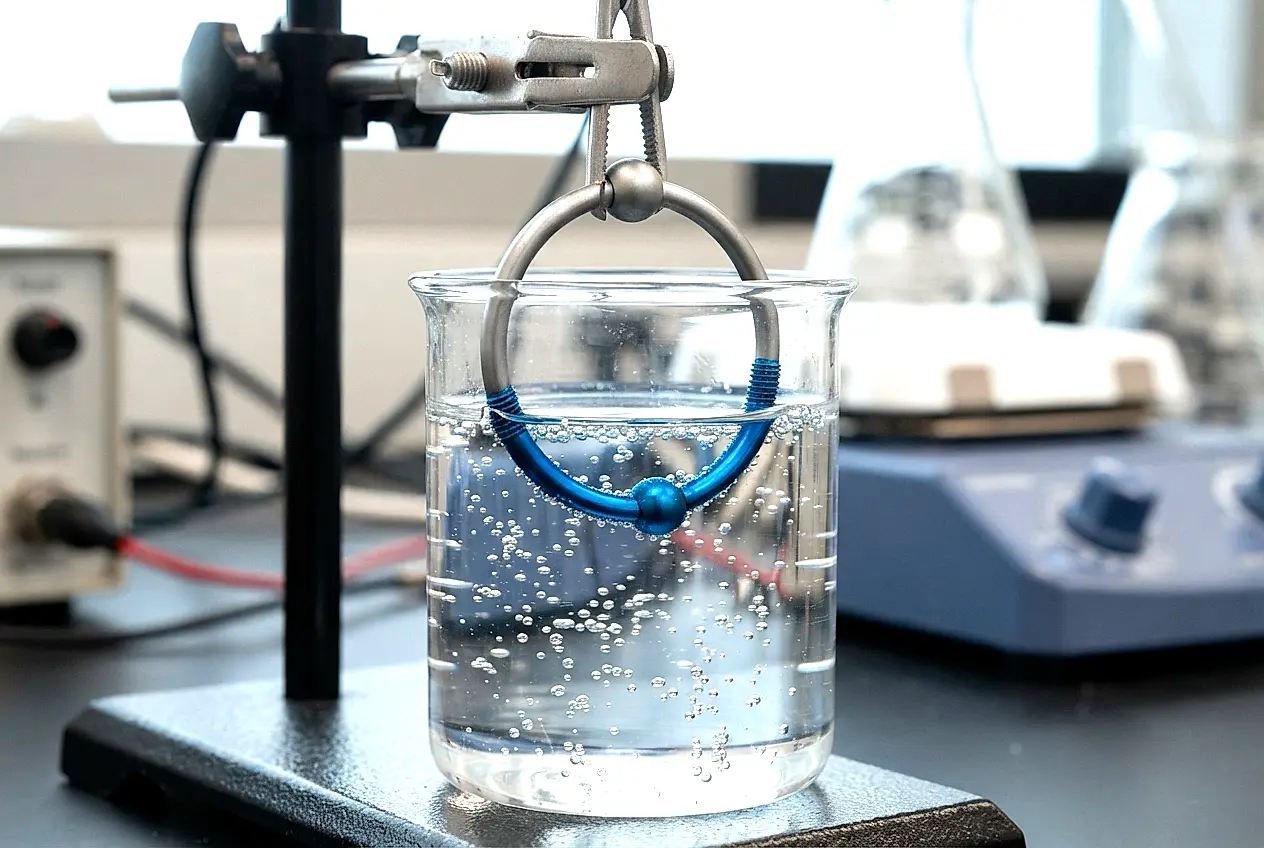
Interferencia en capa fina y ciencia del óxido de titanio

El anodizado es el proceso electroquímico que crea tanto el color como la barrera de corrosión mejorada en la joyería corporal de titanio. Esta referencia cubre la física de la interferencia óptica en capas finas que produce color sin pigmentos, la electroquímica del crecimiento del óxido de titanio, la correspondencia entre voltaje y color, en qué se diferencia el anodizado en color de otros tipos de anodizado, las limitaciones de durabilidad en el entorno corporal y los métodos de verificación de la calidad.
Interactive · Live Physics
Anodising Voltage Simulator
Drag the voltage. The colour is computed live from the thin-film interference equations in this article, not from a lookup table: oxide thickness grows at ~2.2 nm/V, and the reflected spectrum is resolved across 380-730 nm.
Simulated Type II result on clean Ti-6Al-4V ELI. Real-world colour shifts with surface prep, electrolyte and bath temperature, which is why colour alone never identifies a metal. poliinternational.com/wiki
El anodizado es uno de los procesos más malentendidos de la industria de la joyería corporal. Los colores producidos —dorados, morados, azules, verdes— parecen pintura o un baño metálico a ojos no entrenados, lo que ha generado una gran confusión entre los clientes y, francamente, entre algunos profesionales. La realidad es físicamente elegante: el color anodizado no es una sustancia aplicada a la superficie. Es la luz misma manipulada por el grosor de una capa de óxido transparente ultrafina que crece directamente desde la superficie del titanio. No hay nada que se pueda saltar, nada que se pueda desconchar y nada que se pueda liberar en el cuerpo, porque no hay ningún elemento extraño presente. El color es pura física.
Para la joyería corporal, el anodizado cumple dos funciones simultáneas. La primera es estética: produce una gama de colores vivos sin tintes, pigmentos ni recubrimientos que pudieran introducir sustancias sensibilizantes o tóxicas. La segunda es protectora: la capa de óxido anódico es una barrera dieléctrica que pasiva aún más la superficie del titanio frente al entorno corrosivo sumamente suave de los fluidos de los tejidos humanos. En el titanio de grado implante ASTM F136 (Ti-6Al-4V ELI), la capa de óxido natural ya se encuentra entre las superficies más resistentes a la corrosión en uso clínico [8]. El anodizado multiplica sensiblemente el grosor de esa capa y la hace más uniforme, lo que puede mejorar aún más la biocompatibilidad [1].
Interferencia óptica en capas finas: por qué produce color
El color que se observa en el titanio anodizado se produce por interferencia óptica en capas finas, el mismo mecanismo físico que genera los colores en las burbujas de jabón, las películas de aceite sobre el agua y las alas de las mariposas. Comprender este mecanismo es esencial para entender por qué el color anodizado se comporta de forma diferente a la pintura.
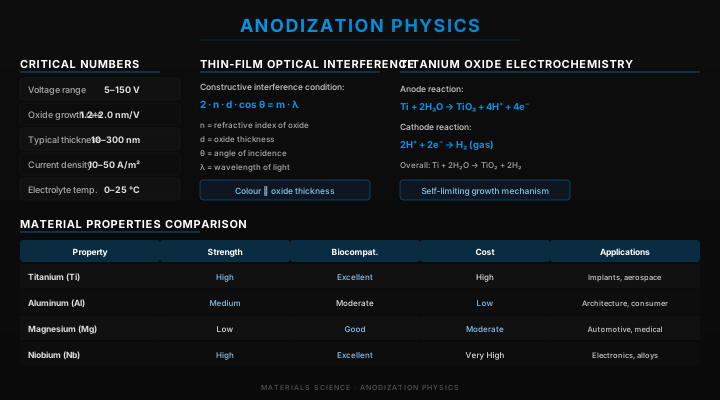
- »El mecanismo: la luz blanca (que contiene todas las longitudes de onda visibles) incide sobre la superficie anodizada. Una parte de la luz se refleja en la interfaz aire-óxido de la superficie superior. El resto se transmite a través de la capa de TiO₂ y se refleja en la interfaz óxido-metal inferior. Los dos haces reflejados se recombinan. Para determinados grosores de óxido, longitudes de onda específicas interfieren de forma constructiva (se amplifican), mientras que otras interfieren de forma destructiva (se anulan). La longitud de onda amplificada constructivamente es el color que vemos.
- »La condición del color: el color depende del camino óptico a través del óxido (2nt, donde n es el índice de refracción y t el grosor) en comparación con la longitud de onda de la luz. A medida que el óxido se engrosa, las longitudes de onda que se refuerzan o se anulan se desplazan, de modo que el color cambia a través de una secuencia repetitiva [9].
- »Por qué no hay colores «puros»: la condición de interferencia amplifica un rango de longitudes de onda alrededor del pico, no una sola longitud de onda. Por eso los azules anodizados tienen un ligero matiz violeta y los verdes anodizados tienden al azul verdoso. La pureza espectral está físicamente limitada por el contraste del índice de refracción en las interfaces.
- »El voltaje controla el grosor: el óxido crece aproximadamente 1,4-2,8 nm por voltio, dependiendo del electrolito [1]. Esta relación casi lineal es la razón por la que el anodizado es controlable y reproducible dentro de una misma configuración.
- »Por qué un recubrimiento es diferente: las pinturas, lacas y recubrimientos PVD pueden imitar el aspecto anodizado, pero son una capa independiente añadida sobre la superficie, no el propio óxido desarrollado del metal.
Electroquímica del óxido de titanio
El proceso electroquímico de anodizado consiste en oxidar la superficie del titanio en un baño de electrolito controlado utilizando una fuente de alimentación de corriente continua.
- »En el ánodo (la pieza de joyería): Ti → Ti⁴⁺ + 4e⁻. La superficie de titanio cede electrones al circuito. Los iones Ti⁴⁺ reaccionan con los iones de oxígeno del agua en el electrolito: Ti⁴⁺ + 2O²⁻ → TiO₂. Este óxido se forma directamente en la superficie del metal y crece hacia el interior del titanio; no se deposita desde la solución.
- »En el cátodo (contraelectrodo): 2H₂O + 2e⁻ → H₂ + 2OH⁻. Se desprende hidrógeno gaseoso en el cátodo. El cátodo suele ser una placa de acero inoxidable.
- »Crecimiento autolimitante: el TiO₂ es un semiconductor con baja conductividad iónica. A medida que la capa de óxido se engrosa, el campo eléctrico que impulsa una mayor oxidación disminuye. A un voltaje aplicado fijo, el crecimiento del óxido es autolimitante, el proceso se detiene de forma natural cuando la migración de iones impulsada por el campo a través del óxido ya no puede producirse. Por eso el voltaje (no el tiempo) controla el grosor final del óxido.
- »Importancia crítica de la preparación de la superficie: el óxido crece desde la superficie metálica de manera uniforme solo si la superficie está limpia, pulida y libre de contaminación. Los arañazos, las marcas de mecanizado, la grasa o el óxido procedente de un calentamiento previo crean una nucleación de óxido irregular, visible como un color irregular y con manchas. El pulido electrolítico (electropulido) antes del anodizado es el paso de preparación estándar para obtener resultados de alta calidad.
- »No el «Tipo I/II/III» del aluminio: esa clasificación (ácido crómico, ácido sulfúrico, anodizado duro) pertenece al anodizado del aluminio. Para el titanio, el AMS 2488 Tipo 2 es un acabado gris grueso antigripado utilizado en ingeniería; el anodizado en color utilizado para la joyería corporal es una película de interferencia mucho más fina [3].
Durabilidad, limitaciones y modos de fallo
El color anodizado en la joyería corporal es intrínsecamente más duradero que cualquier recubrimiento, pero no es indestructible. Comprender sus modos de fallo es esencial para una comunicación precisa con el cliente.
- »Abrasión mecánica: la capa de TiO₂, aunque químicamente estable, tiene una dureza de aproximadamente 5–6 Mohs, más blanda que el cuarzo. Los arañazos finos por el contacto de joyería con joyería, los limpiadores abrasivos o los limpiadores por ultrasonidos eliminan gradualmente la superficie exterior del óxido, adelgazando la capa y desplazando el color de interferencia (por lo general, hacia un color de capa más fina y de menor voltaje).
- »Ataque químico: los álcalis fuertes (pH > 12) y los ácidos fuertes (pH < 1) pueden disolver el TiO₂. Los fluidos corporales van desde ligeramente ácidos (superficie de la piel, aprox. pH 5,5) hasta ligeramente alcalinos (sangre, aprox. pH 7,4), lo cual no ataca al óxido. Sin embargo, la exposición repetida a jabones alcalinos, productos químicos de limpieza agresivos o la inmersión prolongada en suero salino a alta temperatura pueden degradar gradualmente la superficie del óxido.
- »Desgaste acelerado en el piercing de la lengua: el entorno oral somete la joyería a un desgaste mecánico por el contacto con los dientes, las partículas de comida y el movimiento continuo, agravado por la saliva (ligeramente ácida y enzimáticamente activa). El color anodizado en las barras de lengua se desgasta ostensiblemente más rápido que en joyería comparable en zonas de bajo contacto. Se debe advertir a los clientes de que la longevidad del color en zonas orales se mide en meses, no en años.
- »Reanodizado: a diferencia del baño metálico, la joyería anodizada desgastada puede ser decapada por el fabricante y reanodizada para restaurar o cambiar el color. La geometría de la joyería no se ve afectada siempre que se controle el tiempo de decapado. Esta es una ventaja práctica significativa con respecto a la joyería con baño metálico, que no se puede volver a bañar sin instalaciones especializadas.
- »Estabilidad frente a los rayos UV: el color anodizado del TiO₂ muestra una excelente estabilidad frente a los rayos UV porque el mecanismo del color es físico (interferencia), no químico (decoloración del tinte). La exposición prolongada a los rayos UV no desvanece la joyería anodizada.
Protocolo de verificación de la calidad del anodizado
Pasos para verificar la calidad del anodizado en el punto de compra o en la recepción en el estudio de piercing antes de su uso.
- 1Paso 1, Comprobación visual de uniformidad: examine la joyería bajo una luz direccional brillante (no luz difusa fluorescente). El color debe ser uniforme en todas las superficies sin zonas con manchas, estrías o transiciones de color que no sigan la geometría de la pieza. Las manchas indican contaminación de la superficie antes del anodizado.
- 2Paso 2, Comprobación de consistencia del color para conjuntos combinados: para conjuntos de joyería (p. ej., labret + studs de aleta nasal destinados a hacer juego), compare las piezas lado a lado bajo una iluminación idéntica. El color debe coincidir dentro del margen de un tono visible. Una variación significativa entre piezas del mismo «lote» indica un mal control del voltaje durante el anodizado.
- 3Paso 3, Prueba de rascado (zona no destructiva): utilizando una herramienta metálica en una zona que no sea visible al llevarla puesta, arrastre suavemente sobre la superficie. El color anodizado no debe descascarillarse, saltar ni desprenderse. Si cualquier recubrimiento se levanta como una película o escama, no está anodizado, está pintado o lacado, y no debe utilizarse como joyería corporal.
- 4Paso 4, Verificar la certificación del material base: la calidad del anodizado depende del sustrato. Solicite el certificado de material del fabricante que confirme la norma ASTM F136 (Ti-6Al-4V ELI) o ASTM F67 (Ti comercialmente puro de Grado 1/2/4) [5] [6]. El anodizado en aleaciones de titanio que no sean de grado implante, o en acero bañado para parecer titanio, no es aceptable.
- 5Paso 5, Protocolo de ultrasonidos: si limpia el titanio anodizado por ultrasonidos, utilice únicamente una solución de limpieza suave y de pH neutro. Las soluciones ultrasónicas alcalinas (pH > 9) degradarán gradualmente la superficie de óxido. Limite el tiempo de limpieza por ultrasonidos a 2–3 minutos por ciclo para piezas anodizadas; la exposición prolongada a los ultrasonidos acelera el desgaste de la superficie.
- 6Paso 6, Inspección posterior a la esterilización: tras el autoclavado, inspeccione las piezas anodizadas para detectar cambios de color. El calor puede cambiar ligeramente algunos colores anodizados; aparte cualquier pieza cuyo color cambie drásticamente e informe de ello al proveedor.
- 7Paso 7, Comunicación con el cliente: informe a los clientes de que el color anodizado es parte integrante de la superficie metálica y no saltará ni se descascarillará. Se aclarará gradualmente (desplazándose hacia un color de capa más fina) con el desgaste mecánico a lo largo de meses o años según la ubicación y los cuidados. Esto es normal, no un defecto.
Errores críticos
Errores comunes de anodizado y especificación de joyería con consecuencias para la seguridad y los resultados de los clientes.
- Confundir el anodizado con el baño metálico al asesorar a los clientes — los clientes preguntan «¿se quitará el color?». Un profesional que diga «sí, con el tiempo, como la pintura» está técnicamente equivocado. El color es interferencia estructural, no un recubrimiento. Cambia por el adelgazamiento de la superficie (se aclara/se desplaza), no por descascarillado. Esta distinción es importante para el consentimiento informado y la confianza del cliente.
- Aceptar joyería bañada para parecer titanio procedente de proveedores de bajo coste — la joyería con baño de oro, recubierta de PVD o lacada que imita visualmente al titanio anodizado pero no está fabricada con un metal base de titanio de grado implante no es aceptable para su uso en body art. El baño se puede desconchar, liberando partículas del metal del sustrato en la herida. La prueba de rascado/desconchado (Paso 3 anterior) es fundamental.
- Limpiar por ultrasonidos joyería anodizada en solución alcalina — un error común de esterilización. Las soluciones de limpieza ultrasónica alcalinas están formuladas para acero inoxidable, no para titanio. El uso habitual en piezas anodizadas provoca una degradación progresiva del óxido que afecta tanto al color como a la resistencia a la corrosión.
- Asumir que todo el «titanio» es de grado implante — las aleaciones de titanio incluyen el Grado 5 (Ti-6Al-4V) y el Grado 23 (Ti-6Al-4V ELI, el grado implante cubierto por la norma ASTM F136), así como aleaciones no destinadas a implantes. La «joyería de titanio» sin documentación de material ASTM F136 no está verificada [5]. El anodizado no puede convertir un titanio que no cumple la norma en joyería segura.
- Intentar alcanzar un color de menor voltaje reanodizando — el anodizado solo añade óxido, por lo que una pieza se puede llevar a un color de mayor voltaje pero nunca volver a uno inferior. Volver atrás requiere decapar primero el óxido antiguo, lo cual es trabajo del fabricante.
- Utilizar joyería anodizada en piercings recientes como preferencia de color sin explicar las expectativas de desgaste — las ubicaciones con mucho desgaste (zonas orales, genitales, zonas de mucho movimiento) perderán el color anodizado en cuestión de meses. Se debe advertir a los clientes que eligieron joyería de color específicamente por la estética de un piercing reciente que el titanio plateado natural puede ser más adecuado para el uso a largo plazo en estas zonas.
Normas que rigen el anodizado y la joyería de titanio
Normas y reglas pertinentes para la joyería corporal de titanio anodizado. La joyería corporal no es un producto sanitario en la UE ni en los EE. UU.
- ISO 5832-3 (Ti-6Al-4V) e ISO 5832-2 (titanio no aleado): las normas ISO de materiales para implantes. La ASTM F136 [5] y la ASTM F67 [6] también se utilizan ampliamente en Europa. El anodizado sobre un sustrato certificado es la referencia.
- Reglamento REACH de la UE (CE) 1907/2006 anexo XVII entrada 27: los límites de liberación de níquel se aplican a toda la joyería metálica en contacto prolongado con la piel o las mucosas [10]. El titanio cumple esto de forma natural sin restricción, pero se debe verificar en las aleaciones de titanio que contengan aditivos de níquel.
- ISO 10993-5, -10 y -12 (citotoxicidad, sensibilización, preparación de muestras) [7]: normas para productos sanitarios que algunos proveedores utilizan para respaldar afirmaciones de biocompatibilidad; no son un requisito legal para la joyería corporal.
- Reglamento General de Seguridad de los Productos (UE) 2023/988, aplicable desde el 13 de diciembre de 2024: los productos de consumo, incluida la joyería corporal, deben ser seguros, con documentación técnica y trazabilidad.
- ASTM F136-13(2021): Ti-6Al-4V ELI forjado, la principal referencia estadounidense para el sustrato de titanio de grado implante [5]. El anodizado realizado en material F136 es la norma aceptada por la industria.
- ASTM F67-13(2017): titanio comercialmente puro (no aleado), grados 1-4, un sustrato alternativo para joyería corporal [6].
- Sin norma de la FDA para la joyería corporal anodizada: la joyería corporal no tiene ninguna finalidad sanitaria y no se regula como producto sanitario.
- Sin ensayos obligatorios: no existe ningún ensayo previo a la comercialización obligatorio para la joyería corporal anodizada en los EE. UU. Muchos fabricantes utilizan certificados ASTM F136 y ensayos de liberación de níquel EN 1811 como indicadores de calidad [5].
- Tailandia: no se confirmó ninguna regla específica para la joyería corporal o el anodizado; los certificados de material ASTM F136 son la prueba de calidad habitual [5].
- Singapur: la joyería corporal no es un producto sanitario ni un producto de salud, por lo que la HSA no la registra; se aplican las reglas generales de seguridad de los productos de consumo.
- Australia: no se confirmó ninguna norma nacional específica para la joyería corporal; el body art está regulado por los estados y territorios.
- Práctica habitual en toda la región: los compradores solicitan resultados de liberación de níquel según la entrada 27 del anexo XVII del REACH de la UE y certificados ASTM F136 como mínimo [5].
Nota de Patrick
"Cuando explico el anodizado a los clientes, empiezo con una afirmación sencilla: 'El color que está viendo es luz. No hay tinte, no hay pintura, no hay recubrimiento. Hicimos pasar electricidad a través del titanio en un baño de sal, y la física de la interferencia de la luz hizo el resto.' La cara que ponen cuando entienden esto es siempre la misma, es la cara de alguien que no esperaba que la joyería fuera interesante. La ciencia es verdaderamente hermosa, pero la realidad práctica me mantiene honesto sobre sus limitaciones. Siempre les he dicho directamente a los clientes: en su lengua, este color cambiará en el plazo de un año. En su aleta nasal, durará fácilmente cinco años. La física que crea el color es también la física que limita su durabilidad. Una capa de óxido más fina, obtenida a menor voltaje, es más susceptible a la abrasión. Una capa más gruesa, obtenida a mayor voltaje, es más duradera pero más susceptible al desplazamiento térmico en el autoclave. Lo que encuentro más útil destacar es lo que el anodizado NO es: no es un recubrimiento que pueda liberarse en su cuerpo, no es un alérgeno y no es una concesión en materia de seguridad. Es la misma superficie de titanio biocompatible que hay debajo, con un grosor controlado de su propio óxido inerte. El color es un beneficio, no un riesgo. Esa distinción importa."
Fundador y experto en piercing
Poli International
Preguntas frecuentes
▸¿Cuál es el proceso de anodizado y por qué es importante para los profesionales de la joyería?
▸¿Cuáles son los parámetros numéricos críticos y los umbrales de voltaje para lograr colores específicos?
▸¿Cómo se realiza el procedimiento electroquímico para el anodizado de titanio en un estudio de piercing?
▸¿Cómo afecta la abrasión mecánica a la joyería anodizada y qué se puede hacer para prevenirla?
▸¿Qué factores químicos provocan la degradación de la capa de óxido y cómo se pueden evitar los errores?
▸¿Qué normas reguladoras y pasos de verificación de materiales se requieren para la joyería corporal anodizada?
Especificaciones técnicas
| Parámetro | Estándar / Valor |
|---|---|
| Rango de voltaje | Hasta unos 100-120 V CC |
| Rango de grosor del óxido | Unos pocos nm (película natural) a unos 150-300 nm |
| Tasa de crecimiento | Aproximadamente 1,4-2,8 nm por voltio, según el electrolito [1] |
| Composición del óxido | TiO₂ (dióxido de titanio) |
| Índice de refracción del TiO₂ | Alto (muy por encima del vidrio); varía con la estructura |
| Color frente a voltaje | Específico de la aleación y la configuración; cree una tabla de referencia [4] |
| Proceso (joyería corporal) | Anodizado en color, película fina de interferencia |
| Electrolito (típico) | TSP diluido o sulfato de amonio, temperatura ambiente |
| Dureza superficial (TiO₂) | ~5–6 Mohs |
| Norma del sustrato | ASTM F136 Ti-6Al-4V ELI (grado implante) [5] |
| Estabilidad frente a los rayos UV | Excelente, el color de interferencia no es degradable por los rayos UV |
Referencias
- [1]Sul Y.T. et al. (2001) "The electrochemical oxide growth behaviour on titanium in acid and alkaline electrolytes." Medical Engineering & Physics 23(5):329–346.https://doi.org/10.1016/S1350-4533%2801%2900050-9
- [2]Lausmaa J. (1996) "Surface spectroscopic characterization of titanium implant materials." Journal of Electron Spectroscopy and Related Phenomena 81(3):343–361.https://doi.org/10.1016/0368-2048(95)02530-8
- [3]Aladjem A. (1973) "Anodic oxidation of titanium and its alloys." Journal of Materials Science 8(5):688-704.https://doi.org/10.1007/BF00561225
- [4]Wadhwani C. et al. (2018) "Colorizing titanium-6aluminum-4vanadium alloy using electrochemical anodization: developing a color chart." Journal of Prosthetic Dentistry 119(1):26-28.https://doi.org/10.1016/j.prosdent.2017.02.010
- [5]ASTM F136-13(2021), Standard Specification for Wrought Titanium-6Aluminum-4Vanadium ELI (Extra Low Interstitial) Alloy for Surgical Implant Applications.https://store.astm.org/f0136-13r21e01.html
- [6]ASTM F67-13(2017), Standard Specification for Unalloyed Titanium for Surgical Implant Applications.https://store.astm.org/f0067-13r17.html
- [7]ISO 10993-5:2009, Tests for in vitro cytotoxicity.https://www.iso.org/standard/36406.html
- [8]Rack H.J., Qazi J.I. (2006) "Titanium alloys for biomedical applications." Materials Science and Engineering C 26(8):1269–1277.https://doi.org/10.1016/j.msec.2005.08.032
- [9]Diamanti M.V., Del Curto B., Pedeferri M. (2008) "Interference colors of thin oxide layers on titanium." Color Research & Application 33(3):221-228.https://doi.org/10.1002/col.20403
- [10]EU REACH Regulation (EC) No 1907/2006, Annex XVII, Entry 27, Nickel restrictions.https://echa.europa.eu/substances-restricted-under-reach
- [11]Mathieu H.J. (2001) "Bioengineered material surfaces for medical applications." Surface and Interface Analysis 32(1):3-9.https://doi.org/10.1002/sia.995
Lleve la ciencia a la práctica
Este estándar técnico es la base arquitectónica de nuestras herramientas analíticas profesionales.
Herramientas relacionadas
Estándares relacionados
- Biocompatibilidad de los metales de grado implante en la joyería corporal →
- Explicación de la revolución del MIM en la joyería corporal de grado aeroespacial →
- Física óptica, óptica cutánea y apariencia del pigmento →
- Alergia al níquel y sensibilización →
- Biometría, antropometría y dimensionamiento de joyas →