
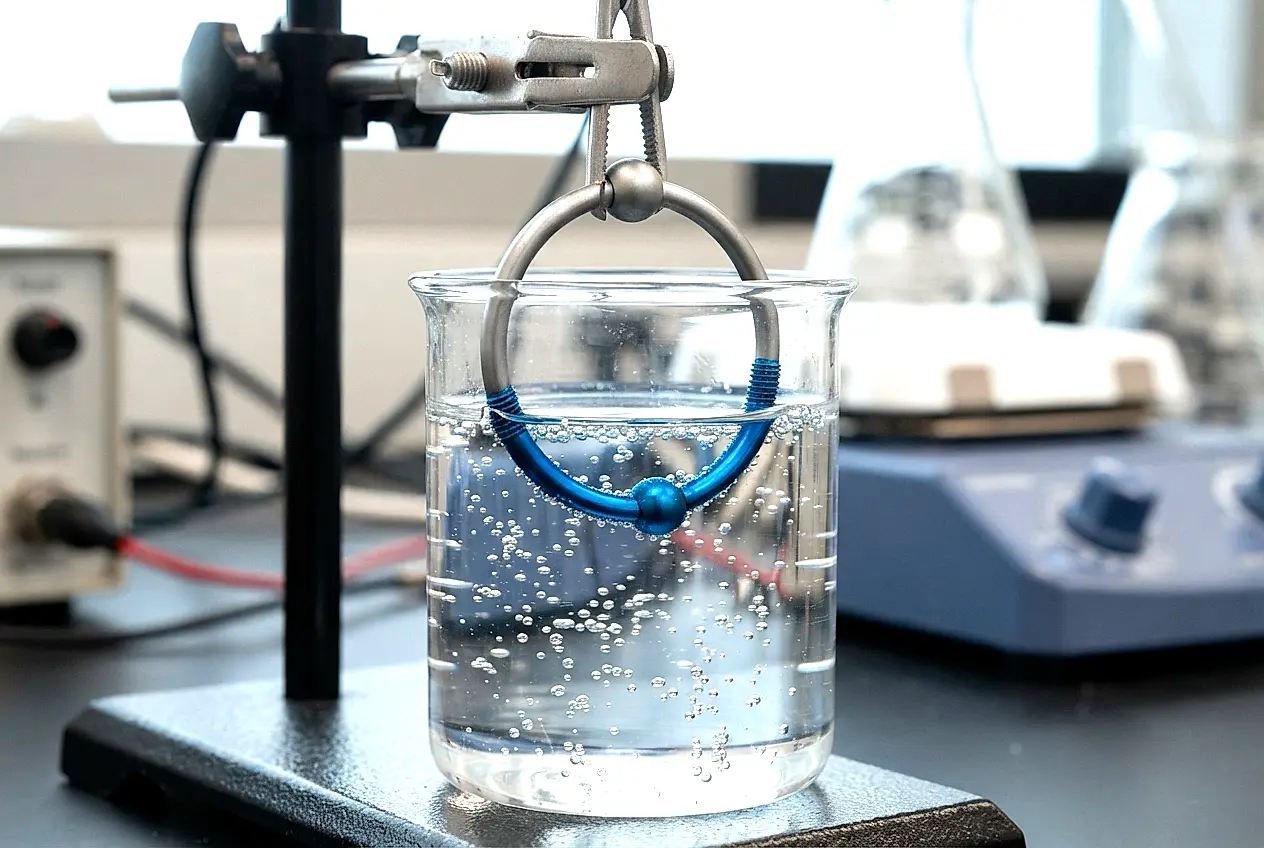
Interferenza in film sottile e scienza dell'ossido di titanio

L'anodizzazione è il processo elettrochimico che crea sia il colore sia la barriera di corrosione potenziata sui gioielli da piercing in titanio. Questa guida di riferimento copre la fisica dell'interferenza ottica in film sottili che produce colore senza pigmenti, l'elettrochimica della crescita dell'ossido di titanio, la mappatura tensione-colore, in cosa l'anodizzazione colorata differisce da altri tipi di anodizzazione, i limiti di durabilità nell'ambiente corporeo e i metodi di verifica della qualità.
Interactive · Live Physics
Anodising Voltage Simulator
Drag the voltage. The colour is computed live from the thin-film interference equations in this article, not from a lookup table: oxide thickness grows at ~2.2 nm/V, and the reflected spectrum is resolved across 380-730 nm.
Simulated Type II result on clean Ti-6Al-4V ELI. Real-world colour shifts with surface prep, electrolyte and bath temperature, which is why colour alone never identifies a metal. poliinternational.com/wiki
L'anodizzazione è uno dei processi più incompresi nel settore dei gioielli da piercing. I colori prodotti — oro, viola, blu, verde — sembrano pittura o placcatura a un occhio non allenato, il che ha portato a una diffusa confusione tra i clienti e, francamente, tra alcuni operatori. La realtà è fisicamente elegante: il colore anodizzato non è una sostanza applicata sulla superficie. È la luce stessa a essere manipolata dallo spessore di uno strato di ossido trasparente e ultrasottile fatto crescere direttamente dalla superficie del titanio. Non c'è nulla che si possa scheggiare, nulla che si possa sfogliare e nulla da rilasciare nel corpo, perché non è presente alcuna sostanza estranea. Il colore è pura fisica.
Per i gioielli da piercing, l'anodizzazione svolge due funzioni simultanee. La prima è estetica: produce una gamma di colori vividi senza tinture, pigmenti o rivestimenti che potrebbero introdurre sostanze sensibilizzanti o tossiche. La seconda è protettiva: lo strato di ossido anodico è una barriera dielettrica che passiva ulteriormente la superficie del titanio contro l'ambiente corrosivo estremamente mite dei fluidi tissutali umani. Sul titanio grado impianto ASTM F136 (Ti-6Al-4V ELI), lo strato di ossido naturale è già tra le superfici più resistenti alla corrosione nell'uso clinico [8]. L'anodizzazione ispessisce quel livello molte volte e lo rende più uniforme, il che può migliorare ulteriormente la biocompatibilità [1].
Interferenza ottica in film sottili: perché produce colore
Il colore visibile sul titanio anodizzato è prodotto dall'interferenza ottica in film sottili, lo stesso meccanismo fisico che produce i colori nelle bolle di sapone, nei veli d'olio sull'acqua e nelle ali delle farfalle. Comprendere questo meccanismo è essenziale per capire perché il colore anodizzato si comporta in modo diverso dalla pittura.
- »Il meccanismo: la luce bianca (che contiene tutte le lunghezze d'onda visibili) colpisce la superficie anodizzata. Una parte della luce si riflette dall'interfaccia aria-ossido sulla superficie superiore. Il resto si trasmette attraverso lo strato di TiO₂ e si riflette dall'interfaccia ossido-metallo sottostante. I due fasci riflessi si ricombinano. Per determinati spessori di ossido, specifiche lunghezze d'onda interferiscono in modo costruttivo (amplificate) mentre altre interferiscono in modo distruttivo (annullate). La lunghezza d'onda amplificata in modo costruttivo è il colore che vediamo.
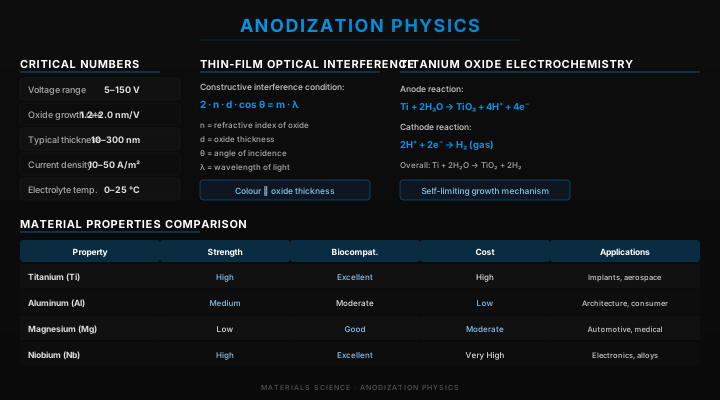
- »La condizione del colore: il colore dipende dal percorso ottico attraverso l'ossido (2nt, dove n è l'indice di rifrazione e t lo spessore) rispetto alla lunghezza d'onda della luce. Man mano che l'ossido si ispessisce, le lunghezze d'onda che vengono rafforzate o annullate si spostano, quindi il colore cambia attraverso una sequenza ripetitiva [9].
- »Perché non esistono colori «puri»: la condizione di interferenza amplifica un intervallo di lunghezze d'onda attorno al picco, non una singola lunghezza d'onda. Questo è il motivo per cui i blu anodizzati hanno una leggera qualità violetta e i verdi anodizzati tendono al verde acqua. La purezza spettrale è fisicamente limitata dal contrasto dell'indice di rifrazione alle interfacce.
- »La tensione controlla lo spessore: l'ossido cresce di circa 1,4-2,8 nm per volt, a seconda dell'elettrolito [1]. Questa relazione quasi lineare è il motivo per cui l'anodizzazione è controllabile e riproducibile all'interno di una singola configurazione.
- »Perché un rivestimento è diverso: pitture, lacche e rivestimenti PVD possono imitare l'aspetto anodizzato, ma costituiscono uno strato separato aggiunto sopra la superficie, non l'ossido fatto crescere dal metallo stesso.
Elettrochimica dell'ossido di titanio
Il processo elettrochimico dell'anodizzazione comporta l'ossidazione della superficie del titanio in un bagno elettrolitico controllato mediante un alimentatore a corrente continua.
- »All'anodo (il pezzo di gioielleria): Ti → Ti⁴⁺ + 4e⁻. La superficie del titanio cede elettroni al circuito. Gli ioni Ti⁴⁺ reagiscono con gli ioni ossigeno dell'acqua presente nell'elettrolito: Ti⁴⁺ + 2O²⁻ → TiO₂. Questo ossido si forma direttamente sulla superficie del metallo e cresce verso l'interno del titanio, non viene depositato dalla soluzione.
- »Al catodo (controelettrodo): 2H₂O + 2e⁻ → H₂ + 2OH⁻. Al catodo si sviluppa idrogeno gassoso. Il catodo è tipicamente una piastra in acciaio inossidabile.
- »Crescita autolimitante: il TiO₂ è un semiconduttore con bassa conduttività ionica. Man mano che lo strato di ossido si ispessisce, il campo elettrico che guida un'ulteriore ossidazione diminuisce. A una tensione applicata fissa, la crescita dell'ossido è autolimitante, il processo si arresta naturalmente quando la migrazione ionica guidata dal campo attraverso l'ossido non può più verificarsi. Questo è il motivo per cui la tensione (e non il tempo) controlla lo spessore finale dell'ossido.
- »Criticità della preparazione della superficie: l'ossido cresce dalla superficie metallica in modo uniforme solo se la superficie è pulita, lucidata e priva di contaminazioni. Graffi, segni di lavorazione, grasso o ossido da precedente riscaldamento creano una nucleazione dell'ossido non uniforme, visibile come un colore a macchie e incostante. La lucidatura elettrolitica (elettrolucidatura) prima dell'anodizzazione è la fase di preparazione standard per risultati di alta qualità.
- »Non il 'Tipo I/II/III' dell'alluminio: quella classificazione (acido cromico, acido solforico, anodizzazione dura) appartiene all'anodizzazione dell'alluminio. Per il titanio, AMS 2488 Tipo 2 è una finitura grigia spessa anti-grippaggio usata nell'ingegneria; l'anodizzazione colorata usata per i gioielli da piercing è un film di interferenza molto più sottile [3].
Durabilità, limiti e modalità di guasto
Il colore anodizzato sui gioielli da piercing è intrinsecamente più durevole di qualsiasi rivestimento, ma non è indistruttibile. Comprendere le sue modalità di guasto è essenziale per un'accurata comunicazione con i clienti.
- »Abrasione meccanica: lo strato di TiO₂, pur essendo chimicamente stabile, ha una durezza di circa 5–6 Mohs, più morbido del quarzo. Graffi sottili dovuti al contatto tra gioiello e gioiello, detergenti abrasivi o pulitori a ultrasuoni rimuovono gradualmente la superficie esterna dell'ossido, assottigliando lo strato e spostando il colore di interferenza (di solito verso un colore a strato più sottile e a tensione inferiore).
- »Attacco chimico: gli alcali forti (pH > 12) e gli acidi forti (pH < 1) possono dissolvere il TiO₂. I fluidi corporei variano da leggermente acidi (superficie cutanea, circa pH 5,5) a leggermente alcalini (sangue, circa pH 7,4), il che non attacca l'ossido. Tuttavia, l'esposizione ripetuta a saponi alcalini, prodotti chimici per la pulizia aggressivi o l'immersione prolungata in soluzione salina ad alta temperatura possono degradare gradualmente la superficie dell'ossido.
- »Usura accelerata del piercing alla lingua: l'ambiente orale sottopone i gioielli a usura meccanica dovuta al contatto con i denti, alle particelle di cibo e al movimento continuo, aggravata dalla saliva (leggermente acida, enzimaticamente attiva). Il colore anodizzato sulle barrette per la lingua si consuma in modo notevolmente più rapido rispetto a gioielli comparabili in zone a basso contatto. I clienti dovrebbero essere informati che la longevità del colore nelle zone orali si misura in mesi, non in anni.
- »Rianodizzazione: a differenza della placcatura, i gioielli anodizzati usurati possono essere decapati dal produttore e rianodizzati per ripristinare o cambiare colore. La geometria del gioiello non viene compromessa a condizione che il tempo di decapaggio sia controllato. Questo è un notevole vantaggio pratico rispetto ai gioielli placcati, che non possono essere riplaccati senza strutture specializzate.
- »Stabilità ai raggi UV: il colore anodizzato del TiO₂ mostra un'eccellente stabilità ai raggi UV perché il meccanismo del colore è fisico (interferenza), non chimico (scolorimento della tintura). L'esposizione a lungo termine ai raggi UV non fa sbiadire i gioielli anodizzati.
Protocollo di verifica della qualità dell'anodizzazione
Passaggi per verificare la qualità dell'anodizzazione al momento dell'acquisto o all'arrivo nello studio di piercing prima dell'uso.
- 1Passo 1, Controllo visivo dell'uniformità: esamina il gioiello sotto una luce direzionale brillante (non una luce fluorescente diffusa). Il colore dovrebbe essere uniforme su tutte le superfici, senza zone a macchie, striature o transizioni di colore che non seguano la geometria del pezzo. La presenza di macchie indica una contaminazione della superficie precedente all'anodizzazione.
- 2Passo 2, Controllo della consistenza del colore per set abbinati: per i set di gioielli (ad es. labret + stud per narice destinati ad abbinarsi), confronta i pezzi affiancati sotto un'illuminazione identica. Il colore dovrebbe corrispondere entro una sfumatura visibile. Una variazione significativa tra pezzi dello stesso «lotto» indica un cattivo controllo della tensione durante l'anodizzazione.
- 3Passo 3, Test di graffio (zona non distruttiva): utilizzando uno strumento metallico su un'area che non sarà visibile una volta indossata, trascina leggermente sulla superficie. Il colore anodizzato non dovrebbe sfogliarsi, scheggiarsi o staccarsi. Se un qualsiasi rivestimento si solleva come una pellicola o una scaglia, non è anodizzato, è dipinto o laccato, e non deve essere usato come gioiello da piercing.
- 4Passo 4, Verifica la certificazione del materiale di base: la qualità dell'anodizzazione dipende dal substrato. Richiedi il certificato del materiale del produttore che confermi l'ASTM F136 (Ti-6Al-4V ELI) o l'ASTM F67 (Ti commercialmente puro di Grado 1/2/4) [5] [6]. L'anodizzazione su leghe di titanio non di grado impianto, o su acciaio placcato per sembrare titanio, non è accettabile.
- 5Passo 5, Protocollo per gli ultrasuoni: se pulisci il titanio anodizzato a ultrasuoni, usa solo una soluzione detergente delicata e a pH neutro. Le soluzioni ultrasoniche alcaline (pH > 9) degraderanno gradualmente la superficie dell'ossido. Limita il tempo di pulizia a ultrasuoni a 2–3 minuti per ciclo per i pezzi anodizzati, un'esposizione prolungata agli ultrasuoni accelera l'usura della superficie.
- 6Passo 6, Ispezione post-sterilizzazione: dopo l'autoclave, ispeziona i pezzi anodizzati per verificare eventuali spostamenti di colore. Il calore può modificare leggermente alcuni colori anodizzati; metti da parte qualsiasi pezzo il cui colore si sposti notevolmente e segnalalo al fornitore.
- 7Passo 7, Comunicazione con il cliente: informa i clienti che il colore anodizzato è parte integrante della superficie metallica e non si scheggerà né si sfoglierà. Si schiarirà gradualmente (spostandosi verso un colore a strato più sottile) con l'usura meccanica nell'arco di mesi o anni a seconda del posizionamento e della cura. Questo è normale, non è un difetto.
Errori critici
Errori comuni di anodizzazione e di specifica dei gioielli con conseguenze per la sicurezza e i risultati per il cliente.
- Confondere l'anodizzazione con la placcatura quando si consigliano i clienti — i clienti chiedono «il colore verrà via?». Un operatore che risponde «sì, alla fine, come la pittura» ha tecnicamente torto. Il colore è un'interferenza strutturale, non un rivestimento. Cambia per assottigliamento della superficie (si schiarisce/si sposta), non per sfogliamento. Questa distinzione è importante per il consenso informato e la fiducia del cliente.
- Accettare gioielli placcati per sembrare titanio da fornitori a basso costo — i gioielli placcati in oro, rivestiti in PVD o laccati che imitano visivamente il titanio anodizzato ma non sono realizzati con un metallo base in titanio grado impianto non sono accettabili per l'uso nella body art. La placcatura può scheggiarsi, rilasciando particelle metalliche del substrato nella ferita. Il test di graffio/scheggiatura (Passo 3 sopra) è essenziale.
- Pulire a ultrasuoni i gioielli anodizzati in una soluzione alcalina — un comune errore di sterilizzazione. Le soluzioni detergenti alcaline per ultrasuoni sono formulate per l'acciaio inossidabile, non per il titanio. L'uso regolare su pezzi anodizzati causa una progressiva degradazione dell'ossido che influisce sia sul colore sia sulla resistenza alla corrosione.
- Presumere che tutto il «titanio» sia grado impianto — le leghe di titanio includono il Grado 5 (Ti-6Al-4V) e il Grado 23 (Ti-6Al-4V ELI, il grado impianto coperto dalla norma ASTM F136), oltre a leghe non destinate agli impianti. I «gioielli in titanio» privi di documentazione del materiale ASTM F136 non sono verificati [5]. L'anodizzazione non può convertire un titanio di qualità inferiore in gioielli sicuri.
- Tentare di raggiungere un colore a tensione inferiore rianodizzando — l'anodizzazione aggiunge solo ossido, quindi un pezzo può essere portato a un colore a tensione superiore ma mai riportato a uno inferiore. Tornare indietro richiede che il vecchio ossido venga prima decapato, il che è un lavoro per il produttore.
- Utilizzare gioielli anodizzati nei piercing recenti per preferenza di colore senza spiegare le aspettative di usura — i posizionamenti ad alta usura (zone orali, genitali, zone ad alto movimento) perderanno il colore anodizzato nel giro di pochi mesi. I clienti che hanno scelto gioielli colorati specificamente per l'estetica di un piercing recente dovrebbero essere informati che il titanio argento naturale potrebbe essere più appropriato per un uso a lungo termine in queste zone.
Norme che regolano l'anodizzazione e i gioielli in titanio
Norme e regole pertinenti ai gioielli da piercing in titanio anodizzato. I gioielli da piercing non sono un dispositivo medico nell'UE né negli Stati Uniti.
- ISO 5832-3 (Ti-6Al-4V) e ISO 5832-2 (titanio non legato): le norme ISO per i materiali da impianto. Anche le norme ASTM F136 [5] e ASTM F67 [6] sono ampiamente utilizzate in Europa. L'anodizzazione su un substrato certificato è il punto di riferimento.
- Regolamento REACH UE (CE) n. 1907/2006 allegato XVII voce 27: i limiti di rilascio del nichel si applicano a tutti i gioielli metallici in contatto prolungato con la pelle o le membrane mucose [10]. Il titanio soddisfa naturalmente questo requisito senza restrizioni, ma ciò deve essere verificato per le leghe di titanio contenenti additivi al nichel.
- ISO 10993-5, -10 e -12 (citotossicità, sensibilizzazione, preparazione dei campioni) [7]: norme per dispositivi medici che alcuni fornitori utilizzano per supportare le dichiarazioni di biocompatibilità; non costituiscono un requisito legale per i gioielli da piercing.
- Regolamento generale sulla sicurezza dei prodotti (UE) 2023/988, applicabile dal 13 dicembre 2024: i prodotti di consumo, compresi i gioielli da piercing, devono essere sicuri, accompagnati da documentazione tecnica e tracciabilità.
- ASTM F136-13(2021): Ti-6Al-4V ELI lavorato, il principale riferimento statunitense per il substrato in titanio grado impianto [5]. L'anodizzazione eseguita su materiale F136 è lo standard accettato dal settore.
- ASTM F67-13(2017): titanio commercialmente puro (non legato), Gradi 1-4, un substrato alternativo per i gioielli da piercing [6].
- Nessuna regola FDA per i gioielli da piercing anodizzati: i gioielli da piercing non hanno alcuno scopo medico e non sono regolamentati come dispositivo medico.
- Nessun test obbligatorio: non esiste un test pre-commercializzazione richiesto per i gioielli da piercing anodizzati negli Stati Uniti. Molti produttori utilizzano certificati ASTM F136 e test di rilascio del nichel EN 1811 come indicatori di qualità [5].
- Thailandia: non è stata confermata alcuna regola specifica per i gioielli da piercing o per l'anodizzazione; i certificati del materiale ASTM F136 sono la consueta prova di qualità [5].
- Singapore: i gioielli da piercing non sono un dispositivo medico né un prodotto sanitario, quindi l'HSA non li registra; si applicano le norme generali sulla sicurezza dei prodotti di consumo.
- Australia: non è stato confermato alcuno standard nazionale specifico per i gioielli da piercing; la body art è regolamentata dagli stati e dai territori.
- Pratica comune in tutta la regione: gli acquirenti richiedono come minimo i risultati del rilascio del nichel ai sensi della voce 27 dell'allegato XVII del REACH UE e i certificati ASTM F136 [5].
Nota di Patrick
"Quando spiego l'anodizzazione ai clienti, inizio con una semplice affermazione: 'Il colore che stai guardando è luce. Non c'è tintura, non c'è pittura, non c'è rivestimento. Abbiamo fatto passare elettricità attraverso il titanio in un bagno di sale, e la fisica dell'interferenza della luce ha fatto il resto.' L'espressione sul loro viso quando lo capiscono è sempre la stessa: è l'espressione di qualcuno che non si aspettava che i gioielli potessero essere interessanti. La scienza è davvero bellissima, ma la realtà pratica mi mantiene onesto sui suoi limiti. Ho sempre detto direttamente ai clienti: nella tua lingua, questo colore cambierà nel giro di un anno. Nella tua narice, durerà facilmente cinque anni. La fisica che crea il colore è anche la fisica che ne limita la durabilità. Uno strato di ossido più sottile, ottenuto a tensione inferiore, è più sensibile all'abrasione. Uno strato più spesso, ottenuto a tensione superiore, è più durevole ma più sensibile allo spostamento termico in autoclave. Ciò che trovo più utile sottolineare è ciò che l'anodizzazione NON è: non è un rivestimento che può rilasciarsi nel tuo corpo, non è un allergene e non è un compromesso per la sicurezza. È la stessa superficie in titanio biocompatibile sottostante, con uno spessore controllato del suo stesso ossido inerte. Il colore è un beneficio, non un rischio. Questa distinzione conta."
Fondatore ed Esperto di Piercing
Poli International
Domande frequenti
▸Qual è il processo di anodizzazione e perché è significativo per i professionisti della gioielleria?
▸Quali sono i parametri numerici critici e le soglie di tensione per ottenere colori specifici?
▸Come viene eseguita la procedura elettrochimica per l'anodizzazione del titanio in uno studio di piercing?
▸In che modo l'abrasione meccanica influisce sui gioielli anodizzati e cosa si può fare per prevenirla?
▸Quali fattori chimici causano la degradazione dello strato di ossido e come si possono evitare gli errori?
▸Quali standard normativi e passaggi di verifica dei materiali sono richiesti per i gioielli da piercing anodizzati?
Specifiche tecniche
| Parametro | Standard / Valore |
|---|---|
| Intervallo di tensione | Fino a circa 100-120 V DC |
| Intervallo di spessore dell'ossido | Pochi nm (film naturale) fino a circa 150-300 nm |
| Tasso di crescita | Circa 1,4-2,8 nm per volt, a seconda dell'elettrolito [1] |
| Composizione dell'ossido | TiO₂ (diossido di titanio) |
| Indice di rifrazione del TiO₂ | Alto (ben superiore al vetro); varia con la struttura |
| Colore in funzione della tensione | Specifico per lega e configurazione; crea una tabella di riferimento [4] |
| Processo (gioielli da piercing) | Anodizzazione colorata, film di interferenza sottile |
| Elettrolito (tipico) | TSP diluito o solfato di ammonio, temperatura ambiente |
| Durezza della superficie (TiO₂) | ~5–6 Mohs |
| Standard del substrato | ASTM F136 Ti-6Al-4V ELI (grado impianto) [5] |
| Stabilità ai raggi UV | Eccellente, il colore di interferenza non è degradabile dai raggi UV |
Riferimenti
- [1]Sul Y.T. et al. (2001) "The electrochemical oxide growth behaviour on titanium in acid and alkaline electrolytes." Medical Engineering & Physics 23(5):329–346.https://doi.org/10.1016/S1350-4533%2801%2900050-9
- [2]Lausmaa J. (1996) "Surface spectroscopic characterization of titanium implant materials." Journal of Electron Spectroscopy and Related Phenomena 81(3):343–361.https://doi.org/10.1016/0368-2048(95)02530-8
- [3]Aladjem A. (1973) "Anodic oxidation of titanium and its alloys." Journal of Materials Science 8(5):688-704.https://doi.org/10.1007/BF00561225
- [4]Wadhwani C. et al. (2018) "Colorizing titanium-6aluminum-4vanadium alloy using electrochemical anodization: developing a color chart." Journal of Prosthetic Dentistry 119(1):26-28.https://doi.org/10.1016/j.prosdent.2017.02.010
- [5]ASTM F136-13(2021), Standard Specification for Wrought Titanium-6Aluminum-4Vanadium ELI (Extra Low Interstitial) Alloy for Surgical Implant Applications.https://store.astm.org/f0136-13r21e01.html
- [6]ASTM F67-13(2017), Standard Specification for Unalloyed Titanium for Surgical Implant Applications.https://store.astm.org/f0067-13r17.html
- [7]ISO 10993-5:2009, Tests for in vitro cytotoxicity.https://www.iso.org/standard/36406.html
- [8]Rack H.J., Qazi J.I. (2006) "Titanium alloys for biomedical applications." Materials Science and Engineering C 26(8):1269–1277.https://doi.org/10.1016/j.msec.2005.08.032
- [9]Diamanti M.V., Del Curto B., Pedeferri M. (2008) "Interference colors of thin oxide layers on titanium." Color Research & Application 33(3):221-228.https://doi.org/10.1002/col.20403
- [10]EU REACH Regulation (EC) No 1907/2006, Annex XVII, Entry 27, Nickel restrictions.https://echa.europa.eu/substances-restricted-under-reach
- [11]Mathieu H.J. (2001) "Bioengineered material surfaces for medical applications." Surface and Interface Analysis 32(1):3-9.https://doi.org/10.1002/sia.995
Metti la scienza in pratica
Questo standard tecnico è la base architettonica per i nostri strumenti analitici professionali.
Strumenti correlati
Standard correlati
- Biocompatibilità dei metalli di grado impianto nei gioielli per il corpo →
- La rivoluzione del MIM nei gioielli per il corpo di livello aerospaziale spiegata →
- Fisica ottica, ottica cutanea e aspetto del pigmento →
- Allergia al nichel e sensibilizzazione →
- Biometria, antropometria e dimensionamento dei gioielli →