
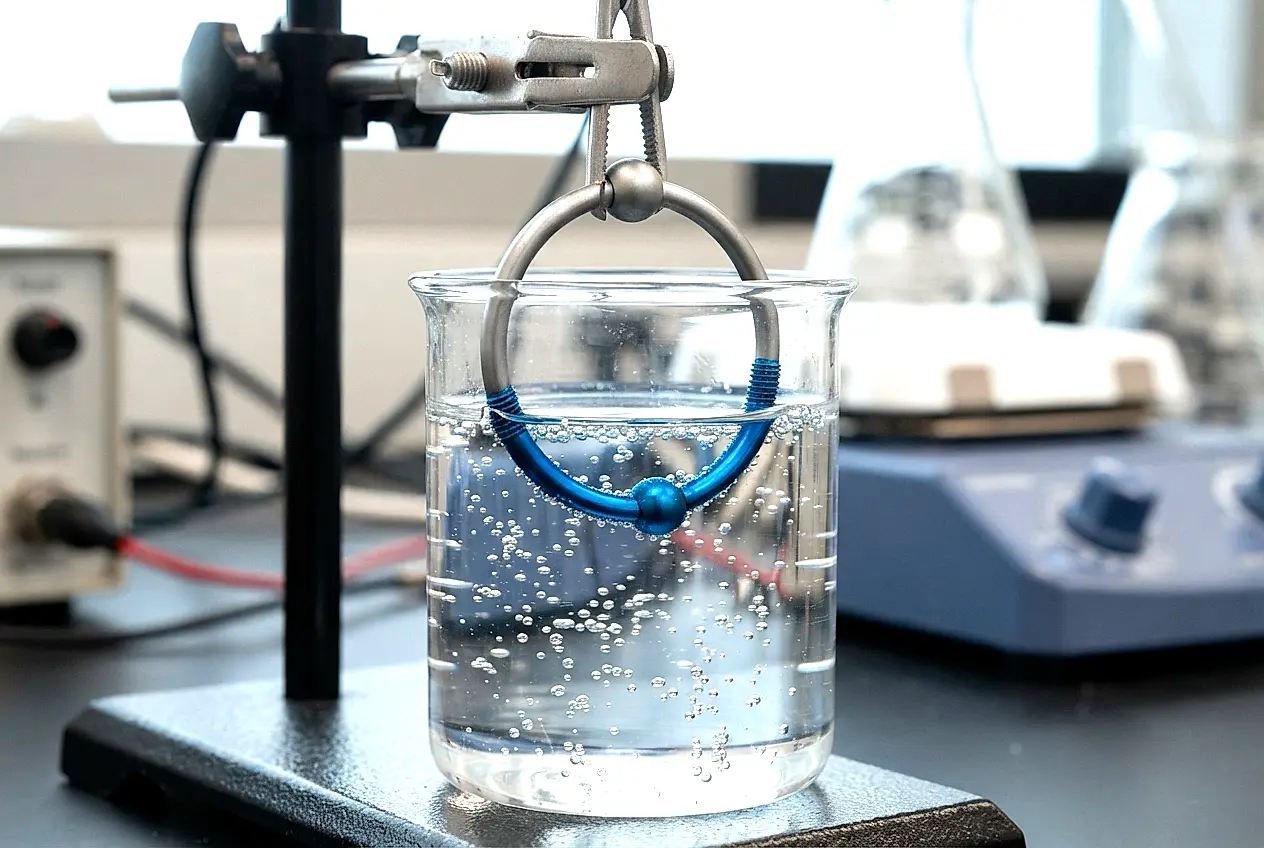
Interferência em Filme Fino e Ciência do Óxido de Titânio

A anodização é o processo eletroquímico que cria tanto a cor como a barreira reforçada contra a corrosão na joalharia corporal de titânio. Esta referência abrange a física da interferência ótica em filme fino que produz cor sem pigmento, a eletroquímica do crescimento do óxido de titânio, o mapeamento de tensão para cor, como a anodização de cor difere de outras anodizações, as limitações de durabilidade no ambiente corporal e os métodos de verificação de qualidade.
Interactive · Live Physics
Anodising Voltage Simulator
Drag the voltage. The colour is computed live from the thin-film interference equations in this article, not from a lookup table: oxide thickness grows at ~2.2 nm/V, and the reflected spectrum is resolved across 380-730 nm.
Simulated Type II result on clean Ti-6Al-4V ELI. Real-world colour shifts with surface prep, electrolyte and bath temperature, which is why colour alone never identifies a metal. poliinternational.com/wiki
A anodização é um dos processos mais incompreendidos na indústria da joalharia corporal. As cores produzidas — dourados, roxos, azuis, verdes — parecem tinta ou um revestimento ao olho não treinado, o que levou a uma confusão generalizada entre clientes e, francamente, entre alguns profissionais. A realidade é fisicamente elegante: a cor anodizada não é uma substância aplicada na superfície. É a própria luz a ser manipulada pela espessura de uma camada de óxido transparente ultrafina desenvolvida diretamente a partir da superfície do titânio. Não há nada para lascar, nada para descascar e nada para libertar no corpo, porque não está presente nada de estranho. A cor é pura física.
Para a joalharia corporal, a anodização serve duas funções simultâneas. A primeira é estética: produz uma gama de cores vívidas sem corantes, pigmentos ou revestimentos que pudessem introduzir substâncias sensibilizantes ou tóxicas. A segunda é protetora: a camada de óxido anódico é uma barreira dielétrica que passiva ainda mais a superfície do titânio contra o ambiente corrosivo extremamente suave dos fluidos tecidulares humanos. No titânio de grau de implante ASTM F136 (Ti-6Al-4V ELI), a camada de óxido natural já se encontra entre as superfícies mais resistentes à corrosão em uso clínico [8]. A anodização espessa essa camada muitas vezes e torna-a mais uniforme, o que pode melhorar ainda mais a biocompatibilidade [1].
Interferência Ótica em Filme Fino: Por Que Produz Cor
A cor observada no titânio anodizado é produzida por interferência ótica em filme fino, o mesmo mecanismo físico que produz cores nas bolhas de sabão, em filmes de óleo na água e nas asas de borboleta. Compreender este mecanismo é essencial para entender por que razão a cor anodizada se comporta de forma diferente da tinta.
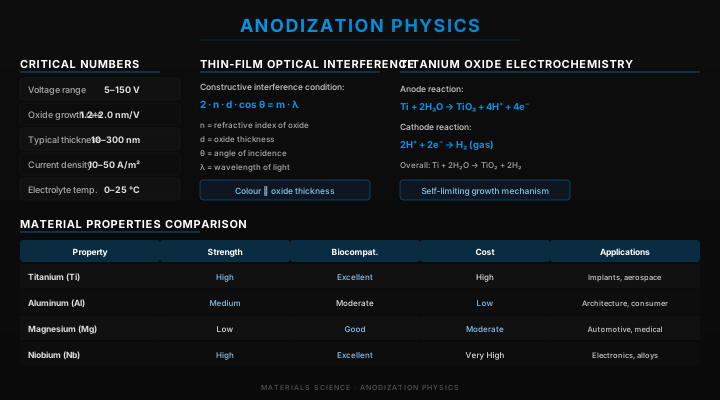
- »O mecanismo: A luz branca (que contém todos os comprimentos de onda visíveis) incide na superfície anodizada. Alguma luz reflete-se na interface ar-óxido na superfície superior. O resto transmite-se através da camada de TiO₂ e reflete-se na interface óxido-metal inferior. Os dois feixes refletidos recombinam-se. Para determinadas espessuras de óxido, comprimentos de onda específicos interferem construtivamente (amplificados), enquanto outros interferem destrutivamente (cancelados). O comprimento de onda amplificado construtivamente é a cor que vemos.
- »A condição de cor: a cor depende do caminho ótico através do óxido (2nt, onde n é o índice de refração e t a espessura) comparado com o comprimento de onda da luz. À medida que o óxido espessa, os comprimentos de onda que são reforçados ou cancelados deslocam-se, pelo que a cor muda através de uma sequência repetitiva [9].
- »Por que não existem cores «puras»: A condição de interferência amplifica uma gama de comprimentos de onda em torno do pico, não um único comprimento de onda. É por isso que os azuis anodizados têm uma ligeira qualidade violeta e os verdes anodizados tendem para o azul-turquesa. A pureza espetral é fisicamente limitada pelo contraste do índice de refração nas interfaces.
- »A tensão controla a espessura: o óxido cresce cerca de 1,4-2,8 nm por volt, dependendo do eletrólito [1]. Esta relação quase linear é a razão pela qual a anodização é controlável e reprodutível dentro de uma mesma configuração.
- »Por que um revestimento é diferente: tintas, lacas e revestimentos PVD podem imitar o aspeto anodizado, mas são uma camada separada adicionada por cima da superfície, não o óxido próprio do metal desenvolvido sobre si mesmo.
Eletroquímica do Óxido de Titânio
O processo eletroquímico de anodização envolve a oxidação da superfície do titânio num banho eletrolítico controlado utilizando uma fonte de alimentação de corrente contínua.
- »No ânodo (a peça de joalharia): Ti → Ti⁴⁺ + 4e⁻. A superfície de titânio doa eletrões ao circuito. Os iões Ti⁴⁺ reagem com os iões de oxigénio da água no eletrólito: Ti⁴⁺ + 2O²⁻ → TiO₂. Este óxido forma-se diretamente na superfície do metal e cresce para o interior do titânio; não é depositado a partir da solução.
- »No cátodo (contra-elétrodo): 2H₂O + 2e⁻ → H₂ + 2OH⁻. O gás hidrogénio liberta-se no cátodo. O cátodo é tipicamente uma placa de aço inoxidável.
- »Crescimento autolimitante: o TiO₂ é um semicondutor com baixa condutividade iónica. À medida que a camada de óxido se espessa, o campo elétrico que impulsiona a oxidação posterior diminui. A uma tensão aplicada fixa, o crescimento do óxido é autolimitante, o processo para naturalmente quando a migração iónica impulsionada pelo campo através do óxido já não pode ocorrer. É por isso que a tensão (e não o tempo) controla a espessura final do óxido.
- »Criticidade da preparação da superfície: O óxido cresce a partir da superfície metálica uniformemente apenas se a superfície estiver limpa, polida e livre de contaminação. Riscos, marcas de maquinagem, gordura ou óxido de aquecimento anterior criam uma nucleação de óxido irregular, visível como uma cor manchada e inconsistente. O polimento eletrolítico (eletropolimento) antes da anodização é a etapa de preparação padrão para resultados de alta qualidade.
- »Não o 'Tipo I/II/III' do alumínio: essa classificação (ácido crómico, ácido sulfúrico, anodização dura) pertence à anodização do alumínio. Para o titânio, o AMS 2488 Tipo 2 é um acabamento cinzento espesso anti-gripagem utilizado na engenharia; a anodização de cor utilizada para joalharia corporal é um filme de interferência muito mais fino [3].
Durabilidade, Limitações e Modos de Falha
A cor anodizada na joalharia corporal é inerentemente mais durável do que qualquer revestimento, mas não é indestrutível. Compreender os seus modos de falha é essencial para uma comunicação precisa com os clientes.
- »Abrasão mecânica: A camada de TiO₂, embora quimicamente estável, tem uma dureza de aproximadamente 5–6 Mohs, mais macia do que o quartzo. Riscos finos resultantes do contacto joia com joia, produtos de limpeza abrasivos ou de limpeza por ultrassons removem gradualmente a superfície externa do óxido, afinando a camada e alterando a cor de interferência (geralmente para uma cor de camada mais fina e de menor tensão).
- »Ataque químico: Álcalis fortes (pH > 12) e ácidos fortes (pH < 1) podem dissolver o TiO₂. Os fluidos corporais variam de ligeiramente ácidos (superfície da pele, cerca de pH 5,5) a ligeiramente alcalinos (sangue, cerca de pH 7,4), o que não ataca o óxido. No entanto, a exposição repetida a sabões alcalinos, produtos químicos de limpeza agressivos ou a imersão prolongada em solução salina a alta temperatura podem degradar gradualmente a superfície do óxido.
- »Desgaste acelerado em piercings na língua: O ambiente oral sujeita a joalharia a desgaste mecânico pelo contacto com os dentes, partículas de alimentos e movimento contínuo, agravado pela saliva (ligeiramente ácida, enzimaticamente ativa). A cor anodizada em barras de língua desgasta-se notavelmente mais rápido do que em joalharia comparável em locais de baixo contacto. Os clientes devem ser informados de que a longevidade da cor em locais orais se mede em meses, não em anos.
- »Reanodização: Ao contrário do revestimento por banho, a joalharia anodizada desgastada pode ser decapada pelo fabricante e reanodizada para restaurar ou alterar a cor. A geometria da joalharia não é afetada, desde que o tempo de decapagem seja controlado. Esta é uma vantagem prática significativa em relação à joalharia banhada, que não pode ser novamente banhada sem instalações especializadas.
- »Estabilidade aos UV: A cor anodizada de TiO₂ mostra uma excelente estabilidade aos UV porque o mecanismo da cor é físico (interferência), não químico (descoloração do corante). A exposição a longo prazo aos UV não desvanece a joalharia anodizada.
Protocolo de Verificação da Qualidade da Anodização
Passos para verificar a qualidade da anodização no ponto de venda ou na receção no estúdio de piercing antes da utilização.
- 1Passo 1, Verificação da uniformidade visual: Examine a joalharia sob uma luz direcional brilhante (não iluminação fluorescente difusa). A cor deve ser uniforme em todas as superfícies, sem áreas manchadas, estrias ou transições de cor que não sigam a geometria da peça. Manchas indicam contaminação da superfície antes da anodização.
- 2Passo 2, Verificação da consistência da cor para conjuntos combinados: Para conjuntos de joalharia (por exemplo, labret + studs de narina destinados a combinar), compare as peças lado a lado sob iluminação idêntica. A cor deve coincidir dentro de um tom visível. Uma variação significativa entre peças do mesmo "lote" indica um mau controlo de tensão durante a anodização.
- 3Passo 3, Teste de risco (zona não destrutiva): Utilizando uma ferramenta metálica numa área que não fique visível quando usada, arraste levemente sobre a superfície. A cor anodizada não deve descascar, lascar nem estalar. Se algum revestimento se soltar sob a forma de filme ou lasca, não está anodizado, está pintado ou lacado, e não deve ser utilizado como joalharia corporal.
- 4Passo 4, Verificar a certificação do material de base: A qualidade da anodização depende do substrato. Solicite o certificado de material do fabricante que confirme a norma ASTM F136 (Ti-6Al-4V ELI) ou ASTM F67 (Grau 1/2/4 Ti comercialmente puro) [5] [6]. A anodização em ligas de titânio que não sejam de grau de implante, ou em aço banhado para parecer titânio, não é aceitável.
- 5Passo 5, Protocolo de ultrassons: Se limpar o titânio anodizado por ultrassons, utilize apenas uma solução de limpeza suave e de pH neutro. Soluções ultrassónicas alcalinas (pH > 9) degradarão gradualmente a superfície do óxido. Limite o tempo de limpeza por ultrassons a 2–3 minutos por ciclo para peças anodizadas; a exposição prolongada a ultrassons acelera o desgaste da superfície.
- 6Passo 6, Inspeção pós-esterilização: após a autoclavagem, inspecione as peças anodizadas quanto a alterações de cor. O calor pode alterar ligeiramente algumas cores anodizadas; coloque de parte qualquer peça cuja cor se altere fortemente e comunique o facto ao fornecedor.
- 7Passo 7, Comunicação com o cliente: Informe os clientes de que a cor anodizada é integrante da superfície metálica e não vai lascar nem descascar. Aclarará gradualmente (deslocando-se para uma cor de camada mais fina) com o desgaste mecânico ao longo de meses a anos, dependendo da localização e dos cuidados. Isto é normal, não um defeito.
Erros Críticos
Erros comuns de anodização e de especificação de joalharia com consequências para a segurança e para os resultados do cliente.
- Confundir anodização com revestimento por banho ao aconselhar os clientes — Os clientes perguntam "a cor vai sair?" Um profissional que diga "sim, eventualmente, como tinta" está tecnicamente errado. A cor é interferência estrutural, não um revestimento. Muda por afinamento da superfície (aclara/desloca-se), não por descasque. Esta distinção é importante para o consentimento informado e para a confiança do cliente.
- Aceitar joalharia banhada para parecer titânio de fornecedores de baixo custo — joalharia banhada a ouro, com revestimento PVD ou lacada que imita visualmente o titânio anodizado, mas não é fabricada a partir de metal de base de titânio de grau de implante, não é aceitável para uso em body art. O revestimento por banho pode lascar, libertando partículas de metal do substrato na ferida. O teste de risco/lasca (Passo 3 acima) é essencial.
- Limpar por ultrassons joalharia anodizada em solução alcalina — um erro comum de esterilização. As soluções de limpeza por ultrassons alcalinas são formuladas para aço inoxidável, não para titânio. O uso regular em peças anodizadas causa uma degradação progressiva do óxido que afeta tanto a cor como a resistência à corrosão.
- Assumir que todo o «titânio» é de grau de implante — as ligas de titânio incluem o Grau 5 (Ti-6Al-4V) e o Grau 23 (Ti-6Al-4V ELI, o grau de implante coberto pela ASTM F136), bem como ligas não destinadas a implantes. «Joalharia de titânio» sem documentação do material ASTM F136 não está verificada [5]. A anodização não pode converter titânio de qualidade inferior em joalharia segura.
- Tentar atingir uma cor de menor tensão através de reanodização — a anodização apenas adiciona óxido, pelo que uma peça pode ser levada a uma cor de maior tensão, mas nunca devolvida a uma menor. Voltar atrás exige decapar primeiro o óxido antigo, o que é um trabalho para o fabricante.
- Utilizar joalharia anodizada em piercings recentes por preferência de cor sem explicar as expectativas de desgaste — localizações de elevado desgaste (orais, genitais, locais de elevado movimento) perderão a cor anodizada em meses. Os clientes que selecionaram joalharia colorida especificamente pela estética de um piercing recente devem ser informados de que o titânio prateado natural pode ser mais apropriado para uso a longo prazo nestes locais.
Normas que Regem a Anodização e a Joalharia de Titânio
Normas e regras relevantes para a joalharia corporal de titânio anodizado. A joalharia corporal não é um dispositivo médico na UE nem nos EUA.
- ISO 5832-3 (Ti-6Al-4V) e ISO 5832-2 (titânio não ligado): as normas ISO de materiais para implantes. A ASTM F136 [5] e a ASTM F67 [6] são também amplamente utilizadas na Europa. A anodização num substrato certificado é o ponto de referência.
- Regulamento REACH da UE (CE) n.º 1907/2006 anexo XVII entrada 27: Os limites de libertação de níquel aplicam-se a toda a joalharia metálica em contacto prolongado com a pele/membrana mucosa [10]. O titânio cumpre isto naturalmente sem restrição, mas tal deve ser verificado para ligas de titânio que contenham aditivos de níquel.
- ISO 10993-5, -10 e -12 (citotoxicidade, sensibilização, preparação de amostras) [7]: normas de dispositivos médicos que alguns fornecedores utilizam para apoiar alegações de biocompatibilidade; não são uma exigência legal para a joalharia corporal.
- Regulamento Geral sobre a Segurança dos Produtos (UE) 2023/988, aplicável desde 13 de dezembro de 2024: os produtos de consumo, incluindo a joalharia corporal, devem ser seguros, com documentação técnica e rastreabilidade.
- ASTM F136-13(2021): Ti-6Al-4V ELI forjado, a principal referência dos EUA para substrato de titânio de grau de implante [5]. A anodização realizada em material F136 é o padrão aceite pela indústria.
- ASTM F67-13(2017): titânio comercialmente puro (não ligado), Graus 1-4, um substrato alternativo para joalharia corporal [6].
- Nenhuma regra da FDA para joalharia corporal anodizada: a joalharia corporal não tem finalidade médica e não é regulamentada como dispositivo médico.
- Nenhum teste obrigatório: não existe nenhum teste pré-comercialização exigido para joalharia corporal anodizada nos EUA. Muitos fabricantes utilizam certificados ASTM F136 e testes de libertação de níquel EN 1811 como marcadores de qualidade [5].
- Tailândia: nenhuma regra específica para joalharia corporal ou anodização foi confirmada; os certificados de material ASTM F136 são a prova habitual de qualidade [5].
- Singapura: a joalharia corporal não é um dispositivo médico nem um produto de saúde, pelo que a HSA não a regista; aplicam-se as regras gerais de segurança dos produtos de consumo.
- Austrália: nenhuma norma nacional específica para joalharia corporal foi confirmada; a body art é regulamentada pelos estados e territórios.
- Prática comum em toda a região: os compradores solicitam resultados de libertação de níquel segundo a entrada 27 do anexo XVII do REACH da UE e certificados ASTM F136 como mínimo [5].
Nota do Patrick
"Quando explico a anodização aos clientes, começo com uma afirmação simples: «A cor que está a ver é luz. Não há corante, não há tinta, não há revestimento. Fizemos passar eletricidade através do titânio num banho de sal, e a física da interferência da luz fez o resto.» A expressão na cara deles quando compreendem isto é sempre a mesma, é a expressão de alguém que não esperava que a joalharia fosse interessante. A ciência é genuinamente bonita, mas a realidade prática mantém-me honesto sobre as suas limitações. Sempre disse diretamente aos clientes: na sua língua, esta cor vai mudar no prazo de um ano. Na sua narina, durará facilmente cinco anos. A física que cria a cor é também a física que limita a sua durabilidade. Uma camada de óxido mais fina, obtida a menor tensão, é mais suscetível à abrasão. Uma camada mais espessa, obtida a maior tensão, é mais durável, mas mais suscetível a deslocamento térmico no autoclave. O que considero mais útil enfatizar é o que a anodização NÃO é: não é um revestimento que possa libertar-se no seu corpo, não é um alergénio e não é um compromisso de segurança. É a mesma superfície de titânio biocompatível por baixo, com uma espessura controlada do seu próprio óxido inerte. A cor é um benefício, não um risco. Essa distinção importa."
Fundador e Especialista em Piercing
Poli International
Perguntas Frequentes
▸Qual é o processo de anodização e por que razão é significativo para os profissionais de joalharia?
▸Quais são os parâmetros numéricos críticos e os limiares de tensão para atingir cores específicas?
▸Como é realizado o procedimento eletroquímico para a anodização do titânio num estúdio de piercing?
▸Como é que a abrasão mecânica afeta a joalharia anodizada e o que pode ser feito para a prevenir?
▸Que fatores químicos causam a degradação da camada de óxido e como podem ser evitados erros?
▸Que normas regulamentares e etapas de verificação de materiais são necessárias para a joalharia corporal anodizada?
Especificações Técnicas
| Parâmetro | Norma / Valor |
|---|---|
| Intervalo de Tensão | Até cerca de 100-120 V DC |
| Intervalo de Espessura do Óxido | Alguns nm (filme natural) até cerca de 150-300 nm |
| Taxa de Crescimento | Cerca de 1,4-2,8 nm por volt, por eletrólito [1] |
| Composição do Óxido | TiO₂ (dióxido de titânio) |
| Índice de Refração do TiO₂ | Elevado (muito superior ao do vidro); varia com a estrutura |
| Cor vs. Tensão | Específico da liga e da configuração; construir um gráfico de referência [4] |
| Processo (joalharia corporal) | Anodização de cor, filme de interferência fino |
| Eletrólito (típico) | TSP diluído ou sulfato de amónio, temperatura ambiente |
| Dureza da Superfície (TiO₂) | ~5–6 Mohs |
| Padrão de Substrato | ASTM F136 Ti-6Al-4V ELI (grau de implante) [5] |
| Estabilidade aos UV | Excelente, a cor de interferência não é degradável pelos UV |
Referências
- [1]Sul Y.T. et al. (2001) "The electrochemical oxide growth behaviour on titanium in acid and alkaline electrolytes." Medical Engineering & Physics 23(5):329–346.https://doi.org/10.1016/S1350-4533%2801%2900050-9
- [2]Lausmaa J. (1996) "Surface spectroscopic characterization of titanium implant materials." Journal of Electron Spectroscopy and Related Phenomena 81(3):343–361.https://doi.org/10.1016/0368-2048(95)02530-8
- [3]Aladjem A. (1973) "Anodic oxidation of titanium and its alloys." Journal of Materials Science 8(5):688-704.https://doi.org/10.1007/BF00561225
- [4]Wadhwani C. et al. (2018) "Colorizing titanium-6aluminum-4vanadium alloy using electrochemical anodization: developing a color chart." Journal of Prosthetic Dentistry 119(1):26-28.https://doi.org/10.1016/j.prosdent.2017.02.010
- [5]ASTM F136-13(2021), Standard Specification for Wrought Titanium-6Aluminum-4Vanadium ELI (Extra Low Interstitial) Alloy for Surgical Implant Applications.https://store.astm.org/f0136-13r21e01.html
- [6]ASTM F67-13(2017), Standard Specification for Unalloyed Titanium for Surgical Implant Applications.https://store.astm.org/f0067-13r17.html
- [7]ISO 10993-5:2009, Tests for in vitro cytotoxicity.https://www.iso.org/standard/36406.html
- [8]Rack H.J., Qazi J.I. (2006) "Titanium alloys for biomedical applications." Materials Science and Engineering C 26(8):1269–1277.https://doi.org/10.1016/j.msec.2005.08.032
- [9]Diamanti M.V., Del Curto B., Pedeferri M. (2008) "Interference colors of thin oxide layers on titanium." Color Research & Application 33(3):221-228.https://doi.org/10.1002/col.20403
- [10]EU REACH Regulation (EC) No 1907/2006, Annex XVII, Entry 27, Nickel restrictions.https://echa.europa.eu/substances-restricted-under-reach
- [11]Mathieu H.J. (2001) "Bioengineered material surfaces for medical applications." Surface and Interface Analysis 32(1):3-9.https://doi.org/10.1002/sia.995
Coloque a Ciência em Prática
Esta norma técnica é a fundação arquitetónica para as nossas ferramentas analíticas profissionais.