
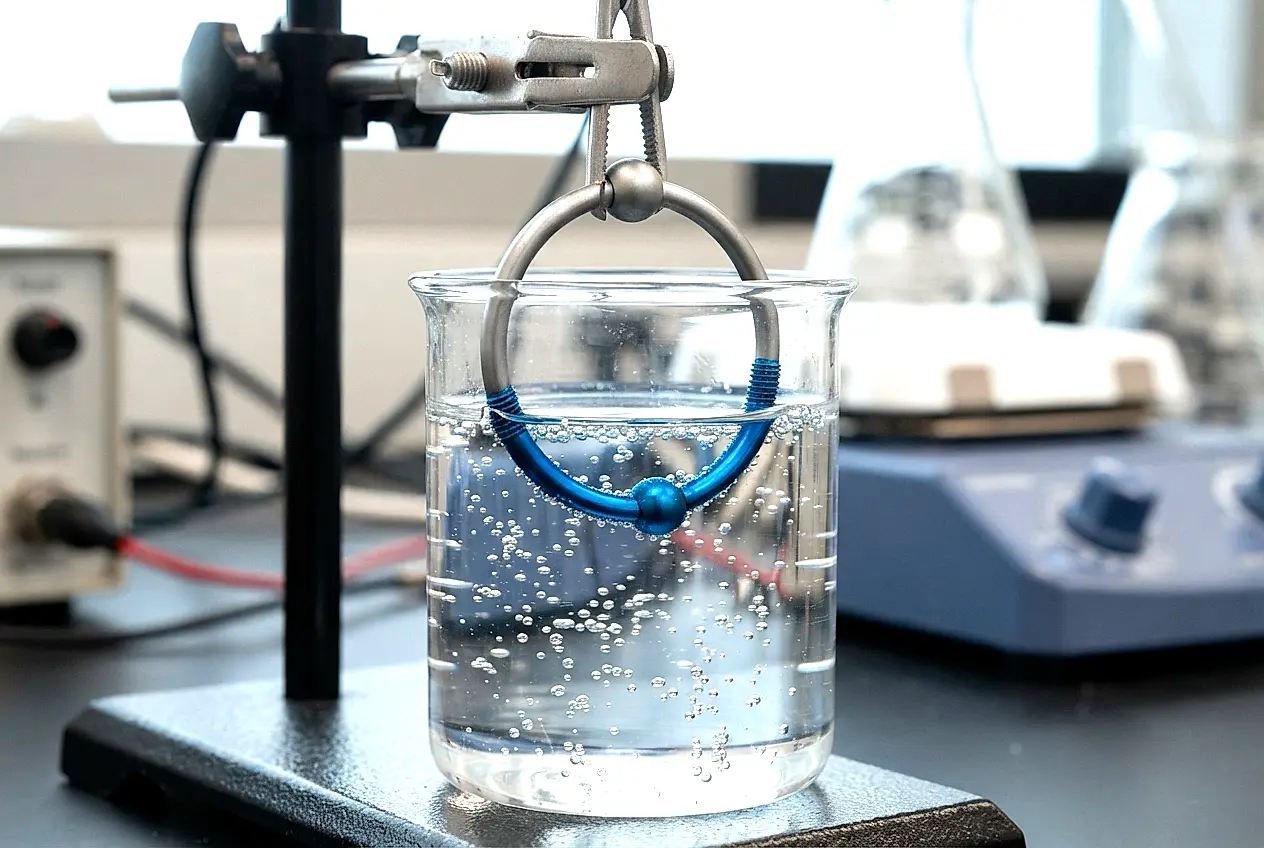
Dünnschichtinterferenz & Titanoxid-Wissenschaft

Anodisierung ist der elektrochemische Prozess, der sowohl die Farbe als auch die verbesserte Korrosionsbarriere bei Körperschmuck aus Titan erzeugt. Diese Referenz behandelt die optische Dünnschicht-Interferenzphysik, die Farbe ohne Pigmente erzeugt, die Elektrochemie des Titanoxidwachstums, die Zuordnung von Spannung zu Farbe, wie sich Farbanodisierung von anderen Anodisierungsarten unterscheidet, Haltbarkeitsgrenzen in der Körperumgebung und Qualitätsprüfmethoden.
Interactive · Live Physics
Anodising Voltage Simulator
Drag the voltage. The colour is computed live from the thin-film interference equations in this article, not from a lookup table: oxide thickness grows at ~2.2 nm/V, and the reflected spectrum is resolved across 380-730 nm.
Simulated Type II result on clean Ti-6Al-4V ELI. Real-world colour shifts with surface prep, electrolyte and bath temperature, which is why colour alone never identifies a metal. poliinternational.com/wiki
Die Anodisierung ist einer der am meisten missverstandenen Prozesse in der Körperschmuckindustrie. Die erzeugten Farben – Goldtöne, Violetttöne, Blautöne, Grüntöne – sehen für das ungeübte Auge wie Lack oder eine Beschichtung aus, was zu weit verbreiteter Verwirrung unter Kunden und, ehrlich gesagt, auch unter einigen Praktikern geführt hat. Die Realität ist physikalisch elegant: Anodisierte Farbe ist keine auf die Oberfläche aufgetragene Substanz. Es ist das Licht selbst, das durch die Dicke einer hauchdünnen, transparenten Oxidschicht manipuliert wird, die direkt aus der Titanoberfläche gewachsen ist. Es gibt nichts, was abplatzen, nichts, was abblättern, und nichts, was in den Körper abgegeben werden könnte, da keine Fremdstoffe vorhanden sind. Die Farbe ist reine Physik.
Bei Körperschmuck erfüllt die Anodisierung zwei gleichzeitige Funktionen. Die erste ist ästhetisch: Sie erzeugt eine Reihe lebendiger Farben ohne Farbstoffe, Pigmente oder Beschichtungen, die sensibilisierende oder toxische Substanzen einbringen könnten. Die zweite ist schützend: Die anodische Oxidschicht ist eine dielektrische Barriere, die die Titanoberfläche gegenüber der extrem milden korrosiven Umgebung menschlicher Gewebeflüssigkeiten weiter passiviert. Auf Titan der Implantat-Qualität ASTM F136 (Ti-6Al-4V ELI) gehört die natürliche Oxidschicht bereits zu den korrosionsbeständigsten Oberflächen in der klinischen Anwendung [8]. Die Anodisierung verdickt diese Schicht um ein Vielfaches und macht sie gleichmäßiger, was die Biokompatibilität weiter verbessern kann [1].
Optische Dünnschichtinterferenz: Warum sie Farbe erzeugt
Die auf anodisiertem Titan sichtbare Farbe wird durch optische Dünnschichtinterferenz erzeugt, denselben physikalischen Mechanismus, der Farben in Seifenblasen, Ölfilmen auf Wasser und Schmetterlingsflügeln erzeugt. Das Verständnis dieses Mechanismus ist unerlässlich, um zu verstehen, warum sich anodisierte Farbe anders verhält als Lack.
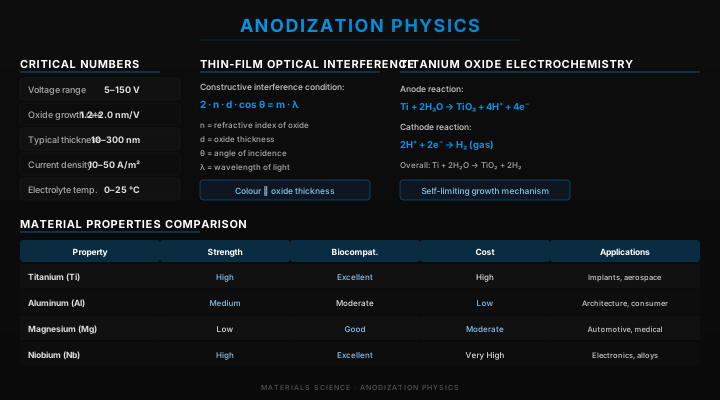
- »Der Mechanismus: Weißes Licht (das alle sichtbaren Wellenlängen enthält) trifft auf die anodisierte Oberfläche. Ein Teil des Lichts wird an der Luft-Oxid-Grenzfläche an der Oberseite reflektiert. Der Rest wird durch die TiO₂-Schicht übertragen und an der darunter liegenden Oxid-Metall-Grenzfläche reflektiert. Die beiden reflektierten Strahlen rekombinieren. Bei bestimmten Oxidstärken interferieren spezifische Wellenlängen konstruktiv (verstärkt), während andere destruktiv interferieren (ausgelöscht werden). Die konstruktiv verstärkte Wellenlänge ist die Farbe, die wir sehen.
- »Die Farbbedingung: Die Farbe hängt vom optischen Weg durch das Oxid (2nt, wobei n der Brechungsindex und t die Dicke ist) im Vergleich zur Wellenlänge des Lichts ab. Wenn sich das Oxid verdickt, verschieben sich die Wellenlängen, die verstärkt oder ausgelöscht werden, sodass sich die Farbe in einer sich wiederholenden Sequenz ändert [9].
- »Warum es keine „reinen“ Farben gibt: Die Interferenzbedingung verstärkt einen Bereich von Wellenlängen um die Spitze herum, nicht eine einzelne Wellenlänge. Deshalb haben anodisierte Blautöne eine leichte Violettnote und anodisierte Grüntöne neigen zu Teal. Die spektrale Reinheit ist durch den Brechungsindexkontrast an den Grenzflächen physikalisch begrenzt.
- »Spannung steuert die Dicke: Das Oxid wächst um etwa 1,4-2,8 nm pro Volt, abhängig vom Elektrolyten [1]. Diese nahezu lineare Beziehung ist der Grund, warum das Anodisieren innerhalb eines Aufbaus steuerbar und reproduzierbar ist.
- »Warum eine Beschichtung anders ist: Anstriche, Lacke und PVD-Beschichtungen können das anodisierte Aussehen imitieren, aber sie sind eine separate Schicht, die auf die Oberfläche aufgetragen wird, und nicht das eigene gewachsene Oxid des Metalls.
Elektrochemie von Titanoxid
Der elektrochemische Prozess der Anodisierung umfasst das Oxidieren der Titanoberfläche in einem kontrollierten Elektrolytbad unter Verwendung einer Gleichstromversorgung.
- »An der Anode (dem Schmuckstück): Ti → Ti⁴⁺ + 4e⁻. Die Titanoberfläche gibt Elektronen an den Stromkreis ab. Ti⁴⁺-Ionen reagieren mit Sauerstoffionen aus dem Wasser im Elektrolyten: Ti⁴⁺ + 2O²⁻ → TiO₂. Dieses Oxid bildet sich direkt an der Metalloberfläche und wächst nach innen in das Titan hinein; es wird nicht aus der Lösung abgeschieden.
- »An der Kathode (Gegenelektrode): 2H₂O + 2e⁻ → H₂ + 2OH⁻. An der Kathode entsteht Wasserstoffgas. Die Kathode ist typischerweise eine Edelstahlplatte.
- »Selbstlimitierendes Wachstum: TiO₂ ist ein Halbleiter mit geringer ionischer Leitfähigkeit. Wenn sich die Oxidschicht verdickt, nimmt das elektrische Feld, das die weitere Oxidation antreibt, ab. Bei einer fest angelegten Spannung ist das Oxidwachstum selbstlimitierend, der Prozess stoppt natürlicherweise, wenn eine feldgetriebene Ionenmigration durch das Oxid nicht mehr stattfinden kann. Aus diesem Grund steuert die Spannung (nicht die Zeit) die finale Oxiddicke.
- »Kritikalität der Oberflächenvorbereitung: Das Oxid wächst nur dann gleichmäßig von der Metalloberfläche aus, wenn die Oberfläche sauber, poliert und frei von Kontaminationen ist. Kratzer, Bearbeitungsspuren, Fett oder Oxid aus vorheriger Erwärmung erzeugen eine ungleichmäßige Oxidkeimbildung, die als fleckige, uneinheitliche Farbe sichtbar wird. Elektrolytisches Polieren (Elektropolieren) vor dem Anodisieren ist der Standard-Vorbereitungsschritt für qualitativ hochwertige Ergebnisse.
- »Nicht der Aluminium-„Typ I/II/III“: Diese Klassifizierung (Chromsäure, Schwefelsäure, Hartanodisieren) gehört zur Aluminiumanodisierung. Für Titan ist AMS 2488 Typ 2 eine dicke graue Anti-Fress-Oberfläche, die im Ingenieurwesen verwendet wird; das für Körperschmuck verwendete Farbanodisieren ist ein viel dünnerer Interferenzfilm [3].
Haltbarkeit, Einschränkungen und Fehlermodi
Anodisierte Farbe auf Körperschmuck ist von Natur aus haltbarer als jede Beschichtung, aber sie ist nicht unzerstörbar. Das Verständnis ihrer Fehlermodi ist für eine präzise Kundenkommunikation unerlässlich.
- »Mechanischer Abrieb: Die TiO₂-Schicht ist zwar chemisch stabil, hat jedoch eine Härte von etwa 5–6 Mohs, weicher als Quarz. Feine Kratzer durch Schmuck-auf-Schmuck-Kontakt, abrasive Reiniger oder Ultraschallreiniger entfernen nach und nach die äußere Oberfläche des Oxids, verdünnen die Schicht und verschieben die Interferenzfarbe (in der Regel hin zu einer dünneren Schicht, einer Farbe mit niedrigerer Spannung).
- »Chemischer Angriff: Starke Alkalien (pH > 12) und starke Säuren (pH < 1) können TiO₂ auflösen. Körperflüssigkeiten reichen von leicht sauer (Hautoberfläche, etwa pH 5,5) bis leicht alkalisch (Blut, etwa pH 7,4), was das Oxid nicht angreift. Eine wiederholte Exposition gegenüber alkalischen Seifen, scharfen Reinigungschemikalien oder längeres Einweichen in Kochsalzlösung bei hoher Temperatur kann die Oxidoberfläche jedoch allmählich schädigen.
- »Beschleunigter Verschleiß bei Zungenpiercings: Die orale Umgebung setzt Schmuck mechanischem Verschleiß durch Zahnkontakt, Speise-Partikel und kontinuierliche Bewegung aus, verstärkt durch Speichel (leicht sauer, enzymatisch aktiv). Anodisierte Farbe auf Zungensteckern nutzt sich spürbar schneller ab als bei vergleichbarem Schmuck an Stellen mit geringem Kontakt. Kunden sollten darauf hingewiesen werden, dass die Farblanglebigkeit an oralen Stellen in Monaten und nicht in Jahren gemessen wird.
- »Re-Anodisierung: Im Gegensatz zum Plattieren kann abgenutzter anodisierter Schmuck vom Hersteller entbeschichtet und erneut anodisiert werden, um die Farbe wiederherzustellen oder zu ändern. Die Schmuckgeometrie wird nicht beeinträchtigt, sofern die Entbeschichtungszeit kontrolliert wird. Dies ist ein erheblicher praktischer Vorteil gegenüber plattiertem Schmuck, der ohne Spezialanlagen nicht neu plattiert werden kann.
- »UV-Stabilität: Anodisierte TiO₂-Farbe zeigt eine hervorragende UV-Stabilität, da der Farbmechanismus physikalisch (Interferenz) und nicht chemisch (Ausbleichen von Farbstoffen) ist. Langfristige UV-Exposition lässt anodisierten Schmuck nicht verblassen.
Protokoll zur Qualitätsprüfung der Anodisierung
Schritte zur Überprüfung der Anodisierungsqualität beim Kauf oder bei der Studioannahme vor der Verwendung.
- 1Schritt 1, Visuelle Gleichmäßigkeitsprüfung: Untersuchen Sie den Schmuck unter einem hellen, gerichteten Licht (kein diffuses Leuchtstoffröhrenlicht). Die Farbe sollte auf allen Oberflächen gleichmäßig sein, ohne fleckige Bereiche, Streifen oder Farbübergänge, die nicht der Stückgeometrie folgen. Fleckenbildung deutet auf eine Oberflächenkontamination vor der Anodisierung hin.
- 2Schritt 2, Farbübereinstimmungsprüfung für zusammengehörige Sets: Vergleichen Sie bei Schmucksets (z. B. Labret + Nostril-Stecker, die zusammenpassen sollen) die Teile Seite an Seite unter identischer Beleuchtung. Die Farbe sollte innerhalb einer sichtbaren Nuance übereinstimmen. Eine erhebliche Abweichung zwischen Teilen derselben „Charge“ deutet auf eine schlechte Spannungssteuerung während der Anodisierung hin.
- 3Schritt 3, Kratztest (zerstörungsfreie Zone): Ziehen Sie mit einem Metallwerkzeug auf einem Bereich, der beim Tragen nicht sichtbar sein wird, leicht über die Oberfläche. Anodisierte Farbe sollte nicht abblättern, abplatzen oder sich abschälen. Wenn sich eine Beschichtung als Film oder Flocke ablöst, ist sie nicht anodisiert, sondern bemalt oder lackiert, und darf nicht als Körperschmuck verwendet werden.
- 4Schritt 4, Basismaterial-Zertifizierung überprüfen: Die Anodisierungsqualität ist vom Substrat abhängig. Fordern Sie das Materialzertifikat des Herstellers an, das ASTM F136 (Ti-6Al-4V ELI) oder ASTM F67 (Grad 1/2/4 kommerziell reines Ti) bestätigt [5] [6]. Anodisierung auf Titanlegierungen, die nicht der Implantat-Qualität entsprechen, oder auf Stahl, der plattiert wurde, um wie Titan auszusehen, ist nicht akzeptabel.
- 5Schritt 5, Ultraschall-Protokoll: Wenn Sie anodisiertes Titan im Ultraschallbad reinigen, verwenden Sie nur eine milde, pH-neutrale Reinigungslösung. Alkalische Ultraschalllösungen (pH > 9) schädigen nach und nach die Oxidoberfläche. Begrenzen Sie die Ultraschallreinigungszeit bei anodisierten Teilen auf 2–3 Minuten pro Zyklus, eine längere Ultraschalleinwirkung beschleunigt den Oberflächenverschleiß.
- 6Schritt 6, Inspektion nach der Sterilisation: Überprüfen Sie anodisierte Teile nach dem Autoklavieren auf Farbverschiebungen. Hitze kann einige anodisierte Farben leicht verändern; legen Sie jedes Teil beiseite, dessen Farbe sich stark verschiebt, und melden Sie es dem Lieferanten.
- 7Schritt 7, Kundenkommunikation: Weisen Sie Kunden darauf hin, dass anodisierte Farbe fester Bestandteil der Metalloberfläche ist und nicht abplatzt oder abblättert. Sie wird durch mechanischen Verschleiß über Monate bis Jahre je nach Platzierung und Pflege allmählich heller (verschiebt sich zu einer Farbe mit dünnerer Schicht). Dies ist normal und kein Mangel.
Kritische Fehler
Häufige Anodisierungs- und Schmuckspezifikationsfehler mit Folgen für die Sicherheit und das Kundenergebnis.
- Verwechslung von Anodisierung mit Plattierung bei der Kundenberatung — Kunden fragen „Wird die Farbe abgehen?“ Ein Praktiker, der sagt „Ja, irgendwann, wie Lack“, liegt technisch falsch. Die Farbe ist strukturelle Interferenz, keine Beschichtung. Sie ändert sich durch Oberflächenverdünnung (wird heller/verschiebt sich), nicht durch Abblättern. Dieser Unterschied ist wichtig für die aufgeklärte Einwilligung und das Kundenvertrauen.
- Annahme von plattiertem Schmuck, der wie Titan aussieht, von Discount-Lieferanten — Vergoldeter, PVD-beschichteter oder lackierter Schmuck, der anodisiertes Titan visuell nachahmt, aber nicht aus Titan-Basismetall in Implantat-Qualität hergestellt ist, ist für die Verwendung bei Body Art nicht akzeptabel. Plattierungen können abplatzen und Substratmetallpartikel in die Wunde freisetzen. Der Kratz-/Abplatztest (Schritt 3 oben) ist unerlässlich.
- Ultraschallreinigung von anodisiertem Schmuck in alkalischer Lösung — Ein häufiger Sterilisationsfehler. Alkalische Ultraschallreinigungslösungen sind für Edelstahl und nicht für Titan formuliert. Regelmäßige Anwendung auf anodisierten Teilen führt zu einem fortschreitenden Oxidabbau, der sowohl die Farbe als auch die Korrosionsbeständigkeit beeinträchtigt.
- Annahme, dass jedes „Titan“ Implantat-Qualität besitzt — Titanlegierungen umfassen Grad 5 (Ti-6Al-4V) und Grad 23 (Ti-6Al-4V ELI, die von ASTM F136 abgedeckte Implantat-Qualität) sowie Legierungen, die nicht für Implantate bestimmt sind. „Titanschmuck“ ohne ASTM F136-Materialdokumentation ist unüberprüft [5]. Anodisierung kann minderwertiges Titan nicht in sicheren Schmuck verwandeln.
- Versuch, eine Farbe mit niedrigerer Spannung durch erneutes Anodisieren zu erreichen — Anodisieren fügt nur Oxid hinzu, sodass ein Stück auf eine Farbe mit höherer Spannung gebracht werden kann, aber niemals zurück zu einer niedrigeren. Für das Zurückgehen muss das alte Oxid zuerst abgebeizt werden, was eine Aufgabe für den Hersteller ist.
- Verwendung von anodisiertem Schmuck bei frischen Piercings als Farbpräferenz, ohne die Verschleißerwartungen zu erklären — Stellen mit hohem Verschleiß (oral, genital, Stellen mit viel Bewegung) verlieren die anodisierte Farbe innerhalb von Monaten. Kunden, die farbigen Schmuck speziell für die Ästhetik eines frischen Piercings ausgewählt haben, sollten darauf hingewiesen werden, dass natürliches silbernes Titan für das langfristige Tragen an diesen Stellen möglicherweise angemessener ist.
Normen und Standards für Anodisierung & Titanschmuck
Normen und Regeln, die für anodisierten Titan-Körperschmuck relevant sind. Körperschmuck ist in der EU und den USA kein Medizinprodukt.
- ISO 5832-3 (Ti-6Al-4V) und ISO 5832-2 (unlegiertes Titan): die ISO-Implantatmaterialnormen. ASTM F136 [5] und ASTM F67 [6] sind auch in Europa weit verbreitet. Anodisieren auf einem zertifizierten Substrat ist der Maßstab.
- EU-REACH-Verordnung (EG) 1907/2006 Anhang XVII Eintrag 27: Nickelabgabegrenzen gelten für allen Metallschmuck bei längerem Haut-/Schleimhautkontakt [10]. Titan erfüllt dies von Natur aus ohne Einschränkung, dies muss jedoch für Titanlegierungen mit Nickelzusätzen überprüft werden.
- ISO 10993-5, -10 und -12 (Zytotoxizität, Sensibilisierung, Probenvorbereitung) [7]: Medizinprodukte-Normen, die einige Lieferanten zur Untermauerung von Biokompatibilitätsansprüchen verwenden; sie sind keine gesetzliche Anforderung für Körperschmuck.
- Verordnung über die allgemeine Produktsicherheit (EU) 2023/988, gilt seit dem 13. Dezember 2024: Verbraucherprodukte, einschließlich Körperschmuck, müssen sicher sein, mit technischer Dokumentation und Rückverfolgbarkeit.
- ASTM F136-13(2021): Schmiedelegierung Ti-6Al-4V ELI, die primäre US-Referenz für Titansubstrat in Implantat-Qualität [5]. Auf F136-Material durchgeführte Anodisierung ist der branchenweit anerkannte Standard.
- ASTM F67-13(2017): kommerziell reines (unlegiertes) Titan, Grad 1-4, ein alternatives Substrat für Körperschmuck [6].
- Keine FDA-Regel für anodisierten Körperschmuck: Körperschmuck hat keinen medizinischen Zweck und wird nicht als Medizinprodukt reguliert.
- Keine obligatorischen Tests: In den USA gibt es keinen vorgeschriebenen Pre-Market-Test für anodisierten Körperschmuck. Viele Hersteller verwenden ASTM F136-Zertifikate und EN 1811-Nickelabgabetests als Qualitätsmerkmale [5].
- Thailand: Es wurde keine spezifische Regel für Körperschmuck oder Anodisierung bestätigt; ASTM F136-Materialzertifikate sind der übliche Qualitätsnachweis [5].
- Singapur: Körperschmuck ist kein Medizinprodukt oder Gesundheitsprodukt, daher registriert die HSA ihn nicht; es gelten allgemeine Regeln für die Sicherheit von Verbraucherprodukten.
- Australien: Es wurde kein spezifischer nationaler Standard für Körperschmuck bestätigt; Body Art wird von den Bundesstaaten und Territorien reguliert.
- Gängige Praxis in der gesamten Region: Käufer verlangen als Minimum Ergebnisse der EU-REACH-Eintrag 27-Nickelabgabe und ASTM F136-Zertifikate [5].
Patricks Notiz
"Wenn ich Kunden Anodisierung erkläre, beginne ich mit einer einfachen Aussage: 'Die Farbe, die Sie betrachten, ist Licht. Es gibt keinen Farbstoff, keinen Lack, keine Beschichtung. Wir haben Strom durch das Titan in einem Salzbad geleitet, und die Physik der Lichtinterferenz hat den Rest erledigt.' Der Blick auf ihrem Gesicht, wenn sie das verstehen, ist immer derselbe; es ist der Blick von jemandem, der nicht erwartet hat, dass Schmuck interessant sein könnte. Die Wissenschaft ist wahrhaftig schön, aber die praktische Realität hält mich ehrlich in Bezug auf ihre Grenzen. Ich habe Kunden immer direkt gesagt: In Ihrer Zunge wird sich diese Farbe innerhalb eines Jahres verändern. In Ihrem Nasenflügel wird sie problemlos fünf Jahre halten. Die Physik, die die Farbe erzeugt, ist auch die Physik, die ihre Haltbarkeit begrenzt. Eine dünnere Oxidschicht, erzeugt bei niedrigerer Spannung, ist anfälliger für Abrieb. Eine dickere Schicht, erzeugt bei höherer Spannung, ist haltbarer, aber anfälliger für eine thermische Verschiebung im Autoklaven. Was ich am nützlichsten zu betonen finde, ist das, was Anodisierung NICHT ist: Sie ist keine Beschichtung, die sich in Ihren Körper freisetzen kann, sie ist kein Allergen und sie ist kein Sicherheitskompromiss. Es ist dieselbe biokompatible Titanoberfläche darunter, mit einer kontrollierten Dicke ihres eigenen inerten Oxids. Die Farbe ist ein Vorteil, kein Risiko. Diese Unterscheidung ist wichtig."
Gründer und Piercing-Experte
Poli International
Häufige Fragen
▸Was ist der Prozess der Anodisierung und warum ist er für Schmuckfachleute von Bedeutung?
▸Was sind die kritischen numerischen Parameter und Spannungsschwellenwerte zum Erreichen bestimmter Farben?
▸Wie wird das elektrochemische Verfahren zur Titananodisierung in einer Studioumgebung durchgeführt?
▸Wie wirkt sich mechanischer Abrieb auf anodisierten Schmuck aus und was kann getan werden, um ihn zu verhindern?
▸Welche chemischen Faktoren verursachen einen Abbau der Oxidschicht und wie können Fehler vermieden werden?
▸Welche regulatorischen Standards und Materialverifizierungsschritte sind für anodisierten Körperschmuck erforderlich?
Technische Spezifikationen
| Parameter | Standard / Wert |
|---|---|
| Spannungsbereich | Bis zu etwa 100-120 V DC |
| Oxiddickenbereich | Einige nm (natürliche Schicht) bis etwa 150-300 nm |
| Wachstumsrate | Etwa 1,4-2,8 nm pro Volt, je nach Elektrolyt [1] |
| Oxidzusammensetzung | TiO₂ (Titandioxid) |
| Brechungsindex von TiO₂ | Hoch (weit über Glas); variiert mit der Struktur |
| Farbe vs. Spannung | Legierungs- und aufbauspezifisch; Referenztabelle erstellen [4] |
| Prozess (Körperschmuck) | Farbanodisierung, dünner Interferenzfilm |
| Elektrolyt (typisch) | Verdünntes TSP oder Ammoniumsulfat, Raumtemperatur |
| Oberflächenhärte (TiO₂) | ~5–6 Mohs |
| Substratstandard | ASTM F136 Ti-6Al-4V ELI (Implantat-Qualität) [5] |
| UV-Stabilität | Hervorragend, Interferenzfarbe ist nicht durch UV-Strahlung abbaubar |
Referenzen
- [1]Sul Y.T. et al. (2001) "The electrochemical oxide growth behaviour on titanium in acid and alkaline electrolytes." Medical Engineering & Physics 23(5):329–346.https://doi.org/10.1016/S1350-4533%2801%2900050-9
- [2]Lausmaa J. (1996) "Surface spectroscopic characterization of titanium implant materials." Journal of Electron Spectroscopy and Related Phenomena 81(3):343–361.https://doi.org/10.1016/0368-2048(95)02530-8
- [3]Aladjem A. (1973) "Anodic oxidation of titanium and its alloys." Journal of Materials Science 8(5):688-704.https://doi.org/10.1007/BF00561225
- [4]Wadhwani C. et al. (2018) "Colorizing titanium-6aluminum-4vanadium alloy using electrochemical anodization: developing a color chart." Journal of Prosthetic Dentistry 119(1):26-28.https://doi.org/10.1016/j.prosdent.2017.02.010
- [5]ASTM F136-13(2021), Standard Specification for Wrought Titanium-6Aluminum-4Vanadium ELI (Extra Low Interstitial) Alloy for Surgical Implant Applications.https://store.astm.org/f0136-13r21e01.html
- [6]ASTM F67-13(2017), Standard Specification for Unalloyed Titanium for Surgical Implant Applications.https://store.astm.org/f0067-13r17.html
- [7]ISO 10993-5:2009, Tests for in vitro cytotoxicity.https://www.iso.org/standard/36406.html
- [8]Rack H.J., Qazi J.I. (2006) "Titanium alloys for biomedical applications." Materials Science and Engineering C 26(8):1269–1277.https://doi.org/10.1016/j.msec.2005.08.032
- [9]Diamanti M.V., Del Curto B., Pedeferri M. (2008) "Interference colors of thin oxide layers on titanium." Color Research & Application 33(3):221-228.https://doi.org/10.1002/col.20403
- [10]EU REACH Regulation (EC) No 1907/2006, Annex XVII, Entry 27, Nickel restrictions.https://echa.europa.eu/substances-restricted-under-reach
- [11]Mathieu H.J. (2001) "Bioengineered material surfaces for medical applications." Surface and Interface Analysis 32(1):3-9.https://doi.org/10.1002/sia.995
Wissenschaft in die Praxis umsetzen
Dieser technische Standard bildet das architektonische Fundament für unsere professionellen Analysetools.