
Metallspritzguss: Luft- und Raumfahrttechnik trifft auf Body Art

Metallspritzguss (MIM) ordnet sich zwischen Guss (erschwinglich, aber anfällig für Porosität) und CNC-Bearbeitung (präzise, aber teuer) ein. Im Jahr 2014 führten Patrick Poli und sein Sohn Frédéric Poli in Zusammenarbeit mit dem US-Sinterexperten Dr. Robert Sandford Mikro-MIM-Versuche für Körperschmuck durch und stellten Gewinde von 0,8 mm sowie dünnwandige Komponenten aus 316L-Edelstahl her. Diese Referenz behandelt den MIM-Prozess, warum die Dichte für die Ermüdung bei kleinen Größen entscheidend ist, was die Versuche von 2014 erreichten und wie heißisostatisches Pressen (HIP) die interne Porosität schließt, die Ermüdungsrisse verursacht.
Jedes Stück Körperschmuck, das gegossen statt spanend bearbeitet wird, beinhaltet einen Kompromiss. Feinguss, der Industriestandard für komplexe Formen, bringt Mikroporosität mit sich: winzige Hohlräume, die entstehen, wo das geschmolzene Metall die Form nicht vollständig ausfüllen konnte oder wo beim Abkühlen Gas aus dem Metall entwich. Bei Schmuck, der am Finger getragen wird, ist Mikroporosität ein ästhetisches Problem. Bei einem 14-Gauge-Labret-Stecker mit einem Gewindedurchmesser von 1,2 mm ist sie ein vorprogrammiertes strukturelles Versagen. Gewinde brechen. Dünne Abschnitte reißen unter den Biegebelastungen des täglichen Tragens. Elektropolieren kann die Oberfläche verbessern, aber keinen Hohlraum im Inneren des Metalls schließen.
Metallspritzguss wurde in den 1970er Jahren entwickelt und wird heute weit verbreitet für kleine, komplexe Metallteile in Medizinprodukten, der Luft- und Raumfahrt sowie anderen Industrien eingesetzt. Er beantwortet eine Frage: Wie stellt man geometrisch komplexe Metallkomponenten in großen Mengen her, deren Materialeigenschaften eher denen von Knetwerkstoffen als denen von Gussmaterial nahekommen? MIM kombiniert die geometrische Freiheit des Kunststoff-Spritzgusses mit der Werkstoffkunde der Pulvermetallurgie [1][10]. Im Jahr 2014 erprobten Patrick Poli und Frédéric Poli das Verfahren für Körperschmuck im Mikromaßstab und stellten Gewinde bis hinab zu 0,8 mm und Wände von weniger als 0,5 mm Stärke her.
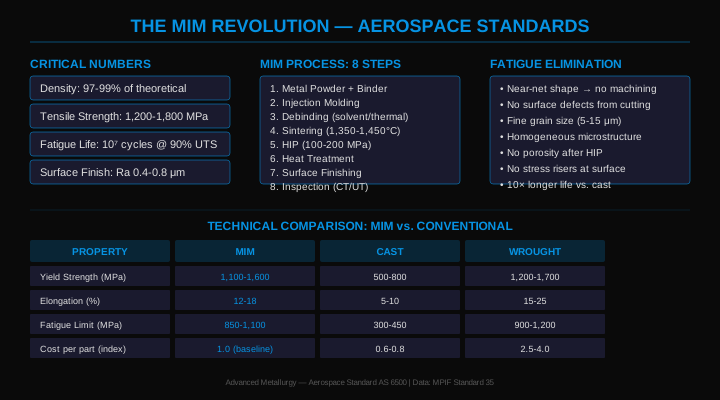
Der MIM-Prozess: Acht Schritte vom Pulver zum Schmuckstück
Metallspritzguss ist ein mehrstufiger Prozess, der eine Abstimmung zwischen der Spritzgussanlage, der Entbinderungsanlage und dem Sinterofen erfordert. Die Sandford-Poli-Versuche von 2014 zeigten, dass sich diese Stufen nicht alle unter einem Dach befinden müssen.
- »Schritt 1, Feedstock-Vorbereitung: Feines Metallpulver (316L-Edelstahl, Partikelgröße 5–20 μm) wird mit einem thermoplastischen Bindersystem (typischerweise Paraffinwachs + Polyethylen + Tensid) bei einem Metallvolumenanteil von 55–65 % gemischt. Die resultierenden Compound-Pellets besitzen die Fließeigenschaften eines Thermoplasten und den Metallgehalt eines Gussstücks.
- »Schritt 2, Spritzgießen: Der Feedstock wird auf 150–180 °C erwärmt und unter einem Spritzdruck von 40–150 MPa in eine Präzisions-Stahlform injiziert. Die Formgeometrie bestimmt die endgültige Bauteilform. Das Schwindungsmaß (typischerweise 15–20 %) muss in die Formabmessungen eingerechnet werden. Der eingespritzte „Grünling“ enthält bereits die volle geometrische Komplexität des Endstücks, ist aber mechanisch fragil.
- »Schritt 3, Lösemittelentbinderung (primär): Die Grünlinge werden in ein Lösemittelbad (typischerweise Heptan oder Aceton bei 40–60 °C) getaucht, das die Paraffinwachs-Binderkomponente selektiv herauslöst. Dadurch entsteht ein untereinander verbundenes Porennetzwerk, durch das der verbleibende Binder in der nächsten Stufe entfernt werden kann. Der „Bräunling“ nach der Lösemittelentbinderung ist extrem fragil; einzelne Labret-Stecker und Bauchnabel-Bananen in diesem Zustand zerbrechen schon unter Fingerdruck.
- »Schritt 4, Thermische Entbinderung (sekundär): Die Bräunlinge werden in einem Schutzgasofen (< 600 °C) erhitzt, um den verbleibenden polymeren Binder zu pyrolysieren. Das Porennetzwerk aus der Lösemittelentbinderung ermöglicht das Entweichen der Binderzersetzungsprodukte, ohne dass ein Innendruck aufgebaut wird, der das Bauteil zerbrechen würde.
- »Schritt 5, Sintern: Die entbundenen Teile werden in einen Sinterofen bei 1.300–1.380 °C in einer reduzierenden Atmosphäre (Wasserstoff oder gespaltener Ammoniak für 316L-Edelstahl) platziert. Bei Sintertemperatur verbinden sich die Metallpulverpartikel durch Festkörperdiffusion; das Material geht von einem porösen Pulverpressling in ein dichtes polykristallines Metall über. Das Teil schrumpft gleichmäßig um ~15–20 %, wenn sich die Porosität schließt.
- »Schritt 6, Heißisostatisches Pressen (HIP): Für die anspruchsvollsten Anwendungen werden gesinterte Teile dem HIP-Verfahren unterzogen: Hohe Temperatur und hoher isostatischer Gasdruck (typischerweise 100–200 MPa mittels Argon) werden gleichzeitig angewendet. HIP schließt interne Porosität, die nicht mit der Oberfläche verbunden ist, und bringt die Dichte nahe an die von Knetwerkstoffen [7].
- »Schritt 7, Oberflächenbearbeitung: Sinterraue Teile weisen ein Ra von ~0,8 μm auf, was für viele industrielle Anwendungen ausreicht, nicht aber für Körperschmuck. Die Teile werden auf Ra < 0,1 μm elektropoliert, wodurch die spiegelglänzende Oberfläche mit geringer Rauheit entsteht, die Körperschmuck benötigt. Das Elektropolieren entfernt außerdem die Oberflächenoxidschicht vom Sintern und legt die saubere, chromreiche Passivschicht der 316L-Legierung frei.
- »Schritt 8, Qualitätsprüfung: Maßprüfung (Gewindelehre, Durchmesser, Länge). Materialprüfung (Dichte nach der Archimedes-Methode; Zugproben aus der Charge). Messung der Oberflächenrauheit. Biokompatibilitätszertifizierung nach dem ISO 10993-Rahmenwerk. Die Versuche von 2014 nutzten Sinteranlagen in den USA unter der Leitung von Dr. Robert Sandford für die Schritte 5–6, was das Auslagerungsmodell demonstrierte.
Warum MIM Ermüdungsversagen im Mikromaßstab eliminiert
Die strukturelle Versagensart, die MIM adressiert, ist der Ermüdungsbruch – die progressive Rissausbreitung, die auftritt, wenn ein Material wiederholter zyklischer Beanspruchung unterhalb seiner Zugfestigkeit ausgesetzt ist. Bei Körperschmuck tritt zyklische Beanspruchung bei jeder Bewegung der gepiercten Anatomie auf: Ein Zungenstecker biegt sich tausendfach am Tag, ein Bauchnabelstecker biegt sich bei jedem Schritt. Gegossene Komponenten mit interner Mikroporosität enthalten Spannungskonzentratoren, Punkte, an denen Risse bei weit geringerer Spannung beginnen als in hohlraumfreiem Material.
- »Mikroporosität als Rissinitiator: Hohlräume im Inneren von Gussmetall konzentrieren Spannungen unter zyklischer Belastung. Der Spannungskonzentrationsfaktor an einem kugelförmigen Hohlraum beträgt etwa 2, sodass die lokale Spannung etwa doppelt so hoch ist wie die Nennspannung. Ein kleiner Fehler unter doppelter Spannung, der tausendfach am Tag zyklisch belastet wird, kann einen Ermüdungsriss auslösen, der wächst, bis der Querschnitt die Last nicht mehr tragen kann.
- »Gewindegrundgeometrie: Gewindegründe wirken von Natur aus spannungskonzentrierend: Das V-förmige Tal eines Gewindes konzentriert die Spannung um einen Faktor von etwa 3–5 gegenüber der Nennspannung im Gewindeabschnitt. Bei einem gegossenen 316L-Labret mit 1,2-mm-Gewinde kommt die Gussporosität am Gewindegrund zu dieser geometrischen Konzentration hinzu – ein plausibler Grund, warum gegossene Innenteile brechen.
- »MIM-Lösung: Gut gesinterte MIM-Teile weisen kaum interne Porosität auf, und HIP schließt den größten Teil dessen, was verbleibt [7]. Gewindegründe in einem HIP-behandelten MIM-Teil sind nahezu fehlerfreies Metall, wobei die Dauerfestigkeit nahe an die von 316L-Knetstahl herankommt.
- »HIP-Nachweis: Die Wirkung von HIP auf die interne Porosität ist in der Werkstoffliteratur gut dokumentiert [7]. Die NASA veröffentlicht nun Richtlinien zu Festigkeit, Ermüdung und Bruchkontrolle für additiv gefertigte Raumfahrthardware (NASA-HDBK-5026, 2024) [2], bei der sich dieselben Porositätsfragen stellen.
- »Vergleich mit CNC-Bearbeitung: CNC-bearbeitetes Titan in Implantatqualität (ASTM F136) ist der Maßstab für hochwertigen Körperschmuck und weist keine Gussporosität auf. HIP-behandeltes MIM 316L nähert sich bearbeitetem 316L in den mechanischen Eigenschaften an, bei niedrigeren Stückkosten für komplexe Geometrien.
Die Sandford-Poli-Versuche von 2014: Was tatsächlich erreicht wurde
Die Versuche in Thailand von 2014 waren kein Machbarkeitsnachweis für MIM im Allgemeinen, das seit den 1970er Jahren im industriellen Einsatz ist. Sie testeten die spezifische Anwendung von Mikro-MIM auf Körperschmuckgeometrien: dünne Wände, kleine Gewindedurchmesser und die Oberflächengüte, die Körperschmuck benötigt.
- »Das gelöste Problem: Feinguss von Körperschmuck aus 316L-Edelstahl ist in Wandstärke und Gewindedurchmesser begrenzt, und Porosität in dünnen Abschnitten und Gewinden führt zu Mikrorissen und Gewindeversagen.
- »Der Durchbruch: Die Versuche nutzten einen MIM-Feedstock, der für feine Geometrien formuliert war und auf den Anlagen der thailändischen Fabrik eingespritzt wurde, die für die Versuche von 2014 verwendet wurde. Mit an die US-Anlage von Dr. Robert Sandford ausgelagertem Entbindern und Sintern stellten sie Komponenten mit 0,8-mm-Gewinden, Wandstärken unter 0,5 mm und Geometrien her, die zuvor nur durch CNC-Bearbeitung erreichbar waren.
- »Das kommerzielle Modell: Eine vollständige hauseigene MIM-Anlage (Spritzgießen, Entbindern, Sintern, HIP) ist eine große Kapitalinvestition. Die Versuche demonstrierten eine praktische Alternative: Grünlinge auf vorhandenen Spritzgussanlagen herstellen und Entbindern sowie Sintern an eine Spezialanlage auslagern, was den Kapitalbedarf stark reduziert, während die metallurgischen Vorteile von MIM erhalten bleiben.
- »Was NICHT behauptet wurde: Die Versuche von 2014 bewiesen die Machbarkeit und demonstrierten Erstmuster-Produktionsqualität. Eine vollständige Validierung im Produktionsmaßstab, einschließlich langzeitiger Prozessstabilität, konsistenter Abmessungen nach dem Sintern über große Chargen hinweg und vollständiger ISO 10993-Biokompatibilitätszertifizierung der spezifischen Feedstock-Sinter-Kombination, stellt die nächste Entwicklungsstufe dar. Dies ist die ehrliche Ingenieursposition: Der Machbarkeitsnachweis ist abgeschlossen; die Umsetzung im Produktionsmaßstab erfordert weitere Investitionen.
- »Branchenbedeutung: Nach Kenntnis der Beteiligten waren die Versuche von 2014 weltweit die erste erfolgreiche Mikro-MIM-Anwendung auf Körperschmuckgeometrien. Die Körperschmuckbranche hat seitdem begonnen, MIM breiter zu erforschen, aber kommerziell erhältlicher MIM-Körperschmuck mit Gewindedurchmessern unter 1 mm bleibt Stand 2026 selten.
Beurteilung der Qualität von MIM-Körperschmuck
Wie Sie beurteilen, ob als MIM vermarkteter Körperschmuck tatsächlich die durch diese Behauptung implizierte Fertigungsqualität erfüllt.
- 1Schritt 1, Fordern Sie das Materialzertifikat an: MIM-316L-Edelstahl für Körperschmuck sollte ein Materialzertifikat tragen, das die Legierungszusammensetzung innerhalb der Grenzen von ASTM F138 bestätigt [4], plus die gemessene Dichte und die Oberflächenrauheit nach dem Elektropolieren. Ohne diese Dokumente kann die MIM-Behauptung nicht überprüft werden.
- 2Schritt 2, Fragen Sie, ob HIP durchgeführt wurde: MIM ohne HIP hinterlässt eine gewisse Restporosität; HIP bringt die Dichte nahe an Knetwerkstoffe heran [7]. Für feine Gewinde unter täglicher zyklischer Belastung ist HIP die sicherere Spezifikation. Ein Lieferant, der nicht weiß, ob HIP angewendet wurde, hat nicht nach dieser Spezifikation eingekauft.
- 3Schritt 3, Maßprüfung der behaupteten Geometrie: Gewindedurchmesser (gemessen mit kalibrierter Gewindelehre), innere Stablänge (gemessen mit digitalem Messschieber), Wandstärke an dünnen Abschnitten. MIM sollte Abmessungen nach Kompensation der Sinterschwindung innerhalb von ±0,3 % reproduzieren; Konsistenz über mehrere Teile derselben Charge hinweg ist der Qualitätsindikator.
- 4Schritt 4, Prüfung der Oberflächenrauheit: Unter einer 10-fach-Lupe sollte die Oberfläche von korrekt elektropoliertem MIM 316L spiegelglänzend ohne sichtbare Porosität, Lochfraß oder Oberflächenstruktur erscheinen. Sichtbare Oberflächenporen weisen entweder auf eine unzureichende Sinterdichte oder eine unzureichende Nachbearbeitung hin.
- 5Schritt 5, Gewindeeingriffstest: Durch MIM hergestellte Gewinde mit 0,8–1,2 mm Durchmesser sollten geschmeidig mit den passenden Innen- oder Außengewindekomponenten ineinandergreifen. Raues Ineinandergreifen, Klemmen oder sichtbare Grate an den Gewindegründen weisen entweder auf einen Maßfehler oder unzureichendes Entbindern hin; Binderrückstände in der Gewindegeometrie sind ein bekannter MIM-Fehlermodus.
- 6Schritt 6, Preisniveau mit den Prozesskosten vergleichen: Vollständig spezifizierter MIM 316L mit HIP, Elektropolieren und Maßzertifizierung kostet pro Stück deutlich mehr als Standard-Guss-Schmuck. Wenn MIM-Schmuck auf dem gleichen Preisniveau wie Standard-Guss-Stücke liegt, stützt die Kostenstruktur keine echte MIM-Produktion über den gesamten Prozess. Sorgfältige Prüfung ist geboten.
Kritische Fehler
Spezifikations- und Beschaffungsfehler bei der Beschaffung und Verwendung von MIM-Körperschmuck.
- Akzeptieren der Kennzeichnung „MIM“ ohne Prozessverifizierung — „MIM“ als Marketingbegriff ist auf Schmuck aufgetaucht, der möglicherweise durch konventionellen Guss mit kosmetischer Oberflächenbehandlung hergestellt wurde. Ohne ein verifizierbares Materialzertifikat, eine Dichtemessung und eine Prozessdokumentation ist die MIM-Behauptung unbegründet.
- Kauf von MIM-Schmuck ohne HIP-Spezifikation — MIM ohne HIP ist dichter als Guss, hat aber noch nicht die Eigenschaften von Knetwerkstoffen erreicht. Für Körperschmuck mit feinen Gewinden unter täglicher zyklischer Belastung ist HIP die Spezifikation, die das Risiko eines Ermüdungsversagens am stärksten reduziert.
- Annahme, dass jedes 316L unabhängig vom Herstellungsprozess gleichwertig ist — Gegossenes 316L, MIM 316L (ohne HIP), MIM 316L (mit HIP) und 316L-Knetwerkstoff haben alle dieselbe chemische Zusammensetzung, aber aufgrund ihrer jeweiligen Mikrostrukturen grundlegend unterschiedliche mechanische Eigenschaften. Die Zertifizierung der chemischen Zusammensetzung ist notwendig, aber nicht ausreichend für die Beurteilung der strukturellen Qualität.
- Verwendung der MIM-Feedstock-Kompatibilität als Stellvertreter für die Schmuckqualität — Der im MIM verwendete Feedstock beeinflusst sowohl den Sinterprozess als auch die finalen Materialeigenschaften. Feedstocks, die nicht für Mikrogeometrien ausgelegt sind, können Teile erzeugen, die zwar Maßanforderungen erfüllen, aber eine geringere Dichte oder ein schlechteres Sinterergebnis aufweisen. Die Feedstock-Spezifikation sollte Teil der Materialdokumentation sein.
- Fehlende Unterscheidung zwischen Mikro-MIM (Körperschmuck-Maßstab) und Standard-MIM — Die Herausforderungen von MIM bei Gewindedurchmessern unter 1 mm unterscheiden sich qualitativ von Standard-Industrie-MIM bei Abmessungen von 5–10 mm. Lieferanten mit allgemeiner MIM-Kapazität haben die spezifischen geometrischen Herausforderungen des Körperschmuck-Maßstabs möglicherweise nicht erfolgreich gelöst. Die Versuche von 2014 befassten sich speziell mit dieser Unterscheidung.
Normen für MIM-Körperschmuck
Material- und Produktsicherheitsregeln, die für MIM-Körperschmuck gelten. Körperschmuck ist weder in der EU noch in den USA ein Medizinprodukt.
- ISO 5832-1: Nichtrostender Knetstahl für chirurgische Implantate, die ISO-Zusammensetzungsreferenz; ASTM F138-19 [4] ist in Europa ebenfalls weit verbreitet. MIM-316L-Körperschmuck sollte hinsichtlich der Zusammensetzung eine dieser Normen erfüllen.
- EU-MDR 2017/745: Körperschmuck, ob MIM oder nicht, ist kein Medizinprodukt; Anhang XVI Punkt 2 erfasst Implantate, die die Anatomie verändern, „mit Ausnahme von Tätowierprodukten und Piercings“. Begriffe wie „Implantatqualität“ beschreiben das Material, nicht ein Medizinprodukt.
- EU-REACH Anhang XVII Eintrag 27: Die Grenzwerte für die Nickelabgabe gelten unabhängig vom Herstellungsprozess: 0,2 μg/cm²/Woche für Stäbe, die in durchstochene Körperteile eingesetzt werden. 316L enthält Nickel, daher muss jedes MIM-316L-Produkt getestet werden (EN 1811) und es kann nicht davon ausgegangen werden, dass es die Prüfung besteht.
- ISO 10993-5, -10 und -12: Normen zur biologischen Beurteilung von Medizinprodukten. Für MIM 316L sollten die Testdaten vom spezifischen Feedstock und Prozess stammen, da Binderrückstände eine mögliche toxikologische Variable darstellen [9].
- Verordnung über die allgemeine Produktsicherheit (EU) 2023/988, anwendbar seit dem 13. Dezember 2024: Körperschmuck muss sicher sein, mit technischer Dokumentation und Rückverfolgbarkeit; Prozessnachweise (Feedstock, Sintern, HIP, Nachbearbeitung) sind nützliche Nachweise.
- ASTM F138-19: Die primäre US-Referenz für die Zusammensetzung und die Eigenschaftsanforderungen von 316LVM-Edelstahl [4]. Durch MIM hergestellter 316L-Körperschmuck sollte hinsichtlich der Zusammensetzung F138 erfüllen; Dichte und mechanische Eigenschaften sollten vom Lieferanten verifiziert werden.
- MPIF Standard 35: Norm der Metal Powder Industries Federation für MIM-Materialeigenschaften. Legt Mindestdichte, Zugfestigkeit und Bruchdehnung für MIM 316L fest [3].
- ISO 10993-1: Das Rahmenwerk zur Beurteilung der Biokompatibilität von Medizinprodukten, das einige Lieferanten auch für Körperschmuck verwenden.
- FDA: Körperschmuck hat keinen medizinischen Zweck und wird nicht als Medizinprodukt reguliert.
- Thailand: Es wurde keine spezifische Regelung für MIM-Körperschmuck bestätigt; Käufer in regulierten Märkten verlangen in der Regel Materialzertifikate und Prüfergebnisse zur Nickelabgabe.
- ISO 13485:2016: Die Qualitätsmanagementnorm für Hersteller von Medizinprodukten [8]. Körperschmuck ist kein Medizinprodukt, daher ist sie nicht erforderlich, aber einige Hersteller nutzen sie als Modell für die Prozesssteuerung.
- Singapur: Körperschmuck ist weder ein Medizinprodukt noch ein Gesundheitsprodukt, weshalb die HSA ihn nicht registriert; es gelten die allgemeinen Produktsicherheitsregeln für Verbraucherprodukte.
Patricks Notiz
"Im Jahr 2014 starteten Frédéric und ich das, was meiner Meinung nach der erste ernsthafte Versuch war, Metallspritzguss auf Körperschmuckgeometrien im Mikromaßstab anzuwenden. Wir hatten Jahre damit verbracht, zuzusehen, wie gegossene Komponenten versagten, Gewinde in Zungensteckern brachen, dünne Abschnitte bei Schmuck mit Innengewinde rissen, und zu verstehen, warum. Die Porosität aus dem Feinguss war das grundlegende Problem. Die Geometrie, die wir für Innenteile in Implantatqualität, Submillimeter-Gewinde und Wände unter einem halben Millimeter benötigten, war mit traditionellem Guss in gleichbleibender Qualität schlichtweg nicht erreichbar. Wir kontaktierten Dr. Robert Sandford, weil er über die von uns benötigte Sinter-Expertise verfügte. Die Spritzgussseite konnten wir selbst übernehmen; wir verfügten bereits über Spritzgusskapazitäten. Was wir brauchten, war ein Sinterpartner, der die spezifischen Temperaturprofile und Atmosphärensteuerungen verstand, die für 316L bei der von uns angestrebten Dichte erforderlich waren. Was Robert einbrachte, war nicht nur der Ofen, sondern das metallurgische Wissen darüber, was an den Pulverpartikelgrenzflächen während des Sinterns geschieht und wie HIP vollendet, was das Sintern beginnt. Das Ergebnis des 0,8-mm-Gewindes war die Zahl, an die ich mich am klarsten erinnere. Das war mit keiner Gussmethode erreichbar, die wir gesehen hatten. Es mit MIM zu erreichen, bewies, dass die geometrische Obergrenze, unter der wir gearbeitet hatten, eine Prozessobergrenze war und keine physikalische Obergrenze. Die Körperschmuckbranche kann Komponenten in Luft- und Raumfahrt-Strukturqualität herstellen. Was ihr derzeit fehlt, sind die Lieferketteninfrastruktur und der kommerzielle Wille, dies konsequent zu verlangen. Die Versuche bewiesen die Machbarkeit. Der nächste Schritt ist die Umsetzung im Produktionsmaßstab. Diese Arbeit ist im Gange."
Gründer und Piercing-Experte
Poli International
Häufige Fragen
▸Was ist Metallspritzguss und warum ist er für Piercing-Profis von Bedeutung?
▸Was sind die kritischen Ingenieur-Benchmarks und technischen Schwellenwerte für MIM-Schmuck?
▸Welche spezifischen Schritte umfasst das MIM-Herstellungsverfahren?
▸Wie führt Mikroporosität zu Ermüdungsversagen und wie kann dies vermieden werden?
▸Wie beeinflussen Binderrückstände die Gewindequalität und wie wird dies beurteilt?
▸Welche regulatorischen Anforderungen und Normen regeln die Herstellung von MIM-Körperschmuck?
Technische Spezifikationen
| Parameter | Standard / Wert |
|---|---|
| Erzielte theoretische MIM-Dichte | Annäherung an die volle Dichte mit HIP [7] |
| MIM-Dichte (ohne HIP) | Typischerweise etwa 96–99 % [10] |
| Minimaler Gewindedurchmesser (2014) | 0,8 mm, gilt als Neuheit bei Mikro-MIM-Körperschmuck |
| Erzielte minimale Wandstärke | < 0,5 mm |
| Oberflächengüte (sinterrau) | Ra < 0,8 μm |
| Oberflächengüte (elektropoliert) | Ra < 0,1 μm |
| HIP-Bedingungen (316L) | 900–1.100 °C bei 100–200 MPa Argondruck |
| Sintertemperatur (316L) | ~1.300–1.380 °C in Wasserstoffatmosphäre |
| Sinterschwindung | ~15–20 % linear |
| Metallpulver-Partikelgröße | 5–20 μm |
| Metallvolumenanteil (Feedstock) | 55–65 Vol.-% |
| Werkzeugstandzeit (Stahlform) | Typischerweise hunderte von Tausenden von Zyklen |
| Hauptmaterial (Versuche von 2014) | 316L-Edelstahl-MIM-Compound |
| Forschungskooperation | Patrick Poli / Frédéric Poli + Dr. Robert Sandford (Sintern), 2014 |
Referenzen
- [1]German R.M., Bose A. (1997) Injection Molding of Metals and Ceramics. Metal Powder Industries Federation. ISBN 978-1878954619.https://www.mimaweb.org/Resources/Publications.aspx
- [2]NASA-HDBK-5026 (2024), Guidance on strength, fatigue and fracture control for additively manufactured spaceflight hardware.https://standards.nasa.gov/standard/nasa/nasa-hdbk-5026
- [3]MPIF Standard 35: Material Standards for Metal Injection Molded Parts (current edition). Metal Powder Industries Federation.https://www.mpif.org/
- [4]ASTM F138-19, Standard Specification for Wrought 18Chromium-14Nickel-2.5Molybdenum Stainless Steel Bar and Wire for Surgical Implants.https://store.astm.org/f0138-19.html
- [5]Heaney D.F. (ed.) (2012) Handbook of Metal Injection Molding, Part I: processing (feedstock, moulding, debinding, sintering). Woodhead Publishing. ISBN 978-0857090669.
- [6]Igharo M., Wood J.V. (1985) "Compaction and sintering phenomena in titanium-nickel shape memory alloys." Powder Metallurgy 28(3):131-139.https://doi.org/10.1179/pom.1985.28.3.131
- [7]Atkinson H.V., Davies S. (2000) "Fundamental aspects of hot isostatic pressing: an overview." Metallurgical and Materials Transactions A 31(12):2981–3000.https://doi.org/10.1007/s11661-000-0078-2
- [8]ISO 13485:2016, Medical devices: Quality management systems.https://www.iso.org/standard/59752.html
- [9]ISO 10993-12:2021, Biological evaluation of medical devices: Sample preparation and reference materials.https://www.iso.org/standard/75769.html
- [10]Heaney D.F. (ed.) (2012) Handbook of Metal Injection Molding. Woodhead Publishing. ISBN 978-0857090669.https://doi.org/10.1533/9780857096234.2.254
- [11]Upadhyaya G.S. (2002) Powder Metallurgy Technology. Cambridge International Science Publishing. ISBN 978-1898326397.
Wissenschaft in die Praxis umsetzen
Dieser technische Standard bildet das architektonische Fundament für unsere professionellen Analysetools.