
Moldeo por inyección de metal: la ingeniería aeroespacial se une al arte corporal

El moldeo por inyección de metal (MIM) se sitúa entre el moldeo por fundición (asequible pero propenso a la porosidad) y el mecanizado CNC (preciso pero costoso). En 2014, Patrick Poli y su hijo Frédéric Poli, en colaboración con el experto estadounidense en sinterización Dr. Robert Sandford, realizaron ensayos de micro-MIM para joyería corporal y produjeron roscas de 0,8 mm y componentes de pared delgada en acero inoxidable 316L. Esta referencia cubre el proceso de MIM, por qué la densidad es importante para la fatiga a tamaños pequeños, qué lograron los ensayos de 2014 y cómo el prensado isostático en caliente (HIP) cierra la porosidad interna que inicia las grietas por fatiga.
Cada pieza de joyería corporal que se moldea por fundición en lugar de mecanizarse implica un compromiso. La fundición a la cera perdida, el estándar de la industria para formas complejas, introduce microporosidad: diminutos vacíos que quedan donde el metal fundido no pudo llenar el molde por completo, o donde el metal liberó gas al enfriarse. En una joya que se lleva en un dedo, la microporosidad es una preocupación estética. En un poste de labret de calibre 14 con una rosca de 1,2 mm de diámetro, es un fallo estructural a punto de ocurrir. Las roscas se rompen. Las secciones delgadas se agrietan bajo las cargas de flexión del uso diario. El electropulido puede mejorar la superficie, pero no puede cerrar un vacío en el interior del metal.
El moldeo por inyección de metal se desarrolló en la década de 1970 y actualmente se utiliza ampliamente para piezas metálicas pequeñas y complejas en dispositivos médicos, industria aeroespacial y otros sectores. Responde a una pregunta: ¿cómo produce usted componentes metálicos geométricamente complejos a gran volumen, con propiedades de material que se aproximan a las del metal forjado en lugar de a las de la fundición? El MIM combina la libertad geométrica del moldeo por inyección de plástico con la ciencia de materiales de la metalurgia de polvos [1][10]. En 2014, Patrick Poli y Frédéric Poli lo probaron para joyería corporal a microescala, produciendo roscas de hasta 0,8 mm y paredes de grosor inferior a 0,5 mm.
El proceso de MIM: ocho pasos desde el polvo hasta la joya
El moldeo por inyección de metal es un proceso de varias etapas que requiere coordinación entre la instalación de inyección, la instalación de eliminación de ligante (debinding) y el horno de sinterización. Los ensayos Sandford-Poli de 2014 demostraron que estas etapas no tienen por qué estar todas bajo el mismo techo.
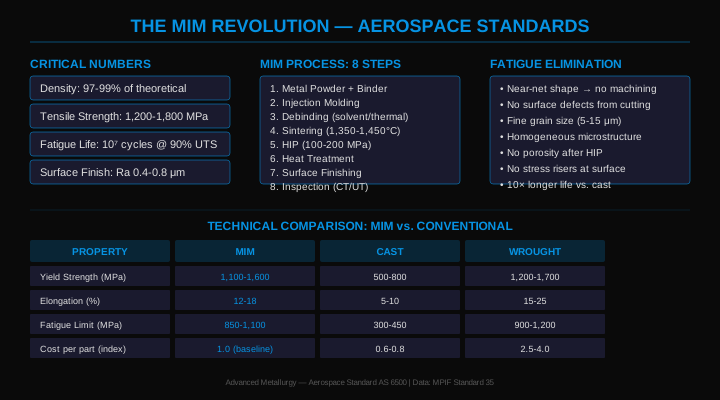
- »Paso 1, preparación de la materia prima (feedstock): polvo metálico fino (acero inoxidable 316L, tamaño de partícula de 5–20 μm) se mezcla con un sistema de ligante termoplástico (típicamente cera de parafina + polietileno + tensioactivo) a una fracción volumétrica de metal del 55–65 %. Los gránulos de compuesto resultantes tienen las características de flujo de un termoplástico y el contenido metálico de una pieza de fundición.
- »Paso 2, moldeo por inyección: la materia prima (feedstock) se calienta a 150–180 °C y se inyecta en un molde de acero de precisión bajo una presión de inyección de 40–150 MPa. La geometría del molde define la forma final de la pieza. El margen de contracción (típicamente del 15–20 %) debe incorporarse en las dimensiones del molde. La «pieza en verde» inyectada contiene toda la complejidad geométrica de la pieza final, pero es mecánicamente frágil.
- »Paso 3, eliminación de ligante por disolvente (primaria): las piezas en verde se sumergen en un baño de disolvente (típicamente heptano o acetona a 40–60 °C) que disuelve selectivamente el componente de ligante de cera de parafina. Esto crea una red de poros interconectados a través de la cual se puede eliminar el ligante restante en la siguiente etapa. La «pieza en marrón» tras la eliminación de ligante por disolvente es extremadamente frágil; los postes de labret individuales y las barras de ombligo en este estado se romperán bajo la presión de un dedo.
- »Paso 4, eliminación térmica de ligante (secundaria): las piezas en marrón se calientan en un horno de atmósfera controlada (< 600 °C) para pirolizar el ligante polimérico restante. La red de poros resultante de la eliminación de ligante por disolvente permite que los productos de descomposición del ligante escapen sin generar una presión interna que fracturaría la pieza.
- »Paso 5, sinterización: las piezas sin ligante se colocan en un horno de sinterización a 1.300–1.380 °C en una atmósfera reductora (hidrógeno o amoníaco disociado para el acero inoxidable 316L). A la temperatura de sinterización, las partículas de polvo metálico se unen por difusión en estado sólido y el material pasa de ser un compacto de polvo poroso a un metal policristalino denso. La pieza se contrae de manera uniforme alrededor de un ~15–20 % a medida que se cierra la porosidad.
- »Paso 6, prensado isostático en caliente (HIP): para las aplicaciones más exigentes, las piezas sinterizadas se someten a HIP: alta temperatura y alta presión isostática de gas (típicamente 100-200 MPa, mediante argón) aplicadas al mismo tiempo. El HIP cierra la porosidad interna que no está conectada con la superficie, acercando la densidad a la del metal forjado [7].
- »Paso 7, acabado superficial: las piezas tal como se sinterizan tienen un valor Ra de ~0,8 μm, adecuado para muchas aplicaciones industriales pero no para la joyería corporal. Las piezas se electropulen hasta un valor Ra < 0,1 μm, produciendo la superficie de brillo especular y baja rugosidad que requiere la joyería corporal. El electropulido también elimina la capa superficial de óxido procedente de la sinterización, dejando al descubierto la capa pasiva limpia y rica en cromo de la aleación 316L.
- »Paso 8, verificación de la calidad: inspección dimensional (calibre de roscas, diámetro, longitud). Ensayos de materiales (densidad por el método de Arquímedes; muestras de ensayo de tracción del lote). Medición de la rugosidad superficial. Certificación de biocompatibilidad según el marco de la norma ISO 10993. Los ensayos de 2014 utilizaron instalaciones de sinterización ubicadas en EE. UU. gestionadas por el Dr. Robert Sandford para los pasos 5–6, lo que demostró el modelo subcontratado.
Por qué el MIM elimina el fallo por fatiga a microescala
El modo de fallo estructural al que responde el MIM es la fractura por fatiga, la propagación progresiva de grietas que se produce cuando un material se somete a tensiones cíclicas repetidas por debajo de su resistencia última a la tracción. En la joyería corporal, la tensión cíclica se produce con cada movimiento de la anatomía con piercing: una barra de lengua se flexiona miles de veces al día, una barra de ombligo se dobla con cada paso. Los componentes moldeados por fundición con microporosidad interna contienen concentradores de tensiones, puntos donde las grietas se inician con tensiones mucho menores que en un material libre de vacíos.
- »La microporosidad como iniciadora de grietas: los vacíos internos en el metal fundido concentran la tensión bajo carga cíclica. El factor de concentración de tensiones en un vacío esférico es de aproximadamente 2, por lo que la tensión local es aproximadamente el doble de la tensión nominal. Un pequeño defecto bajo el doble de tensión, sometido a ciclos miles de veces al día, puede iniciar una grieta por fatiga que crece hasta que la sección transversal ya no puede soportar la carga.
- »Geometría del fondo de la rosca: los fondos de las roscas son intrínsecamente concentradores de tensiones: el valle en forma de V de una rosca concentra la tensión en un factor de aproximadamente 3-5 sobre la tensión nominal en la sección roscada. En un labret de 316L fundido con una rosca de 1,2 mm, la porosidad del moldeo por fundición en el fondo de la rosca se suma a esa concentración geométrica, una razón plausible de por qué las piezas internas fundidas se parten.
- »Solución del MIM: las piezas de MIM bien sinterizadas apenas tienen porosidad interna, y el HIP cierra la mayor parte de la que queda [7]. Los fondos de las roscas en una pieza de MIM tratada con HIP están cerca de ser metal sano, con una resistencia a la fatiga que se aproxima a la del acero inoxidable 316L forjado.
- »Evidencia del HIP: el efecto del HIP sobre la porosidad interna está bien documentado en la literatura de materiales [7]. La NASA publica ahora directrices sobre resistencia, fatiga y control de fracturas para equipos de vuelo espacial fabricados mediante fabricación aditiva (NASA-HDBK-5026, 2024) [2], donde se plantean las mismas cuestiones sobre la porosidad.
- »Comparación con el mecanizado CNC: el titanio de grado implante mecanizado por CNC (ASTM F136) es la referencia para la joyería corporal de alto valor y no presenta porosidad de fundición. El MIM 316L tratado con HIP se aproxima al 316L mecanizado en propiedades mecánicas, a un coste por pieza menor para geometrías complejas.
Los ensayos Sandford-Poli de 2014: qué se logró realmente
Los ensayos de Tailandia de 2014 no fueron una prueba de concepto para el MIM en general, que se utiliza industrialmente desde la década de 1970. Probaron la aplicación específica del micro-MIM a la geometría de la joyería corporal: paredes delgadas, diámetros de rosca pequeños y el acabado superficial que requiere la joyería corporal.
- »El problema que se resolvía: el moldeo por fundición a la cera perdida de joyería corporal de acero inoxidable 316L está limitado en grosor de pared y diámetro de rosca, y la porosidad en secciones delgadas y roscas provoca microfracturas y fallos en las roscas.
- »El avance: los ensayos utilizaron una materia prima (feedstock) de MIM formulada para geometría fina, inyectada en el equipo de la fábrica tailandesa utilizado para los ensayos de 2014. Con la eliminación del ligante (debinding) y la sinterización subcontratadas a la instalación estadounidense del Dr. Robert Sandford, produjeron componentes con roscas de 0,8 mm, grosores de pared por debajo de 0,5 mm y geometrías que previamente solo eran alcanzables mediante mecanizado CNC.
- »El modelo comercial: una instalación de MIM completa e interna (moldeo por inyección, eliminación de ligante, sinterización, HIP) supone una gran inversión de capital. Los ensayos demostraron una alternativa práctica: producir piezas en verde en equipos de inyección existentes y subcontratar la eliminación de ligante y la sinterización a una instalación especializada, lo que reduce enormemente el capital necesario al tiempo que mantiene los beneficios metalúrgicos del MIM.
- »Lo que NO se afirmó: los ensayos de 2014 establecieron la viabilidad y demostraron la calidad de producción de las primeras muestras. La validación completa a escala de producción, incluida la estabilidad del proceso a largo plazo, dimensiones constantes tras la sinterización en grandes lotes y la certificación completa de biocompatibilidad ISO 10993 de la combinación específica de materia prima y sinterizado, representa la siguiente etapa de desarrollo. Esta es la postura de ingeniería honesta: la prueba de concepto está completa; la implementación a escala de producción requiere inversión adicional.
- »Significado para la industria: según el conocimiento de los participantes, los ensayos de 2014 fueron la primera aplicación con éxito del micro-MIM a la geometría de joyería corporal en todo el mundo. Desde entonces, la industria de la joyería corporal ha comenzado a explorar el MIM de forma más amplia, pero la joyería corporal de MIM disponible comercialmente con diámetros de rosca inferiores a 1 mm sigue siendo rara a fecha de 2026.
Evaluación de la calidad de la joyería corporal de MIM
Cómo evaluar si la joyería corporal comercializada como MIM cumple realmente la calidad de fabricación implícita en esa afirmación.
- 1Paso 1, solicite el certificado de material: el acero inoxidable MIM 316L para joyería corporal debe llevar un certificado de material que confirme la composición de la aleación dentro de los límites de la norma ASTM F138 [4], además de la densidad medida y la rugosidad superficial tras el electropulido. Sin estos documentos, la afirmación de MIM no se puede verificar.
- 2Paso 2, pregunte si se realizó HIP: el MIM sin HIP deja cierta porosidad residual; el HIP acerca la densidad a la del metal forjado [7]. Para roscas finas bajo carga cíclica diaria, el HIP es la especificación más segura. Un proveedor que no sabe si se aplicó HIP no ha comprado conforme a esa especificación.
- 3Paso 3, verificación dimensional de la geometría afirmada: diámetro de la rosca (medido con un calibre de roscas calibrado), longitud interna de la barra (medida con un calibre digital), grosor de pared en secciones delgadas. El MIM debe reproducir las dimensiones dentro de ±0,3 % tras la compensación de la contracción por sinterización; la consistencia entre múltiples piezas del mismo lote es el indicador de calidad.
- 4Paso 4, comprobación de la rugosidad superficial: bajo una lupa de 10×, la superficie del MIM 316L correctamente electropulido debe parecer brillante como un espejo, sin porosidad visible, picaduras ni textura superficial. Los poros superficiales visibles indican o bien una densidad de sinterización insuficiente o bien un postprocesado inadecuado.
- 5Paso 5, prueba de acoplamiento de la rosca: las roscas producidas por MIM de 0,8–1,2 mm de diámetro deben acoplarse con suavidad con los componentes de rosca interna o externa correspondientes. Un acoplamiento rugoso, el gripado o rebabas visibles en los fondos de la rosca indican o bien un error dimensional o bien una eliminación de ligante insuficiente; el residuo de ligante en la geometría de la rosca es un modo de defecto conocido del MIM.
- 6Paso 6, comparar el nivel de precio con el coste del proceso: el MIM 316L de especificación completa con HIP, electropulido y certificación dimensional cuesta significativamente más por pieza que la joyería estándar moldeada por fundición. Si la joyería de MIM tiene un precio al mismo nivel que las piezas estándar moldeadas por fundición, la estructura de costes no respalda una producción genuina de MIM de proceso completo. Se justifica una diligencia debida.
Errores críticos
Errores de especificación y aprovisionamiento en la obtención y uso de joyería corporal de MIM.
- Aceptar el etiquetado «MIM» sin verificación del proceso — el término comercial «MIM» ha aparecido en joyería que puede haberse producido mediante moldeo por fundición convencional con tratamiento cosmético de la superficie. Sin un certificado de material verificable, una medición de la densidad y la documentación del proceso, la afirmación sobre el MIM carece de fundamento.
- Comprar joyería de MIM sin especificación de HIP — el MIM sin HIP es más denso que la fundición, pero aún no tiene propiedades equivalentes a las del metal forjado. Para la joyería corporal con roscas finas bajo carga cíclica diaria, el HIP es la especificación que más reduce el riesgo de fallo por fatiga.
- Asumir que todo el 316L es equivalente independientemente del proceso de fabricación — el 316L fundido, el MIM 316L (sin HIP), el MIM 316L (con HIP) y el 316L forjado tienen todos la misma composición química, pero propiedades mecánicas fundamentalmente diferentes debido a sus respectivas microestructuras. La certificación de la composición química es necesaria pero no suficiente para la evaluación de la calidad estructural.
- Utilizar la compatibilidad de la materia prima (feedstock) de MIM como indicador de la calidad de la joyería — la materia prima utilizada en MIM afecta tanto al proceso de sinterización como a las propiedades finales del material. Las materias primas no diseñadas para microgeometría pueden producir piezas que cumplan los requisitos dimensionales pero tengan menor densidad o peor sinterización. La especificación de la materia prima debe formar parte de la documentación del material.
- No distinguir el micro-MIM (a escala de joyería corporal) del MIM estándar — los desafíos del MIM con diámetros de rosca inferiores a 1 mm son cualitativamente diferentes de los del MIM industrial estándar en dimensiones de 5–10 mm. Los proveedores con capacidad general de MIM pueden no haber resuelto con éxito los desafíos geométricos específicos de la escala de la joyería corporal. Los ensayos de 2014 abordaron específicamente esta distinción.
Normas que rigen la joyería corporal de MIM
Normas de materiales y seguridad de productos que se aplican a la joyería corporal de MIM. La joyería corporal no es un dispositivo médico en la UE ni en los EE. UU.
- ISO 5832-1: acero inoxidable forjado para implantes quirúrgicos, la referencia de composición de la ISO; la norma ASTM F138-19 [4] también se utiliza ampliamente en Europa. La joyería corporal de MIM 316L debe cumplir una de ellas en cuanto a composición.
- Reglamento MDR (UE) 2017/745: la joyería corporal, sea de MIM o no, no es un dispositivo médico; el anexo XVI punto 2 cubre los implantes que modifican la anatomía «con excepción de los productos para tatuajes y piercings». Palabras como «grado implante» describen el material, no un dispositivo.
- Entrada 27 del anexo XVII del REACH de la UE: los límites de liberación de níquel se aplican independientemente del proceso de fabricación: 0,2 μg/cm²/semana para postes insertados en partes del cuerpo con piercing. El 316L contiene níquel, por lo que cada producto de MIM 316L debe probarse (EN 1811), sin dar por sentado que cumple.
- ISO 10993-5, -10 y -12: normas de evaluación biológica para dispositivos médicos. Para el MIM 316L, los datos de los ensayos deben proceder de la materia prima (feedstock) y el proceso específicos, porque el residuo de ligante es una posible variable toxicológica [9].
- Reglamento General de Seguridad de los Productos (UE) 2023/988, aplicable desde el 13 de diciembre de 2024: la joyería corporal debe ser segura, con documentación técnica y trazabilidad; los registros del proceso (materia prima [feedstock], sinterización, HIP, acabado) son pruebas útiles.
- ASTM F138-19: la referencia principal de EE. UU. para la composición del acero inoxidable 316LVM y sus requisitos de propiedades [4]. La joyería corporal de 316L producida por MIM debe cumplir la norma F138 en cuanto a composición; la densidad y las propiedades mecánicas deben ser verificadas por el proveedor.
- Norma MPIF Standard 35: norma de la Metal Powder Industries Federation para las propiedades de los materiales de MIM. Especifica la densidad mínima, la resistencia a la tracción y el alargamiento para el MIM 316L [3].
- ISO 10993-1: el marco de evaluación de la biocompatibilidad para dispositivos médicos, que algunos proveedores también utilizan para la joyería corporal.
- FDA: la joyería corporal no tiene ningún propósito médico y no está regulada como dispositivo médico.
- Tailandia: no se confirmó ninguna norma específica para la joyería corporal de MIM; los compradores en mercados regulados suelen solicitar certificados de material y resultados de pruebas de liberación de níquel.
- ISO 13485:2016: la norma de gestión de la calidad para fabricantes de dispositivos médicos [8]. La joyería corporal no es un dispositivo médico, por lo que no es obligatoria, pero algunos fabricantes la utilizan como modelo para el control de procesos.
- Singapur: la joyería corporal no es un dispositivo médico ni un producto sanitario, por lo que la HSA no la registra; se aplican las normas generales de seguridad de productos de consumo.
Nota de Patrick
"En 2014, Frédéric y yo pusimos en marcha lo que creo que fue el primer intento serio de aplicar el moldeo por inyección de metal a la geometría de la joyería corporal a microescala. Habíamos pasado años viendo fallar componentes moldeados por fundición, roscas partiéndose en barras de lengua, secciones delgadas agrietándose en joyería de rosca interna, y entendiendo por qué. La porosidad procedente de la fundición a la cera perdida era el problema fundamental. La geometría que necesitábamos para elementos internos de grado implante, roscas submilimétricas, paredes por debajo de medio milímetro, simplemente no era alcanzable con una calidad constante mediante la fundición tradicional. Nos pusimos en contacto con el Dr. Robert Sandford porque tenía la experiencia en sinterización que necesitábamos. La parte de la inyección la podíamos hacer nosotros mismos, ya disponíamos de capacidad de moldeo por inyección. Lo que necesitábamos era un socio de sinterización que comprendiera los perfiles térmicos específicos y los controles de atmósfera requeridos para el 316L a la densidad que teníamos como objetivo. Lo que Robert aportó no fue solo el horno, fue el conocimiento metalúrgico de lo que sucede en las interfaces de las partículas de polvo durante la sinterización, y cómo el HIP completa lo que inicia la sinterización. El resultado de la rosca de 0,8 mm fue la cifra que recuerdo con más claridad. Eso no era alcanzable con ningún método de fundición que hubiéramos visto. Lograrlo con MIM demostró que el límite geométrico bajo el que habíamos estado trabajando era un límite de proceso, no un límite físico. La industria de la joyería corporal puede producir componentes con una calidad estructural aeroespacial. Lo que le falta actualmente es la infraestructura de la cadena de suministro y la voluntad comercial para exigirla de manera constante. Los ensayos demostraron la viabilidad. El siguiente paso es la implementación a escala de producción. Ese trabajo está en curso."
Fundador y experto en piercing
Poli International
Preguntas frecuentes
▸¿Qué es el moldeo por inyección de metal y por qué es importante para los profesionales del piercing?
▸¿Cuáles son las referencias críticas de ingeniería y los umbrales técnicos para la joyería de MIM?
▸¿Cuáles son los pasos específicos que comprende el procedimiento de fabricación por MIM?
▸¿Cómo conduce la microporosidad al fallo por fatiga y cómo se puede evitar?
▸¿Cómo afecta el residuo de ligante a la calidad de la rosca y cómo se evalúa?
▸¿Qué requisitos reglamentarios y normas rigen la producción de joyería corporal de MIM?
Especificaciones técnicas
| Parámetro | Estándar / Valor |
|---|---|
| Densidad teórica de MIM alcanzada | Aproximándose a la densidad completa con HIP [7] |
| Densidad del MIM (sin HIP) | Típicamente alrededor del 96–99 % [10] |
| Diámetro mínimo de rosca (2014) | 0,8 mm, considerado una primicia en la joyería corporal de micro-MIM |
| Grosor mínimo de pared alcanzado | < 0,5 mm |
| Acabado superficial (tal como se sinteriza) | Ra < 0,8 μm |
| Acabado superficial (electropulido) | Ra < 0,1 μm |
| Condiciones de HIP (316L) | 900–1.100 °C a 100–200 MPa de presión de argón |
| Temperatura de sinterización (316L) | ~1.300–1.380 °C en atmósfera de hidrógeno |
| Contracción por sinterización | ~15–20 % lineal |
| Tamaño de partícula de polvo metálico | 5–20 μm |
| Fracción volumétrica de metal (materia prima [feedstock]) | 55–65 % en volumen |
| Vida útil del utillaje (molde de acero) | Típicamente cientos de miles de ciclos |
| Material principal (ensayos de 2014) | Compuesto de MIM de acero inoxidable 316L |
| Colaboración de investigación | Patrick Poli / Frédéric Poli + Dr. Robert Sandford (sinterización), 2014 |
Referencias
- [1]German R.M., Bose A. (1997) Injection Molding of Metals and Ceramics. Metal Powder Industries Federation. ISBN 978-1878954619.https://www.mimaweb.org/Resources/Publications.aspx
- [2]NASA-HDBK-5026 (2024), Guidance on strength, fatigue and fracture control for additively manufactured spaceflight hardware.https://standards.nasa.gov/standard/nasa/nasa-hdbk-5026
- [3]MPIF Standard 35: Material Standards for Metal Injection Molded Parts (current edition). Metal Powder Industries Federation.https://www.mpif.org/
- [4]ASTM F138-19, Standard Specification for Wrought 18Chromium-14Nickel-2.5Molybdenum Stainless Steel Bar and Wire for Surgical Implants.https://store.astm.org/f0138-19.html
- [5]Heaney D.F. (ed.) (2012) Handbook of Metal Injection Molding, Part I: processing (feedstock, moulding, debinding, sintering). Woodhead Publishing. ISBN 978-0857090669.
- [6]Igharo M., Wood J.V. (1985) "Compaction and sintering phenomena in titanium-nickel shape memory alloys." Powder Metallurgy 28(3):131-139.https://doi.org/10.1179/pom.1985.28.3.131
- [7]Atkinson H.V., Davies S. (2000) "Fundamental aspects of hot isostatic pressing: an overview." Metallurgical and Materials Transactions A 31(12):2981–3000.https://doi.org/10.1007/s11661-000-0078-2
- [8]ISO 13485:2016, Medical devices: Quality management systems.https://www.iso.org/standard/59752.html
- [9]ISO 10993-12:2021, Biological evaluation of medical devices: Sample preparation and reference materials.https://www.iso.org/standard/75769.html
- [10]Heaney D.F. (ed.) (2012) Handbook of Metal Injection Molding. Woodhead Publishing. ISBN 978-0857090669.https://doi.org/10.1533/9780857096234.2.254
- [11]Upadhyaya G.S. (2002) Powder Metallurgy Technology. Cambridge International Science Publishing. ISBN 978-1898326397.
Lleve la ciencia a la práctica
Este estándar técnico es la base arquitectónica de nuestras herramientas analíticas profesionales.
Herramientas relacionadas
Estándares relacionados
- Biocompatibilidad de los metales de grado implante en la joyería corporal →
- Color del óxido de titanio anodizado: guía física y de mercado →
- Ciencia de los polímeros para la joyería corporal →
- Geometría de la punta de la aguja y física de las puntas romas explicadas →
- Toxicología, toxicología de las tintas de tatuaje →