
การขึ้นรูปโลหะด้วยการฉีด: เมื่อวิศวกรรมการบินและอวกาศพบกับ Body Art

การขึ้นรูปโลหะด้วยการฉีด (Metal Injection Moulding: MIM) อยู่กึ่งกลางระหว่างการหล่อ (ราคาย่อมเยาแต่เกิดรูพรุนได้ง่าย) และการแมชชีนนิ่งด้วย CNC (แม่นยำแต่มีราคาแพง) ในปี 2014 Patrick Poli และ Frédéric Poli บุตรชายของเขา โดยทำงานร่วมกับ Dr. Robert Sandford ผู้เชี่ยวชาญด้านการซินเตอร์จากสหรัฐอเมริกา ได้ดำเนินการทดลอง micro-MIM สำหรับจิวร่างกาย และผลิตเกลียวขนาด 0.8 mm รวมทั้งชิ้นส่วนผนังบางด้วยสแตนเลส 316L เอกสารอ้างอิงนี้ครอบคลุมกระบวนการ MIM เหตุใดความหนาแน่นจึงมีความสำคัญต่อการล้าในขนาดเล็ก สิ่งที่การทดลองในปี 2014 บรรลุผล และวิธีที่การอัดแรงดันความร้อนไอโซสแตติก (HIP) ช่วยปิดรูพรุนภายในที่เป็นจุดเริ่มต้นของรอยแตกล้า
จิวร่างกายทุกชิ้นที่หล่อขึ้นรูปแทนที่จะทำการแมชชีนนิ่งล้วนแฝงไว้ด้วยข้อแลกเปลี่ยน การหล่อแบบขี้ผึ้งหาย (Investment casting) ซึ่งเป็นมาตรฐานอุตสาหกรรมสำหรับรูปทรงที่ซับซ้อน ได้นำมาซึ่งรูพรุนระดับไมโคร (microporosity): ช่องว่างขนาดเล็กมากที่ทิ้งไว้ตรงจุดที่โลหะหลอมเหลวไม่สามารถเติมเต็มแม่พิมพ์ได้อย่างสมบูรณ์ หรือจุดที่แก๊สแยกตัวออกจากโลหะขณะเย็นตัวลง ในเครื่องประดับที่สวมบนนิ้ว รูพรุนระดับไมโครเป็นประเด็นด้านความสวยงาม แต่ในก้านลาเบรตขนาด 14-gauge ที่มีเกลียวเส้นผ่านศูนย์กลาง 1.2 mm มันคือความล้มเหลวทางโครงสร้างที่รอวันเกิดขึ้น เกลียวหัก ส่วนที่บางเกิดรอยแตกร้าวภายใต้แรงดัดจากการสวมใส่ในชีวิตประจำวัน การขัดผิวด้วยกระแสไฟฟ้าสามารถปรับปรุงพื้นผิวได้แต่ไม่สามารถปิดช่องว่างภายในเนื้อโลหะได้
การขึ้นรูปโลหะด้วยการฉีดถูกพัฒนาขึ้นในทศวรรษ 1970 และปัจจุบันมีการใช้อย่างแพร่หลายสำหรับชิ้นส่วนโลหะขนาดเล็กและซับซ้อนในอุปกรณ์การแพทย์ อุตสาหกรรมบินและอวกาศ และอุตสาหกรรมอื่น ๆ มันตอบคำถามหนึ่งข้อ: คุณจะผลิตชิ้นส่วนโลหะที่มีรูปทรงเรขาคณิตซับซ้อนในปริมาณมาก โดยมีคุณสมบัติของวัสดุที่เข้าใกล้โลหะขึ้นรูปแปรรูปแทนที่จะเป็นงานหล่อได้อย่างไร? MIM ผสมผสานอิสระทางรูปทรงเรขาคณิตของการฉีดขึ้นรูปพลาสติกเข้ากับวัสดุศาสตร์ของโลหะวิทยาผง [1][10] ในปี 2014 Patrick Poli และ Frédéric Poli ได้ทดลองใช้วิธีนี้กับจิวร่างกายในระดับไมโคร โดยผลิตเกลียวได้เล็กถึง 0.8 mm และผนังที่บางกว่า 0.5 mm
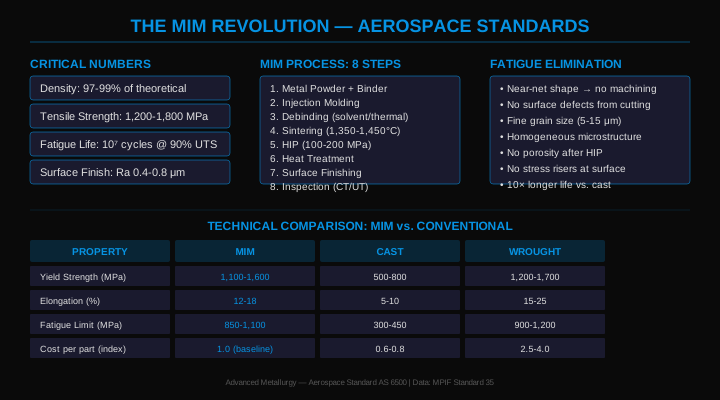
กระบวนการ MIM: 8 ขั้นตอนจากผงโลหะสู่จิวร่างกาย
การขึ้นรูปโลหะด้วยการฉีดเป็นกระบวนการหลายขั้นตอนที่ต้องอาศัยการประสานงานระหว่างโรงฉีด โรงกำจัดตัวประสาน (debinding) และเตาซินเตอร์ การทดลองของ Sandford-Poli ในปี 2014 แสดงให้เห็นว่าขั้นตอนเหล่านี้ไม่จำเป็นต้องอยู่ภายใต้หลังคาเดียวกันทั้งหมด
- »ขั้นตอนที่ 1 การเตรียมวัสดุป้อนเข้า (Feedstock preparation): ผงโลหะละเอียด (สแตนเลส 316L ขนาดอนุภาค 5–20 μm) ถูกผสมเข้ากับระบบตัวประสานเทอร์โมพลาสติก (โดยทั่วไปคือ พาราฟินแว็กซ์ + โพลีเอทิลีน + สารลดแรงดันผิว) ที่สัดส่วนปริมาตรโลหะ 55–65% เม็ดคอมปาวด์ที่ได้จะมีลักษณะการไหลของเทอร์โมพลาสติกและมีปริมาณเนื้อโลหะของงานหล่อ
- »ขั้นตอนที่ 2 การฉีดขึ้นรูป (Injection moulding): วัสดุป้อนเข้าจะถูกให้ความร้อนถึง 150–180°C และฉีดเข้าไปในแม่พิมพ์เหล็กกล้าความเที่ยงตรงสูงภายใต้ความดันการฉีด 40–150 MPa รูปทรงเรขาคณิตของแม่พิมพ์จะกำหนดรูปทรงของชิ้นส่วนสุดท้าย ค่าเผื่อการหดตัว (โดยทั่วไปคือ 15–20%) ต้องถูกสร้างไว้ในขนาดของแม่พิมพ์ "ชิ้นงานเขียว" (green part) ที่ถูกฉีดออกจะมีรูปทรงเรขาคณิตที่ซับซ้อนสมบูรณ์ของชิ้นงานสุดท้าย แต่เปราะบางทางกลศาสตร์
- »ขั้นตอนที่ 3 การกำจัดตัวประสานด้วยตัวทำละลาย (ขั้นต้น) (Solvent debinding (primary)): ชิ้นงานเขียวจะถูกแช่ในอ่างตัวทำละลาย (โดยทั่วไปคือเฮปเทนหรืออะซีโตนที่อุณหภูมิ 40–60°C) ซึ่งจะละลายส่วนประกอบตัวประสานที่เป็นพาราฟินแว็กซ์อย่างเลือกสรร สิ่งนี้จะสร้างเครือข่ายรูพรุนที่เชื่อมต่อกัน ซึ่งตัวประสานที่เหลือสามารถถูกกำจัดออกได้ในขั้นตอนถัดไป "ชิ้นงานน้ำตาล" (brown part) หลังจากการกำจัดตัวประสานด้วยตัวทำละลายจะเปราะบางอย่างยิ่ง ก้านลาเบรตและจิวสะดือแต่ละชิ้นในสภาวะนี้จะหักได้ด้วยแรงกดจากนิ้วมือ
- »ขั้นตอนที่ 4 การกำจัดตัวประสานด้วยความร้อน (ขั้นที่สอง) (Thermal debinding (secondary)): ชิ้นงานน้ำตาลจะถูกให้ความร้อนในเตาอบที่ควบคุมบรรยากาศ (< 600°C) เพื่อสลายตัวด้วยความร้อน (pyrolyse) ตัวประสานโพลีเมอร์ที่เหลืออยู่ เครือข่ายรูพรุนจากการกำจัดตัวประสานด้วยตัวทำละลายจะช่วยให้ผลิตภัณฑ์จากการย่อยสลายของตัวประสานระบายออกมาได้โดยไม่ก่อให้เกิดความดันภายในที่จะทำให้ชิ้นส่วนแตกร้าว
- »ขั้นตอนที่ 5 การซินเตอร์ (Sintering): ชิ้นงานที่กำจัดตัวประสานแล้วจะถูกวางในเตาซินเตอร์ที่อุณหภูมิ 1,300–1,380°C ในบรรยากาศรีดิวซ์ (ไฮโดรเจนหรือแอมโมเนียที่แตกตัวสำหรับสแตนเลส 316L) ที่อุณหภูมิการซินเตอร์ อนุภาคผงโลหะจะยึดเกาะกันด้วยการแพร่ในสถานะของแข็ง (solid-state diffusion) วัสดุจะเปลี่ยนสภาพจากก้อนผงอัดพรุนไปเป็นโลหะโพลีคริสตัลไลน์ที่แน่นหนา ชิ้นส่วนจะหดตัวอย่างสม่ำเสมอประมาณ ~15–20% เมื่อรูพรุนปิดลง
- »ขั้นตอนที่ 6 การอัดแรงดันความร้อนไอโซสแตติก (Hot Isostatic Pressing: HIP): สำหรับการใช้งานที่ต้องการมาตรฐานสูงสุด ชิ้นส่วนที่ซินเตอร์แล้วจะถูกนำไปผ่านกระบวนการ HIP: อุณหภูมิสูงและความดันแก๊สไอโซสแตติกสูง (โดยทั่วไปคือ 100-200 MPa โดยใช้อาร์กอน) ซึ่งกระทำพร้อมกัน HIP จะปิดรูพรุนภายในที่ไม่เชื่อมต่อกับพื้นผิว ทำให้ความหนาแน่นเข้าใกล้ความหนาแน่นของโลหะขึ้นรูปแปรรูป [7]
- »ขั้นตอนที่ 7 การตกแต่งพื้นผิว (Surface finishing): ชิ้นส่วนในสภาพหลังซินเตอร์มีค่า Ra ~0.8 μm ซึ่งเพียงพอสำหรับอุตสาหกรรมหลายประเภท แต่ไม่เพียงพอสำหรับจิวร่างกาย ชิ้นส่วนจะถูกขัดผิวด้วยกระแสไฟฟ้า (electropolished) จนได้ค่า Ra < 0.1 μm ซึ่งให้พื้นผิวเงาวาวเหมือนกระจกและมีความขรุขระต่ำตามที่จิวร่างกายต้องการ การขัดผิวด้วยกระแสไฟฟ้ายังช่วยขจัดชั้นออกไซด์ที่พื้นผิวจากการซินเตอร์ เผยให้เห็นชั้นพาสซีฟที่สะอาดและอุดมด้วยโครเมียมของโลหะผสม 316L
- »ขั้นตอนที่ 8 การตรวจสอบคุณภาพ: การตรวจวัดขนาด (เกจวัดเกลียว เส้นผ่านศูนย์กลาง ความยาว) การทดสอบวัสดุ (ความหนาแน่นด้วยวิธีของอาร์คิมีดีส ชิ้นตัวอย่างการทดสอบแรงดึงจากแบทช์) การวัดความขรุขระของพื้นผิว การรับรองความเข้ากันได้ทางชีวภาพตามกรอบมาตรฐาน ISO 10993 การทดลองในปี 2014 ใช้สถานประกอบการซินเตอร์ในสหรัฐอเมริกาซึ่งบริหารจัดการโดย Dr. Robert Sandford สำหรับขั้นตอนที่ 5–6 ซึ่งแสดงให้เห็นถึงรูปแบบการจ้างเหมาช่วง
เหตุใด MIM จึงขจัดความล้มเหลวจากการล้าในระดับไมโคร
รูปแบบการล้มเหลวทางโครงสร้างที่ MIM เข้ามาจัดการคือการแตกหักจากการล้า ซึ่งก็คือการขยายตัวของรอยแตกร้าวแบบค่อยเป็นค่อยไปที่เกิดขึ้นเมื่อวัสดุได้รับความเค้นซ้ำเป็นรอบที่ต่ำกว่าความต้านทานแรงดึงสูงสุด ในจิวร่างกาย ความเค้นซ้ำเป็นรอบเกิดขึ้นพร้อมกับการเคลื่อนไหวทุกครั้งของสรีระบริเวณที่เจาะ: ก้านจิวลิ้นมีการดัดโค้งหลายพันครั้งต่อวัน ก้านจิวสะดือมีการโค้งงอในทุกขั้นตอนการก้าวเดิน ชิ้นส่วนงานหล่อที่มีรูพรุนระดับไมโครภายในจะมีจุดสะสมความเค้น ซึ่งเป็นจุดที่รอยแตกร้าวเริ่มเกิดขึ้น ณ ระดับความเค้นที่ต่ำกว่ามากเมื่อเทียบกับวัสดุที่ปราศจากช่องว่าง
- »รูพรุนระดับไมโครในฐานะจุดเริ่มต้นรอยแตกร้าว: ช่องว่างภายในโลหะหล่อจะสะสมความเค้นภายใต้ภาระที่เป็นรอบ ตัวคูณการสะสมความเค้นที่ช่องว่างทรงกลมมีค่าประมาณ 2 ดังนั้นความเค้นเฉพาะที่จึงสูงกว่าความเค้นระบุประมาณสองเท่า ตำหนิขนาดเล็กภายใต้ความเค้นที่เพิ่มขึ้นเป็นสองเท่า ซึ่งถูกกระทำเป็นรอบหลายพันครั้งต่อวัน สามารถเริ่มเกิดรอยแตกร้าวจากการล้าที่ขยายตัวขึ้นจนกระทั่งภาคตัดขวางไม่สามารถรับภาระได้อีกต่อไป
- »รูปทรงเรขาคณิตของโคนเกลียว: โคนเกลียวเป็นจุดสะสมความเค้นโดยธรรมชาติ โดยร่องรูปตัว V ของเกลียวจะสะสมความเค้นด้วยตัวคูณประมาณ 3-5 เท่าเมื่อเทียบกับความเค้นระบุในส่วนที่เป็นเกลียว ในจิวลาเบรตสแตนเลส 316L หล่อที่มีเกลียวขนาด 1.2 mm รูพรุนจากการหล่อที่โคนเกลียวจะเพิ่มการสะสมความเค้นทางรูปทรงเรขาคณิตดังกล่าว ซึ่งเป็นเหตุผลที่สมเหตุสมผลว่าทำไมชิ้นส่วนภายในจากการหล่อจึงหักสะบั้น
- »ทางออกของ MIM: ชิ้นส่วน MIM ที่ผ่านการซินเตอร์อย่างดีจะมีรูพรุนภายในน้อยมาก และ HIP จะช่วยปิดรูพรุนส่วนใหญ่ที่เหลืออยู่ [7] โคนเกลียวในชิ้นส่วน MIM ที่ผ่านการจัดการด้วย HIP จะใกล้เคียงกับเนื้อโลหะที่สมบูรณ์ โดยมีความต้านทานการล้าเข้าใกล้สแตนเลส 316L แบบขึ้นรูปแปรรูป
- »หลักฐานเกี่ยวกับ HIP: ผลกระทบของ HIP ต่อรูพรุนภายในได้รับการบันทึกไว้อย่างดีในวรรณกรรมทางด้านวัสดุศาสตร์ [7] ปัจจุบัน NASA ได้เผยแพร่แนวทางปฏิบัติเกี่ยวกับความแข็งแรง การล้า และการควบคุมการแตกหักสำหรับฮาร์ดแวร์การบินและอวกาศที่ผลิตด้วยการผลิตแบบเติมเนื้อวัสดุ (NASA-HDBK-5026, 2024) [2] ซึ่งมีประเด็นคำถามเรื่องรูพรุนในลักษณะเดียวกันเกิดขึ้น
- »การเปรียบเทียบกับการแมชชีนนิ่งด้วย CNC: ไทเทเนียมเกรดฝังในร่างกายที่ผ่านการแมชชีนนิ่งด้วย CNC (ASTM F136) เป็นเกณฑ์มาตรฐานสำหรับจิวร่างกายที่มีมูลค่าสูงและไม่มีรูพรุนจากการหล่อ สแตนเลส MIM 316L ที่ผ่านการจัดการด้วย HIP มีคุณสมบัติทางกลเข้าใกล้สแตนเลส 316L ที่ผ่านการแมชชีนนิ่ง โดยมีต้นทุนต่อชิ้นต่ำกว่าสำหรับรูปทรงเรขาคณิตที่ซับซ้อน
การทดลองของ Sandford-Poli ในปี 2014: สิ่งที่บรรลุผลจริงคืออะไร
การทดลองในประเทศไทยเมื่อปี 2014 ไม่ใช่การพิสูจน์แนวคิดสำหรับ MIM โดยทั่วไป ซึ่งมีการใช้งานในเชิงอุตสาหกรรมมาตั้งแต่ทศวรรษ 1970 การทดลองดังกล่าวได้ทดสอบการประยุกต์ใช้ micro-MIM เฉพาะทางกับรูปทรงเรขาคณิตของจิวร่างกาย ได้แก่ ผนังบาง เส้นผ่านศูนย์กลางเกลียวขนาดเล็ก และการตกแต่งพื้นผิวตามที่จิวร่างกายต้องการ
- »ปัญหาที่ถูกแก้ไข: การหล่อแบบขี้ผึ้งหายจิวร่างกายสแตนเลส 316L มีข้อจำกัดในเรื่องความหนาของผนังและเส้นผ่านศูนย์กลางเกลียว และรูพรุนในส่วนที่บางรวมถึงในเกลียวจะนำไปสู่รอยแตกหักระดับไมโครและความล้มเหลวของเกลียว
- »ความก้าวหน้าครั้งสำคัญ: การทดลองใช้วัสดุป้อนเข้า MIM ที่สูตรผสมขึ้นสำหรับรูปทรงเรขาคณิตละเอียด ฉีดขึ้นรูปบนเครื่องจักรที่โรงงานในไทยที่ใช้สำหรับการทดลองในปี 2014 ด้วยการจ้างเหมาช่วงการกำจัดตัวประสานและการซินเตอร์ไปยังสถานประกอบการในสหรัฐอเมริกาของ Dr. Robert Sandford พวกเขาได้ผลิตชิ้นส่วนที่มีเกลียวขนาด 0.8 mm ความหนาของผนังต่ำกว่า 0.5 mm และรูปทรงเรขาคณิตซึ่งก่อนหน้านี้สามารถทำได้ด้วยการแมชชีนนิ่งด้วย CNC เท่านั้น
- »รูปแบบเชิงพาณิชย์: สถานประกอบการ MIM ภายในองค์กรแบบครบวงจร (การฉีดขึ้นรูป การกำจัดตัวประสาน การซินเตอร์ HIP) เป็นการลงทุนด้วยเงินทุนขนาดใหญ่ การทดลองแสดงให้เห็นถึงทางเลือกที่สามารถปฏิบัติได้จริง: ผลิตชิ้นงานเขียวบนเครื่องฉีดที่มีอยู่เดิม และจ้างเหมาช่วงการกำจัดตัวประสานและการซินเตอร์ไปยังสถานประกอบการเฉพาะทาง ซึ่งช่วยลดเงินทุนที่จำเป็นต้องใช้ได้อย่างมาก ในขณะที่ยังคงรักษาคุณประโยชน์ทางโลหะวิทยาของ MIM ไว้ได้
- »สิ่งที่ไม่ได้ถูกอ้าง: การทดลองในปี 2014 ได้สร้างความเป็นไปได้และแสดงให้เห็นถึงคุณภาพการผลิตชิ้นงานตัวอย่างแรก การทวนสอบความถูกต้องในระดับการผลิตเต็มรูปแบบ ซึ่งรวมถึงเสถียรภาพของกระบวนการในระยะยาว ขนาดหลังการซินเตอร์ที่สม่ำเสมอตลอดทั้งแบทช์ขนาดใหญ่ และการรับรองความเข้ากันได้ทางชีวภาพตาม ISO 10993 แบบเต็มรูปแบบของส่วนผสมระหว่างวัสดุป้อนเข้าและการซินเตอร์เฉพาะนั้น ถือเป็นขั้นตอนต่อไปของการพัฒนา นี่คือจุดยืนทางวิศวกรรมที่ซื่อสัตย์: การพิสูจน์แนวคิดเสร็จสมบูรณ์แล้ว การดำเนินการในระดับการผลิตจริงต้องใช้การลงทุนเพิ่มเติม
- »ความสำคัญต่ออุตสาหกรรม: ตามความรับรู้ของผู้เข้าร่วม การทดลองในปี 2014 ถือเป็นการประยุกต์ใช้ micro-MIM กับรูปทรงเรขาคณิตของจิวร่างกายที่ประสบความสำเร็จเป็นครั้งแรกในโลก อุตสาหกรรมจิวร่างกายได้เริ่มสำรวจ MIM ในวงกว้างขึ้นตั้งแต่นั้นมา แต่จิวร่างกาย MIM ที่มีจำหน่ายในเชิงพาณิชย์ ณ ขนาดเส้นผ่านศูนย์กลางเกลียวต่ำกว่า 1 mm ยังคงพบได้ยาก ณ ปี 2026
การประเมินคุณภาพของจิวร่างกาย MIM
วิธีประเมินว่าจิวร่างกายที่วางจำหน่ายในฐานะ MIM นั้นมีคุณภาพการผลิตตรงตามที่กล่าวอ้างจริงหรือไม่
- 1ขั้นตอนที่ 1 ขอใบรับรองวัสดุ: สแตนเลส MIM 316L สำหรับจิวร่างกายควรมีใบรับรองวัสดุที่ยืนยันองค์ประกอบของโลหะผสมให้อยู่ภายในขอบเขตของ ASTM F138 [4] รวมทั้งความหนาแน่นที่วัดได้และความขรุขระของพื้นผิวหลังการขัดผิวด้วยกระแสไฟฟ้า หากไม่มีเอกสารเหล่านี้ ข้อกล่าวอ้างเรื่อง MIM จะไม่สามารถได้รับการทวนสอบได้
- 2ขั้นตอนที่ 2 สอบถามว่าได้ดำเนินการ HIP หรือไม่: MIM ที่ไม่ผ่าน HIP จะทิ้งรูพรุนตกค้างอยู่บ้าง ส่วน HIP จะทำให้ความหนาแน่นเข้าใกล้โลหะขึ้นรูปแปรรูป [7] สำหรับเกลียวละเอียดภายใต้ภาระที่เป็นรอบในชีวิตประจำวัน HIP เป็นข้อกำหนดเฉพาะที่ปลอดภัยกว่า ซัพพลายเออร์ที่ไม่ทราบว่ามีการใช้ HIP หรือไม่นั้นถือว่าไม่ได้สั่งซื้อตามข้อกำหนดเฉพาะดังกล่าว
- 3ขั้นตอนที่ 3 การทวนสอบขนาดของรูปทรงเรขาคณิตที่กล่าวอ้าง: เส้นผ่านศูนย์กลางเกลียว (วัดด้วยเกจวัดเกลียวที่ผ่านการสอบเทียบ) ความยาวก้านภายใน (วัดด้วยเวอร์เนียคาลิปเปอร์ดิจิทัล) ความหนาของผนังบริเวณส่วนที่บาง MIM ควรผลิตซ้ำขนาดได้ภายใน ±0.3% หลังการชดเชยการหดตัวจากการซินเตอร์ ความสม่ำเสมอตลอดหลายๆ ชิ้นจากแบทช์เดียวกันคือดัชนีชี้วัดคุณภาพ
- 4ขั้นตอนที่ 4 การตรวจสอบความขรุขระของพื้นผิว: ภายใต้แว่นขยาย 10× พื้นผิวของ MIM 316L ที่ผ่านการขัดผิวด้วยกระแสไฟฟ้าอย่างถูกต้องควรปรากฏเงาวาวเหมือนกระจกโดยไม่มีรูพรุน รอยหลุม หรือเทกซ์เจอร์พื้นผิวที่มองเห็นได้ รูพรุนบนพื้นผิวที่มองเห็นได้แสดงถึงความหนาแน่นของการซินเตอร์ที่ไม่เพียงพอหรือการประมวลผลขั้นหลังที่ไม่เพียงพอ
- 5ขั้นตอนที่ 5 การทดสอบการขบของเกลียว: เกลียวที่ผลิตด้วย MIM ณ เส้นผ่านศูนย์กลาง 0.8–1.2 mm ควรขบกันอย่างราบรื่นกับชิ้นส่วนเกลียวในหรือเกลียวนอกที่เข้าคู่กัน การขบกันที่ขรุขระ การติดขัด หรือครีบคมที่มองเห็นได้บริเวณโคนเกลียว แสดงถึงความผิดพลาดทางขนาดหรือการกำจัดตัวประสานที่ไม่เพียงพอ โดยตัวประสานตกค้างในรูปทรงเรขาคณิตของเกลียวเป็นรูปแบบข้อบกพร่องของ MIM ที่ทราบกันดี
- 6ขั้นตอนที่ 6 เปรียบเทียบจุดราคาเทียบกับต้นทุนกระบวนการ: MIM 316L ที่มีข้อกำหนดเฉพาะครบถ้วน ซึ่งผ่านกระบวนการ HIP การขัดผิวด้วยกระแสไฟฟ้า และการรับรองขนาด มีต้นทุนต่อชิ้นสูงกว่าจิวงานหล่อมาตรฐานอย่างมีนัยสำคัญ หากจิว MIM ถูกตั้งราคาไว้ในระดับเดียวกับชิ้นงานหล่อมาตรฐาน โครงสร้างต้นทุนนั้นย่อมไม่รองรับการผลิต MIM กระบวนการเต็มรูปแบบที่แท้จริง การตรวจสอบความถูกต้องอย่างถี่ถ้วนจึงเป็นสิ่งที่สมควรทำ
ข้อผิดพลาดร้ายแรง
ข้อผิดพลาดด้านข้อกำหนดเฉพาะและการจัดซื้อจัดจ้างในการสรรหาและการใช้จิวร่างกาย MIM
- การยอมรับฉลาก "MIM" โดยไม่มีการทวนสอบกระบวนการ — คำว่า "MIM" ในฐานะคำทางการตลาดได้ปรากฏอยู่บนจิวที่อาจถูกผลิตขึ้นจากการหล่อแบบดั้งเดิมแล้วผ่านการปรับแต่งพื้นผิวเพื่อความสวยงาม หากไม่มีใบรับรองวัสดุ การวัดความหนาแน่น และเอกสารกระบวนการที่สามารถทวนสอบได้ ข้อกล่าวอ้างเรื่อง MIM จึงขาดหลักฐานสนับสนุน
- การซื้อจิว MIM โดยไม่มีข้อกำหนดเฉพาะเกี่ยวกับ HIP — MIM ที่ไม่ผ่าน HIP จะมีความหนาแน่นมากกว่างานหล่อ แต่ยังไม่ถึงระดับคุณสมบัติที่เทียบเท่ากับโลหะขึ้นรูปแปรรูป สำหรับจิวร่างกายที่มีเกลียวละเอียดภายใต้ภาระที่เป็นรอบในชีวิตประจำวัน HIP เป็นข้อกำหนดเฉพาะที่ช่วยลดความเสี่ยงของการล้มเหลวจากการล้าได้มากที่สุด
- การสันนิษฐานว่าสแตนเลส 316L ทั้งหมดมีความเท่าเทียมกันไม่ว่าจะผ่านกระบวนการผลิตใดก็ตาม — 316L งานหล่อ, MIM 316L (ไม่ผ่าน HIP), MIM 316L (ผ่าน HIP) และ 316L แบบขึ้นรูปแปรรูป ต่างก็มีองค์ประกอบทางเคมีเดียวกัน แต่มีคุณสมบัติทางกลที่แตกต่างกันอย่างสิ้นเชิงอันเนื่องมาจากโครงสร้างจุลภาคที่ต่างกัน การรับรององค์ประกอบทางเคมีจึงเป็นสิ่งที่จำเป็นแต่ยังไม่เพียงพอสำหรับการประเมินคุณภาพทางโครงสร้าง
- การใช้ความเข้ากันได้ของวัสดุป้อนเข้า MIM เป็นตัวแทนของคุณภาพจิว — วัสดุป้อนเข้าที่ใช้ใน MIM ส่งผลต่อทั้งกระบวนการซินเตอร์และคุณสมบัติสุดท้ายของวัสดุ วัสดุป้อนเข้าที่ไม่ได้ออกแบบมาสำหรับรูปทรงเรขาคณิตระดับไมโครสามารถผลิตชิ้นส่วนที่ตรงตามข้อกำหนดทางขนาดได้ แต่จะมีความหนาแน่นต่ำกว่าหรือคุณภาพการซินเตอร์ที่ด้อยกว่า ข้อกำหนดเฉพาะของวัสดุป้อนเข้าจึงควรเป็นส่วนหนึ่งของเอกสารทางวัสดุ
- การไม่แยกแยะ micro-MIM (ระดับสเกลของจิวร่างกาย) ออกจาก MIM มาตรฐาน — ความท้าทายของ MIM ณ เส้นผ่านศูนย์กลางเกลียวต่ำกว่า 1 mm มีความแตกต่างทางคุณภาพอย่างสิ้นเชิงจาก MIM อุตสาหกรรมมาตรฐาน ณ ขนาด 5–10 mm ซัพพลายเออร์ที่มีศักยภาพ MIM ทั่วไปอาจยังไม่สามารถแก้ปัญหาความท้าทายทางรูปทรงเรขาคณิตเฉพาะของสเกลจิวร่างกายได้สำเร็จ การทดลองในปี 2014 ได้จัดการกับความแตกต่างนี้โดยเฉพาะ
มาตรฐานที่ควบคุมจิวร่างกาย MIM
กฎระเบียบด้านวัสดุและความปลอดภัยของผลิตภัณฑ์ที่ใช้กับจิวร่างกาย MIM จิวร่างกายไม่ใช่เครื่องมือแพทย์ในสหภาพยุโรปหรือสหรัฐอเมริกา
- ISO 5832-1: สแตนเลสแบบขึ้นรูปแปรรูปสำหรับสิ่งฝังในร่างกายทางการผ่าตัด ซึ่งเป็นเอกสารอ้างอิงองค์ประกอบของ ISO; ASTM F138-19 [4] มีการใช้งานอย่างแพร่หลายในยุโรปด้วยเช่นกัน จิวร่างกาย MIM 316L ควรเป็นไปตามมาตรฐานข้อใดข้อหนึ่งในนี้สำหรับองค์ประกอบทางเคมี
- EU MDR 2017/745: จิวร่างกาย ไม่ว่าจะผลิตด้วย MIM หรือไม่ก็ตาม ไม่ใช่เครื่องมือแพทย์; ภาคผนวก XVI ข้อ 2 ครอบคลุมสิ่งฝังในร่างกายที่ดัดแปลงกายวิภาค "ยกเว้นผลิตภัณฑ์การสักและการเจาะ" คำต่างๆ เช่น "เกรดฝังในร่างกาย" ใช้เพื่ออธิบายวัสดุ ไม่ใช่ตัวอุปกรณ์
- EU REACH ภาคผนวก XVII รายการที่ 27: ขีดจำกัดการปลดปล่อยนิกเกิลมีผลบังคับใช้ไม่ว่าจะใช้กระบวนการผลิตใดก็ตาม: 0.2 μg/cm²/สัปดาห์ สำหรับก้านที่สอดเข้าไปในส่วนของร่างกายที่เจาะ สแตนเลส 316L มีส่วนผสมของนิกเกิล ดังนั้นผลิตภัณฑ์ MIM 316L ทุกชิ้นจะต้องได้รับการทดสอบ (EN 1811) โดยไม่อาจสันนิษฐานเอาเองว่าจะผ่านการทดสอบ
- ISO 10993-5, -10 และ -12: มาตรฐานการประเมินทางชีวภาพสำหรับเครื่องมือแพทย์ สำหรับ MIM 316L ข้อมูลการทดสอบควรมาจากวัสดุป้อนเข้าและกระบวนการเฉพาะ เนื่องจากตัวประสานตกค้างเป็นตัวแปรทางพิษวิทยาที่เป็นไปได้ [9]
- กฎระเบียบความปลอดภัยสินค้าทั่วไป (EU) 2023/988 บังคับใช้ตั้งแต่วันที่ 13 ธันวาคม 2024: จิวร่างกายต้องมีความปลอดภัย มีเอกสารข้อมูลทางเทคนิคและการตรวจสอบย้อนกลับ; บันทึกกระบวนการ (วัสดุป้อนเข้า การซินเตอร์ HIP การตกแต่งพื้นผิว) เป็นหลักฐานที่มีประโยชน์
- ASTM F138-19: เอกสารอ้างอิงหลักของสหรัฐอเมริกาสำหรับองค์ประกอบของสแตนเลส 316LVM และข้อกำหนดด้านคุณสมบัติ [4] จิวร่างกาย 316L ที่ผลิตด้วย MIM ควรเป็นไปตาม F138 สำหรับองค์ประกอบ; ส่วนความหนาแน่นและคุณสมบัติทางกลควรได้รับการทวนสอบโดยซัพพลายเออร์
- MPIF Standard 35: มาตรฐานของ Metal Powder Industries Federation สำหรับคุณสมบัติของวัสดุ MIM กำหนดความหนาแน่นต่ำสุด ความต้านทานแรงดึง และความยืดขยายตัวสำหรับ MIM 316L [3]
- ISO 10993-1: กรอบการประเมินความเข้ากันได้ทางชีวภาพสำหรับเครื่องมือแพทย์ ซึ่งซัพพลายเออร์บางรายนำมาใช้กับจิวร่างกายด้วยเช่นกัน
- FDA: จิวร่างกายไม่มีวัตถุประสงค์ทางการแพทย์และไม่ได้ถูกควบคุมในฐานะเครื่องมือแพทย์
- ประเทศไทย: ไม่ได้รับการยืนยันว่ามีกฎเกณฑ์เฉพาะสำหรับจิวร่างกาย MIM; ผู้ซื้อในตลาดที่มีการควบคุมมักจะเรียกขอใบรับรองวัสดุและผลการทดสอบการปลดปล่อยนิกเกิล
- ISO 13485:2016: มาตรฐานระบบการบริหารจัดการคุณภาพสำหรับผู้ผลิตเครื่องมือแพทย์ [8] จิวร่างกายไม่ใช่เครื่องมือแพทย์ ดังนั้นจึงไม่บังคับใช้ แต่ผู้ผลิตบางรายใช้เป็นต้นแบบในการควบคุมกระบวนการ
- สิงคโปร์: จิวร่างกายไม่ใช่เครื่องมือแพทย์หรือผลิตภัณฑ์สุขภาพ ดังนั้น HSA จึงไม่ได้ขึ้นทะเบียน; โดยให้ใช้กฎระเบียบความปลอดภัยผลิตภัณฑ์ผู้บริโภคทั่วไปบังคับใช้
บันทึกจาก Patrick
"ในปี 2014 Frédéric และผมได้เริ่มจัดตั้งสิ่งที่ผมเชื่อว่าเป็นความพยายามอย่างจริงจังครั้งแรกในการนำการขึ้นรูปโลหะด้วยการฉีด (Metal Injection Moulding) มาใช้กับรูปทรงเรขาคณิตของจิวร่างกายในระดับไมโครสเกล เราใช้เวลาหลายปีในการเฝ้ามองชิ้นส่วนงานหล่อล้มเหลว เกลียวหักในก้านจิวลิ้น ส่วนที่บางเกิดรอยแตกร้าวในจิวแบบเกลียวใน และทำความเข้าใจว่าเพราะเหตุใด รูพรุนจากการหล่อแบบขี้ผึ้งหาย (investment casting) คือปัญหาหลักสำคัญ รูปทรงเรขาคณิตที่เราต้องการสำหรับชิ้นส่วนภายในเกรดฝังในร่างกาย เกลียวระดับต่ำกว่ามิลลิเมตร ผนังที่บางกว่าครึ่งมิลลิเมตร นั้นไม่สามารถทำได้เลยให้มีคุณภาพสม่ำเสมอด้วยการหล่อแบบดั้งเดิม เราได้ติดต่อไปยัง Dr. Robert Sandford เพราะเขามีความเชี่ยวชาญด้านการซินเตอร์ที่เราต้องการ ในส่วนของการฉีดนั้นเราสามารถทำได้เอง โดยเรามีความสามารถด้านการขึ้นรูปด้วยการฉีดอยู่แล้ว สิ่งที่เราต้องการคือพันธมิตรด้านการซินเตอร์ที่เข้าใจโปรไฟล์ความร้อนเฉพาะและกระบวนการควบคุมบรรยากาศที่จำเป็นสำหรับ 316L ณ ความหนาแน่นที่เรากำหนดเป้าหมายไว้ สิ่งที่ Robert นำมาให้ไม่ใช่แค่เตาซินเตอร์ แต่คือความรู้ทางโลหะวิทยาเกี่ยวกับสิ่งที่เกิดขึ้น ณ อินเตอร์เฟสของอนุภาคผงโลหะระหว่างการซินเตอร์ และวิธีที่ HIP ช่วยเติมเต็มสิ่งที่การซินเตอร์เริ่มต้นไว้ ผลลัพธ์เกลียวขนาด 0.8 mm เป็นตัวเลขที่ผมจำได้ชัดเจนที่สุด สิ่งนั้นไม่สามารถทำได้ด้วยวิธีการหล่อแบบใดๆ ที่เราเคยเห็นมา การบรรลุผลดังกล่าวด้วย MIM พิสูจน์ให้เห็นว่าขีดจำกัดทางรูปทรงเรขาคณิตที่เราเคยทำงานภายใต้นั้นเป็นขีดจำกัดทางกระบวนการ ไม่ใช่ขีดจำกัดทางฟิสิกส์ อุตสาหกรรมจิวร่างกายสามารถผลิตชิ้นส่วนที่มีคุณภาพทางโครงสร้างระดับเดียวกับการบินและอวกาศได้ สิ่งที่อุตสาหกรรมนี้ยังขาดอยู่ในปัจจุบันคือโครงสร้างพื้นฐานของห่วงโซ่อุปทานและความมุ่งมั่นเชิงพาณิชย์ที่จะเรียกร้องคุณภาพนี้อย่างสม่ำเสมอ การทดลองได้พิสูจน์ความเป็นไปได้แล้ว ขั้นตอนถัดไปคือการดำเนินการในระดับสเกลการผลิต งานดังกล่าวยังคงดำเนินอยู่อย่างต่อเนื่อง"
ผู้ก่อตั้งและผู้เชี่ยวชาญด้านการเจาะ
Poli International
คำถามที่พบบ่อย
▸การขึ้นรูปโลหะด้วยการฉีดคืออะไร และเหตุใดจึงมีความสำคัญต่อช่างเจาะมืออาชีพ?
▸เกณฑ์อ้างอิงทางวิศวกรรมที่สำคัญและเกณฑ์ระดับเทคนิคสำหรับจิว MIM คืออะไร?
▸ขั้นตอนเฉพาะในขั้นตอนการผลิตด้วย MIM มีอะไรบ้าง?
▸รูพรุนระดับไมโครนำไปสู่การล้มเหลวจากการล้าได้อย่างไร และจะหลีกเลี่ยงได้อย่างไร?
▸ตัวประสานตกค้างส่งผลต่อคุณภาพของเกลียวอย่างไร และมีการประเมินอย่างไร?
▸ข้อกำหนดทางกฎหมายและมาตรฐานใดบ้างที่ควบคุมการผลิตจิวร่างกาย MIM?
ข้อมูลจำเพาะทางเทคนิค
| พารามิเตอร์ | มาตรฐาน / ค่า |
|---|---|
| ความหนาแน่นตามทฤษฎีของ MIM ที่ทำได้ | เข้าใกล้ความหนาแน่นสมบูรณ์เมื่อใช้ HIP [7] |
| ความหนาแน่นของ MIM (ไม่ใช้ HIP) | โดยทั่วไปอยู่ที่ประมาณ 96–99% [10] |
| เส้นผ่านศูนย์กลางเกลียวต่ำสุด (2014) | 0.8 mm ซึ่งเชื่อว่าเป็นครั้งแรกสำหรับจิวร่างกายแบบ micro-MIM |
| ความหนาของผนังต่ำสุดที่ทำได้ | < 0.5 mm |
| การตกแต่งพื้นผิว (สภาพหลังซินเตอร์) | Ra < 0.8 μm |
| การตกแต่งพื้นผิว (ผ่านการขัดผิวด้วยกระแสไฟฟ้า) | Ra < 0.1 μm |
| สภาวะการทำ HIP (316L) | 900–1,100°C ที่ความดันอาร์กอน 100–200 MPa |
| อุณหภูมิการซินเตอร์ (316L) | ~1,300–1,380°C ในบรรยากาศไฮโดรเจน |
| การหดตัวจากการซินเตอร์ | ~15–20% ตามแนวเส้น |
| ขนาดอนุภาคผงโลหะ | 5–20 μm |
| สัดส่วนปริมาตรโลหะ (วัสดุป้อนเข้า) | 55–65% โดยปริมาตร |
| อายุการใช้งานแม่พิมพ์ (แม่พิมพ์เหล็กกล้า) | โดยทั่วไปอยู่ในระดับหลายแสนรอบการทำงาน |
| วัสดุหลัก (การทดลองในปี 2014) | คอมปาวด์ MIM สแตนเลส 316L |
| ความร่วมมือด้านการวิจัย | Patrick Poli / Frédéric Poli + Dr. Robert Sandford (การซินเตอร์), 2014 |
เอกสารอ้างอิง
- [1]German R.M., Bose A. (1997) Injection Molding of Metals and Ceramics. Metal Powder Industries Federation. ISBN 978-1878954619.https://www.mimaweb.org/Resources/Publications.aspx
- [2]NASA-HDBK-5026 (2024), Guidance on strength, fatigue and fracture control for additively manufactured spaceflight hardware.https://standards.nasa.gov/standard/nasa/nasa-hdbk-5026
- [3]MPIF Standard 35: Material Standards for Metal Injection Molded Parts (current edition). Metal Powder Industries Federation.https://www.mpif.org/
- [4]ASTM F138-19, Standard Specification for Wrought 18Chromium-14Nickel-2.5Molybdenum Stainless Steel Bar and Wire for Surgical Implants.https://store.astm.org/f0138-19.html
- [5]Heaney D.F. (ed.) (2012) Handbook of Metal Injection Molding, Part I: processing (feedstock, moulding, debinding, sintering). Woodhead Publishing. ISBN 978-0857090669.
- [6]Igharo M., Wood J.V. (1985) "Compaction and sintering phenomena in titanium-nickel shape memory alloys." Powder Metallurgy 28(3):131-139.https://doi.org/10.1179/pom.1985.28.3.131
- [7]Atkinson H.V., Davies S. (2000) "Fundamental aspects of hot isostatic pressing: an overview." Metallurgical and Materials Transactions A 31(12):2981–3000.https://doi.org/10.1007/s11661-000-0078-2
- [8]ISO 13485:2016, Medical devices: Quality management systems.https://www.iso.org/standard/59752.html
- [9]ISO 10993-12:2021, Biological evaluation of medical devices: Sample preparation and reference materials.https://www.iso.org/standard/75769.html
- [10]Heaney D.F. (ed.) (2012) Handbook of Metal Injection Molding. Woodhead Publishing. ISBN 978-0857090669.https://doi.org/10.1533/9780857096234.2.254
- [11]Upadhyaya G.S. (2002) Powder Metallurgy Technology. Cambridge International Science Publishing. ISBN 978-1898326397.
นำวิทยาศาสตร์ไปใช้จริง
มาตรฐานทางเทคนิคนี้คือรากฐานทางสถาปัตยกรรมสำหรับเครื่องมือวิเคราะห์ระดับมืออาชีพของเรา